
Краткий ответ. Для стали 38Х2МЮА азотирование целесообразно оценивать как поверхностное упрочнение заранее подготовленной детали, а не как замену всему маршруту термической обработки. Перед насыщением необходимы подходящее структурное состояние и требуемая прочность сердцевины. При назначении режима регулируют температуру, продолжительность и азотный потенциал; при приёмке раздельно проверяют соединительный (нитридный) слой, диффузионную зону, твёрдость, геометрию и отсутствие трещин. Толщина белого слоя и азотированная глубина по твёрдости — разные величины. [1–5]
Почему используют 38Х2МЮА
Сталь 38Х2МЮА относится к легированным конструкционным сталям, применяемым для деталей, где требуется высокая износостойкость или контактная прочность поверхности при сохранении прочной сердцевины. Название марки отражает присутствие легирующих компонентов, в том числе хрома, молибдена и алюминия; эти элементы способны участвовать в формировании дисперсных нитридов и повышать твёрдость диффузионной зоны. Однако это не означает, что любой режим насыщения даст одинаковую твёрдость и одинаковую глубину на каждой плавке.
Для шпинделя или червячного вала конструктивное требование обычно комплексное: геометрическая точность посадочных шеек, стойкость к изнашиванию, сопротивление циклическому нагружению и стабильность размеров. Поверхностная твёрдость сама по себе не гарантирует выполнение этих требований. Режим азотирования нужно связывать с предшествующим улучшением, реальными остаточными напряжениями и температурой предыдущего отпуска.
Что происходит при азотировании
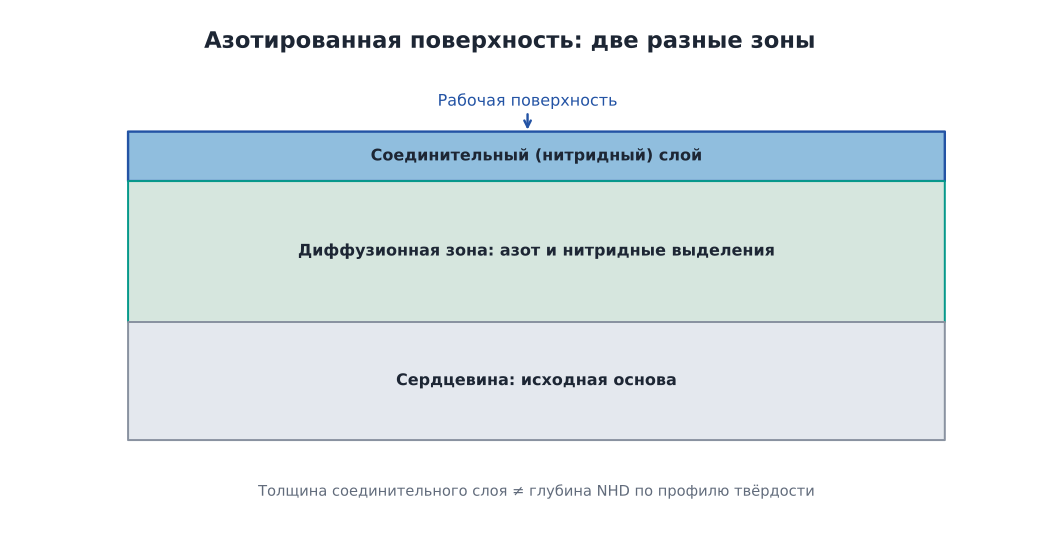
В процессе газового или плазменного азотирования активный азот поступает к поверхности и диффундирует в металл. В зависимости от температуры, химического состава и азотного потенциала могут формироваться две различающиеся зоны:
Соединительный слой, часто называемый «белым» по виду на протравленном шлифе, состоит преимущественно из нитридных фаз у самой поверхности. Его наличие, фазовый состав и пористость зависят от процесса. У некоторых изделий он полезен для сопротивления износу; у других может стать нежелательным из-за склонности к скалыванию или специальных требований к контакту.
Диффузионная зона расположена под соединительным слоем. В ней атомы азота и нитридные выделения изменяют механические свойства основного металла. Её глубину нельзя надёжно определить одним измерением твёрдости на поверхности или визуальной толщиной белого слоя. [2, 3]
В отличие от цементации с последующей закалкой, при обычном азотировании не требуется специально превращать насыщенный аустенит в мартенсит для формирования упрочнённой зоны. Однако нагрев всё равно вызывает релаксацию напряжений, а иногда и изменение размеров. Фраза «азотирование исключает коробление» некорректна: риск обычно можно уменьшить, но не сделать нулевым.
Температура, время и потенциал: три связанных параметра
Для газового азотирования сталей часто рассматривают температуры порядка 500–580 °C. Это справочный диапазон процесса, описанный ASM, а не готовое назначение для каждой детали из 38Х2МЮА. Фактическая температура зависит от предшествующего отпуска, допуска на изменения размеров, желаемого строения слоя, оборудования и установленной спецификации. [2]
Повышение температуры ускоряет перенос азота, но одновременно может усиливать изменения исходной структуры. Увеличение времени обычно увеличивает глубину воздействия, хотя результат ограничивают кинетика и конкретная атмосфера. Азотный потенциал влияет на устойчивость и рост фаз поверхностного слоя. Поэтому нельзя корректно выбрать длительность только из желаемого количества миллиметров, не контролируя состав среды.
Иногда используют многоступенчатые режимы, позволяющие на первой стадии обеспечить насыщение, а на другой регулировать развитие соединительного слоя. Это технологический инструмент, но не универсальное правило, что «двухступенчатое всегда лучше»: режим проверяют по геометрии детали и целевым требованиям. [2–4]
Почему предшествующий отпуск имеет решающее значение
Если деталь перед азотированием прошла закалку с высоким отпуском, её сердцевина уже имеет сформированные механические свойства. Последующее азотирование не должно неконтролируемо изменять эти свойства. Поэтому необходимо сопоставлять фактическую температуру предварительного отпуска, время и температуру азотирования, допускаемое изменение прочности и жёсткости, а также последствия выделения нитридов.
В производственном маршруте ориентиром служит правило: стабилизирующая термообработка перед финишным насыщением должна быть спроектирована так, чтобы последующий цикл не вызывал недопустимого дополнительного разупрочнения. Но точная температурная разница между отпуском и азотированием не является универсальной константой и определяется документацией на материал и деталь.
Для ответственного шпинделя полезна промежуточная проверка биения и диаметра до азотирования, поскольку на этапе после насыщения глубокая механическая правка или значительный съём могут уничтожить часть упрочнённой зоны.
Как измерять результат: не смешивать NHD и белый слой
Толщина соединительного слоя определяется металлографически на поперечном шлифе и описывает структурную зону у поверхности. Глубина азотирования по твёрдости (NHD) определяется по профилю микротвёрдости и оговорённому пороговому критерию. В ISO 4885:2026 приведено определение NHD, а ISO 18203:2026 предусматривает определение глубины азотированного слоя. Стандартное значение предельной твёрдости для NHD в соответствующем определении связывается с твёрдостью сердцевины; спецификация может вводить другой критерий. Следовательно, «0,3 мм белого слоя» и «NHD 0,3 мм» — принципиально неэквивалентные записи. [1, 5]
Для проверки готовят поперечный шлиф или репрезентативный образец-свидетель, обрабатывавшийся вместе с деталью в сопоставимых условиях. Определяют профиль HV с указанием нагрузки, точки измерения на глубине и критерий границы. Используют установленную процедуру измерения твёрдости по Виккерсу; при необходимости отдельно исследуют фазовый состав поверхностной зоны. [5, 6]
Учебный пример: расчёт глубины по условному порогу
Предположим, что после азотирования для учебного образца получен синтетический профиль, а по условиям демонстрации предельной признана твёрдость H_lim = 430 HV0.5. Не утверждается, что это порог ISO для данной стали.
| Глубина, мм | Условная твёрдость, HV0.5 |
|---|---|
| 0,10 | 780 |
| 0,20 | 650 |
| 0,30 | 510 |
| 0,40 | 450 |
| 0,50 | 410 |
| 0,60 | 380 |
Порог 430 HV0.5 расположен между глубинами 0,40 и 0,50 мм. При линейной интерполяции:
h = 0,40 + (450 − 430)·(0,50 − 0,40)/(450 − 410) = 0,45 мм.
Итог примера — 0,45 мм по специально принятому порогу. Это не значение NHD по нормативу без дополнительной проверки стандарта, твёрдости сердцевины, методики, погрешности и фактических контрольных данных. Синтетические числа нельзя использовать в производственном отчёте как измеренные.
Основные дефекты азотирования
| Признак | Возможная причина | Технологическое решение |
|---|---|---|
| Хрупкий, склонный к отслаиванию поверхностный слой | Избыточная или пористая соединительная зона; неподходящий потенциал | Исследовать микроструктуру, фазовый состав, скорректировать среду и стадии процесса |
| Недостаточная глубина по твёрдости | Недостаток времени, неравномерный доступ среды, состояние поверхности | Проверить NHD по шлифу и карту режима; оценить повторную обработку только после экспертизы |
| Неравномерная твёрдость | Загрязнение, экранирование, особенности загрузки, локальное обезуглероживание | Контроль подготовки поверхности и технологической оснастки |
| Изменение биения шпинделя | Наследованные напряжения и тепловые воздействия | Проверка маршрута предварительного улучшения и стабилизации |
| Нежелательный белый слой | Потенциал и режим не соответствуют функции поверхности | Многоступенчатое управление и контроль толщины, если это требуется чертежом |
Не следует считать любой белый слой браком: его пригодность определяется условиями работы изделия и принятой технологией. Также нельзя обещать, что последующее шлифование полностью устраняет хрупкость, если источник дефекта находится глубже соединительной зоны.
Что указать технологу и контролёру
На чертеже или в сопутствующем технологическом задании целесообразно определить марку и исходное состояние, требуемую поверхностную твёрдость, критерий глубины NHD, допустимую толщину и строение соединительного слоя, геометрические отклонения и контрольные участки. В карте термообработки фиксируют реальный состав среды, температуру детали, выдержки, загрузку, результаты контроля и условия охлаждения.
Приёмка включает как минимум идентификацию партии, проверку соответствия режима, профиль HV, металлографию соединительного слоя там, где она нормируется, и контроль геометрии. Для ответственных деталей добавляют соответствующий метод неразрушающего контроля несплошностей.
Вывод. Азотирование стали 38Х2МЮА — это управляемое формирование нитридного поверхностного слоя на детали с предварительно заданными свойствами сердцевины. Качество определяют не максимальная поверхностная HV и не время в печи, а структура и измеренная глубина слоя при сохранении геометрии.
Проверяемые источники
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary.
- E. J. Mittemeijer. Fundamentals of Nitriding and Nitrocarburizing. ASM Handbook, Vol. 4A.
- Z. Kolozsváry. Nitriding Structure and Properties of Nitrided Layers. ASM Handbook, Vol. 4D.
- D. Pye. Control of the Compound Zone or White Layer. ASM International.
- ISO 18203:2026. Steel — Determination of the thickness of surface-hardened layers.
- ISO 6507-1:2023. Metallic materials — Vickers hardness test.