
Краткий ответ
Борирование — химико-термический процесс формирования поверхностных боридов с высокой твёрдостью и стойкостью к определённым видам абразивного износа. Главные ограничения — хрупкость, резкая граница свойств, риск скалывания на углах и возможная сложность последующей механической обработки. Приёмка должна включать не только HV, но и толщину, фазовый состав, сплошность и состояние границы слоя.
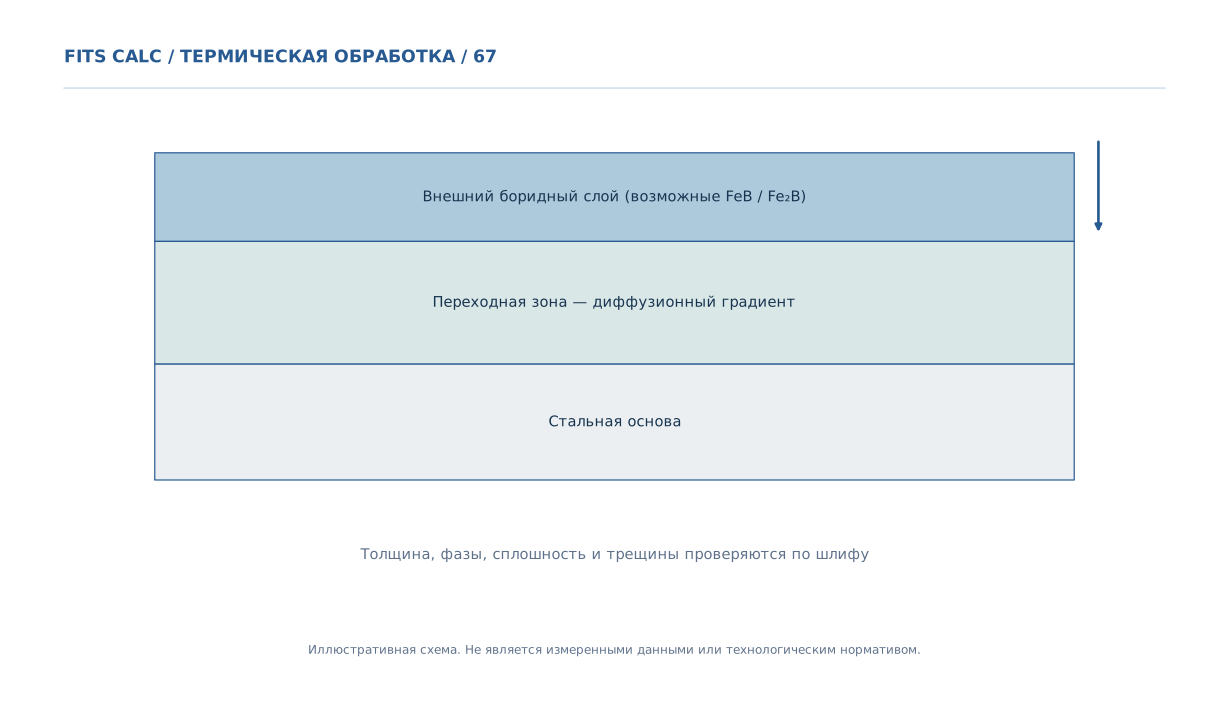
Почему боридный слой отличается от цементованного
При цементации поверхностный слой обогащают углеродом и затем упрочняют закалкой; при борировании диффундирующий бор образует химические соединения с железом и легирующими элементами. Поэтому механизмы формирования высокой твёрдости отличаются. В железных сплавах могут присутствовать слои Fe₂B и FeB, причём соотношение фаз зависит от состава, температуры и активности насыщающей среды. Одно числовое значение HV не характеризует сцепление слоя с основой или его сопротивление выкрашиванию при ударной нагрузке.
Откуда берётся хрупкость и скалывание
Бориды твёрдые, но часто имеют ограниченную пластичность. При высокой локальной контактной нагрузке, особенно на острых кромках, возникают напряжения, способные инициировать трещины в слое или на его границе. Дополнительную роль играют неоднородная толщина, поры, остаточные напряжения и градиент коэффициентов теплового расширения. Нельзя объявить борирование лучшим вариантом для зубчатой передачи без сопоставления с контактной усталостью, податливостью сердцевины и требованиями к ударной вязкости.
На какие размеры и поверхности обращать внимание
При проектировании учитывают прирост размеров, технологические припуски и возможность защиты участков, которые не должны насыщаться бором. Особое внимание уделяют отверстиям, резьбам, посадочным местам и острым переходам. Если после насыщения планируется интенсивная шлифовка, существует риск снять значительную часть полезного слоя или вызвать прижог. Поэтому при выборе режима необходимо заранее определить зоны, где допускается последующая обработка, и метод оценки реальной толщины.
Как организовать металлографический контроль
Контрольный образец должен представлять материал и реальную поверхность детали. На поперечном шлифе определяют толщину, равномерность, сплошность и характер границы, исследуют микротрещины и неоднородные участки. Твёрдость измеряют при нагрузке, позволяющей исключить влияние основы; в отчёте обязательно указывают метод и шкалу. При необходимости фазовый состав устанавливают рентгенодифракционно. Микрофотографии следует снабжать масштабной линейкой: без масштаба толщина боридной зоны визуально не оценивается.
Когда выбирать иной способ упрочнения
Если деталь работает в условиях ударов, переменных контактных напряжений или требует высокой размерной точности после обработки, рассматривают альтернативы — ТВЧ, азотирование, цементацию или покрытия. Выбор делают по сопоставимому критерию отказа. Важна не максимальная паспортная твёрдость, а ресурс детали в конкретном узле.
Диагностическая таблица
| Параметр | Зачем контролируют | Нельзя подменять |
|---|---|---|
| Фаза FeB/Fe₂B | Влияние на характер слоя | Одной твёрдостью |
| Толщина слоя | Ресурс после износа | Временем выдержки |
| Сплошность | Риск скалывания | Внешним видом |
| Размер детали | Сборка и посадки | Номинальным припуском |
Практический порядок принятия решения
Сначала зафиксируйте в техническом задании материал, геометрию, исходную структуру и функциональный критерий. Затем определите, какая операция действительно формирует контролируемую характеристику, и укажите метод измерения. Проведите квалификационную обработку на представительных деталях, оцените разброс результатов и согласуйте допустимые пределы по рабочему чертежу. Если отсутствует хотя бы один из этих исходных параметров, числовой режим не следует объявлять установленным.
Результаты оформляйте как технологическую цепочку: исходное состояние → воздействие → структура → свойства → измерение → решение о годности. При несоответствии сначала установите причину, а затем корректируйте только необходимые параметры. Повторную термообработку назначают с учётом возможного изменения зерна, карбидов и накопленных напряжений.
Типовые ошибки интерпретации
- Считать условную схему источником численной зависимости, хотя она иллюстрирует только механизм.
- Подменять требование к готовой детали результатом на удобном промежуточном образце.
- Переносить технологический режим с другой марки или размера без оценки прокаливаемости и теплового цикла.
- Опираться только на среднее значение, не проверяя критические участки и разброс.
Производственный пример
Предположим, деталь после борирования показывает высокую микротвёрдость поверхности, однако при сборке на тонких углах возникают сколы. Нужно исследовать не только HV, но и фазовый состав боридов, толщину и однородность слоя по профилю, а также существующие концентрации напряжений. Проверяют, не образуется ли чрезмерно толстый хрупкий участок и не предусмотрена ли неподходящая операция последующей зачистки. Корректировать насыщение без оценки функциональной контактной нагрузки нельзя: снижение толщины иногда устраняет сколы, но уменьшает ресурс по абразивному износу.
Критерий пригодности задаётся условиями эксплуатации, а не целью получить максимальное значение микротвёрдости.
Вывод
Борирование — химико-термический процесс формирования поверхностных боридов с высокой твёрдостью и стойкостью к определённым видам абразивного износа. Для производственного решения требуются утверждённый маршрут, доказанная представительность контроля и подтверждение свойств после завершающей операции.