
Краткий ответ. С ростом частоты переменного тока уменьшается характерная глубина проникновения индуцированного тока. Но электромагнитная глубина проникновения не равна фактической глубине упрочнения после закалки: конечная структура определяется также температурным полем, временем нагрева, исходной микроструктурой, охлаждением и критериями измерения слоя. Поэтому частота выбирается расчётно как предварительный параметр и подтверждается опытным нагревом, металлографией и профилем твёрдости готовой детали.
Что происходит в индукторе и детали
Переменный ток в индукторе создаёт переменное магнитное поле. В электропроводящей детали возникают вихревые токи, и мощность выделяется непосредственно в её объёме вследствие электрического сопротивления. Для ферромагнитной стали при температуре ниже точки Кюри может иметь значение и магнитная составляющая потерь, однако описание технологического нагрева нельзя свести к одной изолированной причине. В начальной стадии сталь обычно магнитная, а при достаточно высоком нагреве её магнитная проницаемость значительно изменяется.
Скин-эффект — неравномерное распределение плотности переменного тока по глубине. В упрощённой модели плоского однородного проводника амплитуда тока уменьшается приблизительно по экспоненте, а характерная глубина δ соответствует падению амплитуды до 1/e (около 37 %) от поверхностного значения. Это электротехническое определение, а не нормативный критерий закалённого слоя. Значимость температурной зависимости удельного сопротивления и магнитной проницаемости для индукционного нагрева показана в учебно-техническом материале Fluxtrol [1].
Формула электромагнитной глубины проникновения
Для упрощённой модели полупространства без учёта краевых эффектов:
δ = sqrt[ρ / (π · f · μ0 · μr)], м,

где ρ  — удельное электрическое сопротивление, Ом·м;
    f  — частота, Гц;
    μ0 — магнитная постоянная, 4π·10⁻⁷ Гн/м;
    μr — относительная магнитная проницаемость;
    δ  — глубина проникновения тока, м.
Данная зависимость эквивалентна стандартной форме δ = sqrt[2ρ/(ωμ)] при ω = 2πf. Она справедлива как локальная электромагнитная оценка при заданных свойствах материала и геометрии. При сильной температурной неоднородности, нелинейной магнитной проницаемости, сложном индукторе или существенной кривизне поверхности требуется более полная модель.
Важно различать три величины: δ электромагнитную, глубину прогрева до аустенитизации и эффективную глубину закалки по выбранному порогу твёрдости. Их нельзя подставлять друг вместо друга. ISO 18203:2026 регламентирует методы измерения глубины поверхностно-упрочнённых слоёв; расчёт δ этим измерением не является [2].
Расчётный пример 1: 10 и 40 кГц
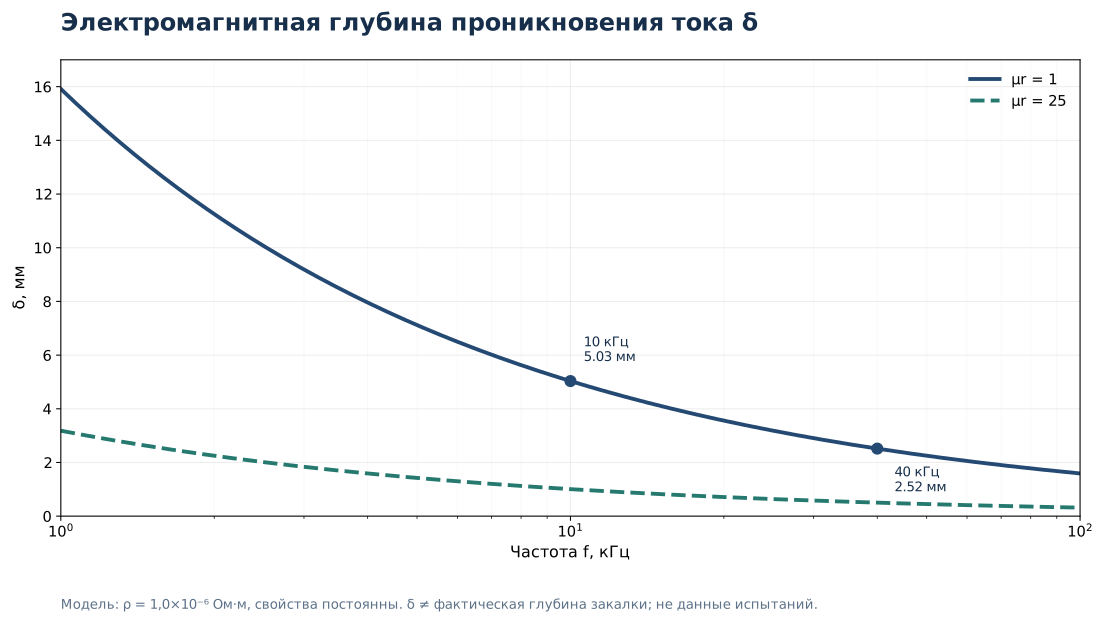
Чтобы показать влияние частоты без привязки к конкретной марке стали, примем постоянные модельные, а не справочные для какой-либо стали параметры: ρ = 1,0 × 10⁻⁶ Ом·м, μr = 1. Для частоты 10 кГц получаем:
f1 = 10 000 Гц,
δ1 = sqrt[1,0·10⁻⁶ / (π·10 000·4π·10⁻⁷)]
   = 0,005033 м = 5,03 мм.
При увеличении частоты до 40 кГц, сохраняя те же ρ и μr:
f2 = 40 000 Гц,
δ2 = sqrt[1,0·10⁻⁶ / (π·40 000·4π·10⁻⁷)]
   = 0,002517 м = 2,52 мм.

δ2 / δ1 = sqrt(f1/f2) = sqrt(10/40) = 0,50.
Результат: при четырёхкратном росте частоты электротехническая глубина в данной модели уменьшается вдвое. Из этого не следует, что и глубина закалки в готовой детали уменьшится ровно вдвое. За время нагрева тепло проходит глубже вследствие теплопроводности, а образование мартенсита зависит от полного температурно-временного цикла и охлаждения.
Расчётный пример 2: влияние магнитной проницаемости
Для той же частоты 10 кГц и условного μr = 25, сохраняя условное ρ = 1,0 × 10⁻⁶ Ом·м:
δ(μr = 25) = δ(μr = 1) / sqrt(25)
           = 5,03 / 5 = 1,01 мм.
Этот расчёт показывает, почему нельзя переносить глубину проникновения, вычисленную для холодной ферромагнитной стали, на весь высокотемпературный цикл. Относительная магнитная проницаемость зависит от температуры, напряжённости поля, состава и состояния металла; около точки Кюри она резко изменяется, а удельное сопротивление обычно растёт с температурой. Fluxtrol приводит графики именно такой смены электромагнитного режима при нагреве стали [1]. Для рабочего индуктора расчёт по единственному μr — только грубая проверка порядка величины.
Почему нельзя выбирать f = const / h² как нормативную формулу
В некоторых учебных таблицах встречаются упрощённые эмпирические зависимости частоты от «желаемой глубины слоя». Коэффициенты в таких формулах могут быть получены для конкретной стали, геометрии, мощностей и режимов охлаждения. Если их применить без исходных допущений, получится видимость точного расчёта при отсутствии данных об аустенитизации и теплоотводе. Профессиональная литература ASM Handbook отдельно рассматривает электромагнитные и тепловые аспекты, рекомендации по частоте и мощности, а также неоднозначности измерения упрочнённой глубины [3].
В готовой технологической статье формула скин-эффекта используется для объяснения направления влияния частоты. Выбор же фактической рабочей частоты происходит после учёта технических ограничений установки: диапазон генератора, согласование индуктора, доступная мощность, размеры детали, форма зоны упрочнения и производительность линии.
Алгоритм подбора частоты ТВЧ
Шаг 1. Прочитать чертёж и установить нормируемую глубину после всех финишных операций. Указать метод измерения, контрольную поверхность, твёрдость слоя и сердцевины.
Шаг 2. Определить материал, состояние поставки и исходную структуру. Один и тот же нагрев не обеспечит одинаковой аустенитизации в структуре крупного феррита с перлитом и в предварительно улучшенной мелкодисперсной структуре.
Шаг 3. Выбрать принципиальную схему: одновременный нагрев шейки, сканирование длинного вала, локальная обработка основания или профиля зуба. Геометрия задаёт возможный индуктор и распределение электромагнитного поля.
Шаг 4. Выполнить оценку δ для ожидаемых диапазонов частот и свойств металла. Проверить не только нижний, но и верхний диапазон сопротивления и проницаемости в рабочем температурном интервале.
Шаг 5. Рассчитать мощность и время нагрева либо провести сопряжённый электромагнитно-тепловой анализ. На данной стадии проверяют, создаётся ли требуемый профиль температур без перегрева кромок и возникновения зон недостаточной аустенитизации.
Шаг 6. Определить схему охлаждения, характеристики спрейера, направление подачи жидкости, перемещение детали и возможность повторного нагрева соседних зон. Только после этого возможен прогноз окончательной структуры.
Шаг 7. Выполнить пробную термообработку контрольной детали. Измерить твёрдость по поверхности и в глубину, исследовать профиль и структуру, проверить отсутствие трещин, поводки и локальных пережогов. При необходимости изменить параметры и повторить квалификацию.
Что проверяется при приёмке
| Показатель | Методическая основа | Почему нужен |
|---|---|---|
| Твёрдость поверхности | ISO 6508-1:2023, соответствующая шкала Роквелла | Быстрый контроль достигнутого состояния |
| Профиль твёрдости в сечении | ISO 6507-1:2023 или ASTM E384-22 по применимости | Определение перехода свойств от поверхности к сердцевине |
| Эффективная глубина | ISO 18203:2026 | Приёмка нормируемой толщины слоя |
| Структура переходной зоны | Металлография по утверждённой процедуре | Выявление неоднородной аустенитизации, недокала |
| Геометрические отклонения | Контроль по чертежу | Проверка биения и коробления |
| Трещины | НК по согласованной процедуре | Исключение опасных несплошностей |
Ни один из перечисленных документов сам по себе не назначает универсальную глубину слоя на шпинделе или шестерне. Требуемое значение задаёт конструкторская либо договорная техническая документация, а методы измерения обеспечивают сопоставимость результатов.
Почему разные зоны одной детали упрочняются неодинаково
На шейке вала распределение поля зависит от зазора и длины индуктора; на зубчатом колесе формируются локальные эффекты у кромок, вершины и основания зубьев; на детали с пазом возникает дополнительная концентрация нагрева. После сканирующей обработки могут появляться участки перекрытия нагрева, повторного отпуска или пониженной твёрдости в зоне остановки движения. Поэтому для сложной формы недостаточно воспроизвести единственное значение частоты из паспорта оборудования.
Если требуемая толщина слоя мала, увеличение частоты часто помогает локализовать электромагнитное энерговыделение. Однако повышение мощности или времени может одновременно углубить область аустенитизации. Технологически корректный выбор всегда многопараметрический.
Частые вопросы
Можно ли определить глубину закалки по скин-эффекту? Нет. По формуле рассчитывают характерную глубину электромагнитного тока в упрощённой модели, а не положение границы заданной твёрдости после охлаждения.
Если удвоить частоту, насколько изменится δ? При постоянных ρ и μr глубина уменьшается в sqrt(2), примерно в 1,414 раза. Для глубины закалки такой гарантии нет.
Почему у нагретой стали δ меняется даже при постоянной частоте? Изменяются сопротивление и магнитная проницаемость, иногда существенно. В процессе также меняется температурное поле и электротехническое согласование системы.
Какая частота нужна для слоя 2 мм? Без марки стали, геометрии, технологической схемы, доступной мощности и требуемого критерия глубины корректно назначить одну частоту нельзя. Сначала задают весь набор исходных данных, затем рассчитывают и подтверждают режим.
Вывод
Частота ТВЧ — параметр управления распределением индуцированного тока, но не прямой «регулятор глубины» с гарантированным коэффициентом. Для надёжного назначения режима необходимо связать расчёт электромагнитного проникновения, прогрева, фазового превращения и охлаждения с результатами измерения готового упрочнённого слоя.
Проверенные источники
- Fluxtrol. Basics of Induction Technique, Part 2: Variation of Reference Depth with Temperature. https://www.fluxtrol.com/wp-content/uploads/2025/03/1b-Basics-of-Induction-Technique-Part-2.pdf
- ISO 18203:2026. Steel — Determination of the thickness of surface-hardened layers. https://www.iso.org/standard/89021.html
- Rudnev V. et al. Principles of Induction Hardening and Inspection. ASM Handbook Vol. 4C, 2014. https://doi.org/10.31399/asm.hb.v04c.a0005863
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary. https://www.iso.org/standard/87711.html
- ISO 6507-1:2023. Metallic materials — Vickers hardness test — Part 1. https://www.iso.org/standard/83898.html
- ISO 6508-1:2023. Metallic materials — Rockwell hardness test — Part 1. https://www.iso.org/standard/84343.html
- ASTM International. ASTM E384-22. Standard Test Method for Microindentation Hardness of Materials. https://store.astm.org/e0384-22.html