
Краткий ответ. Если после отжига твёрдость выше заданной, структура неоднородна либо обрабатываемость заготовки ухудшилась, нельзя автоматически считать причиной «недостаточную выдержку». Возможны неверно выбранный вид отжига, неполный прогрев массивного сечения, отклонения атмосферы, несовпадение фактической кривой охлаждения с технологией, исходная карбидная неоднородность и локальная закалка при ускоренном охлаждении легированной стали. Диагностика начинается с сопоставления марки и состояния заготовки, термограммы, распределения твёрдости по сечению и металлографической картины [1–4].
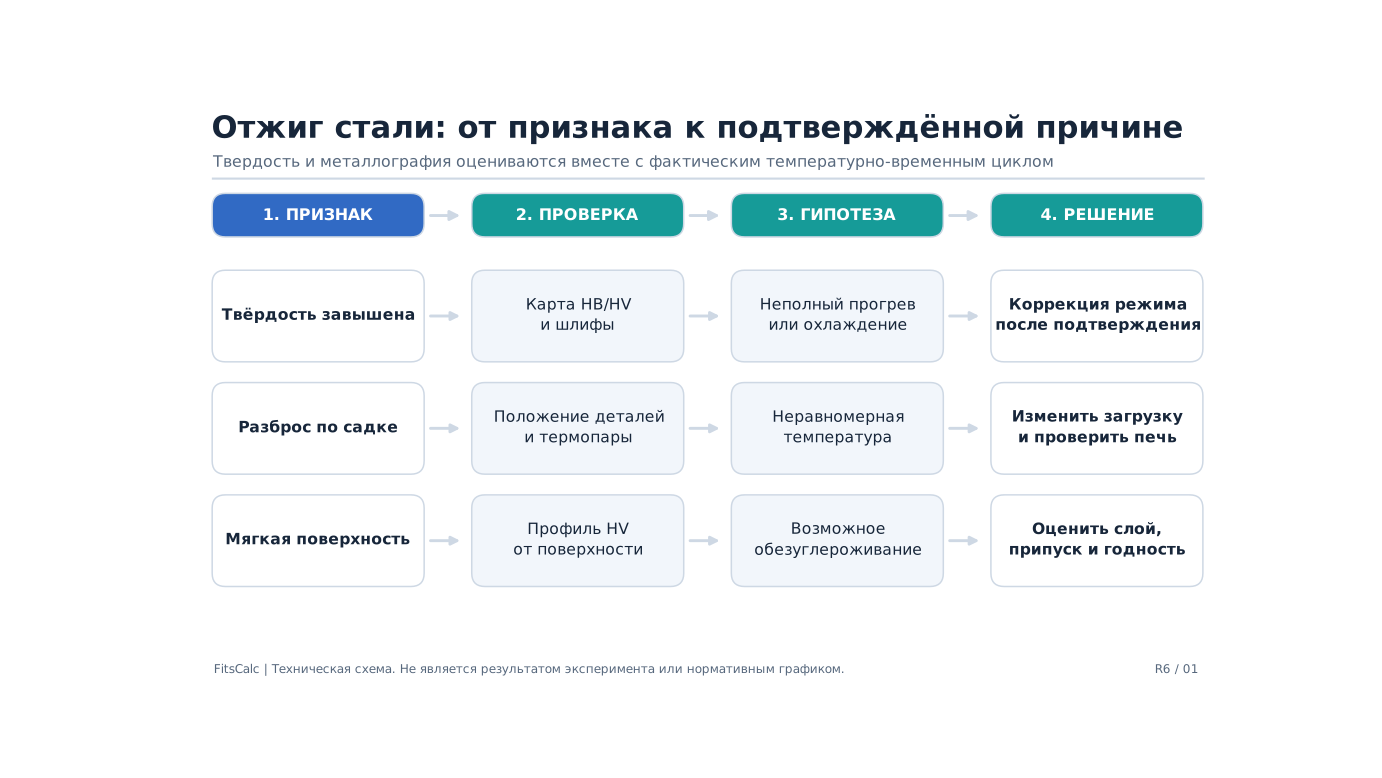
Какие задачи должен решить отжиг
Термин «отжиг» объединяет процессы нагрева, выдержки и охлаждения, после которых структура приближается к состоянию, соответствующему поставленной задаче. Согласно терминологической системе ISO 4885:2026, отжиг конкретизируют по цели: полный, межкритический, подкритический, изотермический, смягчающий и другие варианты [1]. Цель операции нужно записывать отдельно от её названия. Для одной заготовки требуется уменьшение твёрдости перед резанием, для другой — сфероидизация карбидов перед холодным деформированием, для третьей — уменьшение напряжений перед точной обработкой.
Получение минимальной твёрдости не всегда равно получению лучшей обрабатываемости. На образование стружки влияют размер и распределение цементита, доля феррита, дисперсность перлита, включения и конкретная операция резания. Подбор режима только по одному числу HB часто не обеспечивает стабильной шероховатости и стойкости инструмента [2, 3].
Какие отклонения встречаются после отжига
| Наблюдаемый признак | Возможные причины | Чем подтвердить | Действие после подтверждения |
|---|---|---|---|
| Твёрдость выше заданной во всей партии | Неподходящий вид отжига, недогрев, чрезмерно быстрое охлаждение | Состав, зарегистрированная термограмма, структура и распределение HB/HV | Пересмотреть режим и повторить обработку только после оценки состояния заготовок |
| «Твёрдые пятна» и выраженный разброс по сечению | Неравномерность температуры садки, исходная неоднородность, локальное ускорение охлаждения | Карта твёрдости, термопары, макро- и микроструктура | Проверить загрузку и теплообмен, режим и однородность исходного металла |
| Крупное зерно после высокотемпературной операции | Перегрев либо наследованная крупнозернистость | Металлография по применимому стандарту определения зерна | Оценить возможность повторной перекристаллизации; проверить свойства |
| Поверхность мягче сердцевины | Обезуглероживание при нагреве | Профиль микротвёрдости и микроструктуры, анализ атмосферы | Установить глубину повреждённого слоя и возможность его удаления |
| Сетка карбидов или неравномерное распределение частиц | Исходная ликвация, неподходящая термокинетика, неэффективная сфероидизация | Шлифы вдоль и поперёк волокна, оценка фаз | Назначить специальную подготовительную обработку с учётом марки |
| Коробление после отжига для снятия напряжений | Неправильная поддержка, неравномерный нагрев, релаксация исходных напряжений | Протокол геометрии до и после, схема садки | Пересмотреть опирание, стадию обработки и припуски |
Важно: признаки неспецифичны. Поверхностная низкая твёрдость может быть следствием обезуглероживания, но может объясняться и иной исходной структурой. Окончательная причина формулируется только после проверок.
Почему сталь не размягчается при заданной температуре
Сначала следует проверить, что температура соответствует именно выбранной марке стали и виду отжига. Универсального числа, пригодного для сталей 20, 45, У8, 40Х и 9ХС одновременно, не существует. Углерод, легирующие элементы и исходное состояние меняют температуры фазовых превращений и кинетику распада аустенита. Справочники приводят диапазоны, но не отменяют необходимость квалификации процесса на конкретной детали [2, 3].
Даже при правильной температуре печи центр массивной заготовки отстаёт от термопары контроллера. Выдержку, отсчитанную с момента выхода атмосферы печи на заданную температуру, нельзя автоматически считать равной времени выдержки всего объёма металла. Для ответственных деталей оценивают эффективное сечение, массу и размещение в садке, используют контрольные термопары и данные испытаний процесса. Если в разных точках садки получены разные структуры, причина может заключаться не в химическом составе, а в тепловой неоднородности.
Отдельный случай — легированные стали, у которых при достаточно быстром охлаждении возможно образование более твёрдых продуктов распада аустенита, чем предусматривалось при смягчающем отжиге. В этом случае следует анализировать весь ход охлаждения, а не только температуру изотермической выдержки. Ускоренное охлаждение допустимо лишь там, где подтверждает необходимую конечную структуру [2].
Крупное зерно, видманштеттова структура и карбиды: что можно исправить
Высокотемпературная выдержка способна вызвать укрупнение аустенитного зерна; после охлаждения это может ухудшить сопротивление хрупкому разрушению. При наличии фазовой перекристаллизации определённая повторная термообработка может измельчить зерно, но успех зависит от природы исходного дефекта. Пережог с межзеренным окислением не следует путать с обычным перегревом: для повреждения с нарушением сплошности по границам зёрен повторный отжиг не является способом восстановления.
Видманштеттова морфология и грубая ферритно-перлитная структура требуют установления причин: слишком высокая температура предшествующей обработки, неудачная скорость охлаждения, наличие выделений по границам зерна. Оценку действительного размера зерна целесообразно проводить методами ISO 643:2024 [4]. Изображения отдельных участков без масштаба, истории подготовки шлифа и достаточного числа полей зрения не позволяют надёжно установить разнозернистость.
Для заэвтектоидной и некоторых легированных сталей требуется структура со сфероидизированными карбидами. При отсутствии достаточной сфероидизации возможно повышенное сопротивление холодной деформации и ухудшение обработки. Однако одно лишь слово «крупные карбиды» не определяет режим исправления: сначала проверяют их химическую природу, распределение и связь с ликвацией. Сфероидизирующий отжиг не устраняет все виды карбидной неоднородности [2, 3].
Обезуглероживание — скрытая проблема мягкой поверхности
При взаимодействии нагретой стали с атмосферой возможно снижение содержания углерода в поверхностном слое. В результате возникают различия между поверхностью и сердцевиной, которые обнаруживаются после механической обработки или при последующей закалке. Развёрнутый анализ причин, механизма и влияния обезуглероживания приведён в ASM Handbook [5].
Если поверхность после отжига получилась мягкой, это не всегда показатель успешной операции. Для деталей, подлежащих последующей поверхностной закалке, обезуглероженная зона может привести к недостижению заданной поверхностной твёрдости. Следует зафиксировать толщину повреждённой зоны, имеющийся припуск, возможность её удаления и допустимость повторной обработки. Профиль микротвёрдости измеряют по согласованной процедуре; поверхностное показание HB не является самостоятельным измерением глубины обезуглероживания.
Пример: как расследовать неоднородную твёрдость партии
Предположим, после смягчающего отжига партии заготовок результаты распределены по двум группам: у деталей с наружной стороны садки твёрдость соответствует заданию, у деталей в центральной части — выше. В журнале имеется только температура термопары печи, без независимого измерения температуры центра садки. Это гипотетический случай, а не измеренный эксперимент.
Разумный порядок проверки: (1) подтвердить идентичность плавки и исходного состояния заготовок; (2) исключить различия в измерениях из-за подготовки поверхности; (3) построить карту твёрдости по позициям садки; (4) на контрольных образцах из каждой группы сравнить микроструктуру; (5) исследовать температурную однородность печи под нагрузкой и фактическое время прогрева. Если центр садки не достигал целевой температуры, повторное изменение состава атмосферы не решит причину. Если же температура была одинаковой, ищут различия исходной структуры или локальной скорости охлаждения.
Минимальная карта результатов
| Поле протокола | Что фиксировать |
|---|---|
| Материал | Марка, сертификат, плавка, заготовительный маршрут |
| Геометрия | Эффективное сечение, масса, припуски |
| Режим | Нагрев, фактическая выдержка металла, охлаждение |
| Садка | Координаты детали, способ укладки, интервал загрузки |
| Контроль | Метод и шкала твёрдости, точки, числа измерений, шлифы |
| Решение | Подтверждённая причина, критерий годности, корректировка |
Как предупредить повторение дефекта
Первое условие — назначать режим по требуемой структуре, а не только по заголовку операции. Второе — контролировать действительный температурно-временной цикл металла, а не исключительно уставку печи. Третье — поддерживать одинаковую загрузку, опирание и состояние поверхности. Четвёртое — разделить корректирующие действия на предупреждение следующей партии и решение по уже обработанной: повторный отжиг допустим не всегда, а серьёзные несплошности требуют браковки по установленным критериям.
Контроль после отжига нужен не только для проверки твёрдости. Для ответственных заготовок оценивают характер перлита, зерно, карбидные частицы, наличие обезуглероживания, деформации и признаки повреждения поверхности. Состав программы определяется чертежом и техническими условиями, а не универсальным перечнем испытаний.
Частые вопросы
Можно ли просто увеличить время выдержки, если твёрдость велика? Только после подтверждения недовыдержки. При неправильной температуре или охлаждении увеличение времени способно ухудшить микроструктуру.
Почему две заготовки одной марки получили разную твёрдость? Возможны различия сечения, исходного состояния, фактической температуры и охлаждения; допуски по составу одной марки также влияют на кинетику превращений.
Почему после отжига деталь искривилась, хотя закалки не было? Снижение и перераспределение исходных напряжений также меняет геометрию, особенно при несимметричной форме и недостаточной поддержке.
Можно ли определить крупное зерно по HRC? Нет. Требуется металлографическое исследование по применимой методике; твёрдость не заменяет определение размера зерна.
Вывод
При браке после отжига сначала устанавливают реальное состояние микроструктуры и ход процесса. Только после этого выбирают повторную обработку, изменение садки, корректировку охлаждения либо браковку. Обоснованное решение использует сочетание термограмм, карты твёрдости, металлографии и данных о заготовке.
Источники
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary.
- Sahay S.S. Annealing of Steel. ASM Handbook, Vol. 4A (2013), p. 289–304.
- Krauss G. Normalizing, Annealing, and Spheroidizing Treatments. Steels: Processing, Structure, and Performance, 2nd ed. (2015), p. 277–291.
- ISO 643:2024. Steels — Micrographic determination of the apparent grain size.
- Wright R.N. Steel Decarburization — Mechanisms, Models, Prevention, Correction, and Effects on Component Life. ASM Handbook, Vol. 4B (2014).