
После цементации и закалки деталь может иметь высокую поверхностную твёрдость, но всё равно быть негодной. Возможные причины — недостаточная или чрезмерная глубина упрочнённого слоя, неправильный профиль твёрдости, избыточный остаточный аустенит, сетка карбидов, внутреннее окисление и неблагоприятная структура сердцевины. Эти дефекты нельзя устранять одним универсальным способом: каждый требует измерения конкретного параметра и анализа фактического термоцикла.
Для чего проводится цементация
Цементация — химико-термическая обработка, при которой поверхностный слой стали насыщают углеродом. После соответствующей закалки поверхностная зона должна обеспечить требуемые твёрдость и износостойкость, в то время как сердцевина сохраняет иной, обычно более вязкий комплекс свойств. Особенно часто такой подход применяют к зубчатым колёсам, шлицевым элементам, валам и другим деталям с контактными нагрузками.
Результат определяется не только общей продолжительностью цементации. Важны температура, углеродный потенциал или другой способ задания поверхностного потока углерода, химический состав исходной стали, предварительная структура, диффузионная выдержка и последующие режимы закалки и отпуска. Повышение поверхностной концентрации углерода сверх требуемой может увеличить количество остаточного аустенита и создать условия для нежелательных карбидных выделений [1, 2].
Что следует понимать под глубиной слоя
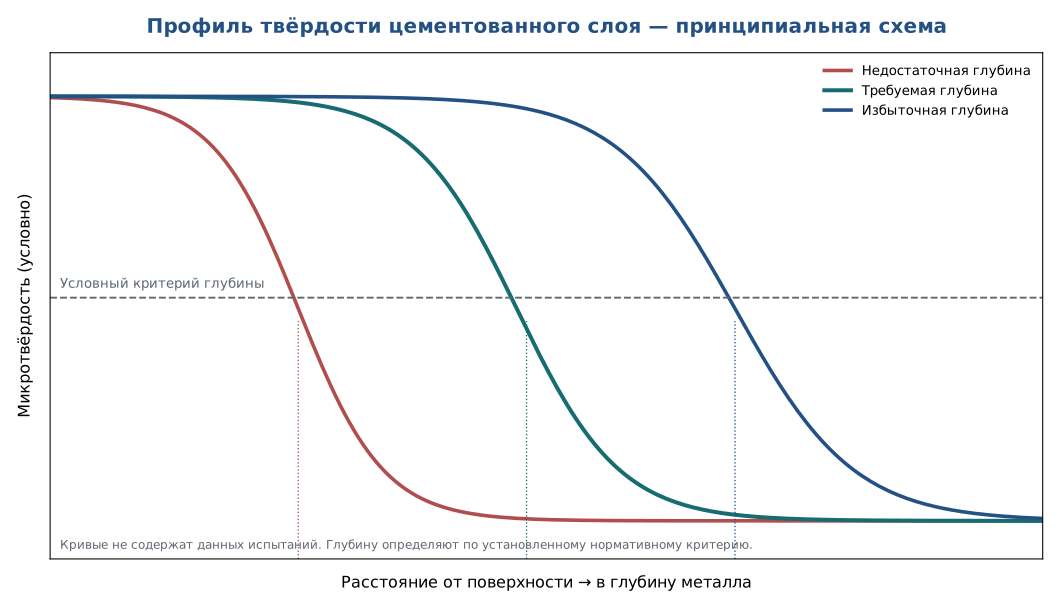
Термины «толщина насыщения», «эффективная глубина слоя», «полная глубина слоя» и «глубина по микроструктуре» не следует использовать как синонимы. Измеряемая глубина зависит от принятого критерия и метода.
ISO 18203:2026 устанавливает подходы к определению глубины упрочнённых слоёв после поверхностной термической и химико-термической обработки. В области применения стандарта названы case hardening depth (CHD), surface hardening depth (SHD), nitriding hardness depth (NHD) и total thickness of surface hardening depth (THD) [3]. Поэтому в техническом задании необходимо указать, какая именно величина подлежит проверке и по какому методу она устанавливается.
При наличии переходной зоны микротвёрдость измеряют по сечению с определённым шагом и нагрузкой; по полученным точкам формируют профиль твёрдости. ASTM E384-22 описывает микровдавливание по Виккерсу и Кнупу при малых нагрузках и подчёркивает чувствительность метода к методическим ошибкам [4].
Дефект № 1. Недостаточная эффективная глубина цементованного слоя
Если фактическая глубина упрочнения меньше заданной, под рабочей поверхностью может оказаться недостаточно прочная опорная зона. При контактном нагружении это повышает риск пластической деформации, контактной усталости и разрушения поверхностного слоя. Однако тип и место повреждения зависят от распределения напряжений, геометрии зуба, нагрузки и состояния сердцевины; автоматический прогноз «обязательно продавится» некорректен.
Возможные причины: недостаточная длительность насыщения; отклонение температурного режима; несоответствие атмосферы заданному углеродному потенциалу; загрязнение или экранирование поверхности; неверно выбранная марка стали или исходная структура; чрезмерное удаление слоя последующим шлифованием.
Что проверить: термограмму, состав и режим насыщающей среды, положение изделия в садке, фактическую глубину по определённому критерию, профиль твёрдости и глубину снятого припуска. Не нужно назначать повторную цементацию до установления причины. Повторное насыщение может одновременно увеличить поверхностную концентрацию углерода и изменить долю остаточного аустенита, усложнив ситуацию [1].
Дефект № 2. Избыточная глубина цементованного слоя
Чрезмерная глубина может быть нежелательной для тонкостенных элементов, небольших зубьев и деталей, где требуется сочетание твёрдой поверхности и вязкой сердцевины. При проникновении высокой концентрации углерода слишком глубоко возможно чрезмерное упрочнение малых сечений и потеря желаемой пластичности. Для зубчатых колёс избыточная глубина слоя описана как фактор снижения усталостной долговечности при «сквозной» цементации тонкого зуба [2].
Возможные причины: завышенное время или температура насыщения, неправильно заданная программа диффузионной стадии, чрезмерный углеродный потенциал, особенности малой толщины изделия.
Что делать: проверить геометрию, полную и эффективную глубину, твёрдость сердцевины и структуру; сопоставить результат с чертежом. Шлифование способно уменьшить глубину упрочнённой зоны, но не является универсальным средством исправления: припуск может отсутствовать, а сердцевина и распределение углерода уже могли измениться. Решение принимают после расчёта и измерений.
Дефект № 3. Карбидная сетка и избыточные карбиды
При чрезмерном поверхностном насыщении углеродом могут образовываться массивные карбидные включения либо карбиды по границам зерен. Непрерывные или развитые сетчатые выделения неблагоприятны для сопротивления разрушению и могут служить местами зарождения усталостных повреждений. Профиль твёрдости при этом не всегда сигнализирует о проблеме: высокое значение HV на поверхности ещё не означает оптимальной микроструктуры.
В исследовании влияния микроструктуры цементованных сталей на усталостную стойкость описана значимость межзеренного цементита, неметаллических включений и внутреннего окисления [5]. В технологическом анализе избыточные карбиды следует рассматривать совместно с углеродным потенциалом, составом стали и режимом аустенитизации.
Диагностика: металлографический шлиф с оценкой характера, количества и расположения карбидов, профиль твёрдости, анализ обработки и при необходимости характеристик остаточного аустенита.
Коррекция: изменение программы насыщения и диффузионной выдержки; в отдельных ситуациях возможна специально разработанная повторная термообработка, но её результат должен подтверждаться металлографически. Фраза «образовалась карбидная сетка — просто повторить ХТО» технически неверна: повторное насыщение без исправления причины способно усугубить дефект.
Дефект № 4. Избыточный остаточный аустенит и нестабильность размеров
Высокая концентрация углерода снижает температуру начала мартенситного превращения и может повышать количество остаточного аустенита после закалки. В зависимости от стали и режима это приводит к изменению поверхностной твёрдости, размерной нестабильности или особенностям усталостного поведения. Нельзя, однако, утверждать, что любое наличие остаточного аустенита всегда вредно: его допустимая доля зависит от требований к детали и технологии.
Для диагностики полезно сопоставление фактической твёрдости, дифракционных или иных применимых методов оценки фазового состава и поведения деталей при стабилизационных испытаниях. Решение об обработке холодом или изменении отпуска принимают с учётом твёрдости, геометрии, химического состава и недопустимости дополнительных трещин.
Дефект № 5. Внутреннее окисление и неоднородность поверхности
При обработке в атмосферах с окислительным потенциалом некоторые легирующие элементы могут формировать подповерхностные оксиды, включая выделения по границам зерен. Внутреннее окисление не тождественно наружной окалине: поверхностная очистка не обязательно удалит все повреждённые области. ISO 4885:2026 прямо определяет внутреннее окисление как явление, возможное при диффузионных обработках в содержащих кислород средах [6].
Неоднородность слоя также может быть связана с загрязнением, экранированием, неравномерностью газовой циркуляции, особенностями загрузки или изменением состояния атмосферы. Правильная диагностика требует контроля сечения и технологического режима.
Сводная диагностика дефектов цементации
| Дефект | Главный проверяемый признак | Типичная группа причин | Правильный подход |
|---|---|---|---|
| Слой слишком мал | CHD/THD ниже установленного диапазона | Недостаточное насыщение, нарушение атмосферы, снятие припуска | Измерить профиль, проверить цикл и только затем рассмотреть переработку |
| Слой слишком велик | Глубина выше заданной, возможное изменение сердцевины | Излишнее время/температура, малое сечение | Проверить профиль и допуски; не считать шлифование универсальным решением |
| Избыточные карбиды / сетка | Неблагоприятная карбидная морфология | Избыток углерода на поверхности и особенности цикла | Металлография, коррекция насыщения и аустенитизации |
| Много остаточного аустенита | Фазовый состав и связанные с ним свойства | Высокий углерод, режим охлаждения и отпуска | Фазовый анализ, при необходимости изменение последующего термоцикла |
| Внутреннее окисление | Оксиды под поверхностью | Реакционная атмосфера и химический состав | Контроль атмосферы и глубины повреждения |
| Разброс твёрдости в партии | Профили и значения HV/HRC на разных деталях | Неоднородность загрузки, нагрева, насыщения или охлаждения | Проверка повторяемости технологического процесса |
Практический пример: после цементации зубчатого колеса появилась карбидная сетка
Последовательность расследования не начинается с повторной цементации. Сначала по шлифу устанавливают морфологию карбидов и их локализацию; затем определяют эффективную глубину и профиль микротвёрдости. Далее проверяют журнал углеродного потенциала и температур, длительность стадии насыщения и диффузии, а также химический состав исходной стали. Если выявлено перенасыщение поверхности, изменение программы процесса должно сопровождаться опытным подтверждением структуры, глубины слоя, твёрдости и геометрии на новой партии.
Решение о судьбе уже изготовленных колёс нельзя принимать только по фотографии микрошлифа либо по одному значению HRC. Требуется оценить приёмочные критерии, размеры и возможность корректирующей обработки без ухудшения ресурса.
Как организовать контроль после цементации
- До обработки: идентифицировать сталь, исходную структуру, чистоту поверхности, марку партии и исходные размеры.
- Во время насыщения: регистрировать реальную температуру и время, режим углеродного потенциала или параметры используемого процесса, схему загрузки и работу оборудования.
- После закалки: контролировать поверхность, геометрию, твёрдость, характер деформации; при необходимости — наличие трещин.
- На контрольном образце или допускаемом сечении: измерять профиль микротвёрдости и требуемую глубину по установленной методике, оценивать карбиды и другие структурные составляющие.
- При приёмке: сопоставлять результаты с конкретными пунктами чертежа, технических условий и выбранного стандарта. Отчёт должен содержать не только «слой 0,8 мм», но и метод определения этой величины.
Частые вопросы
Можно ли измерять глубину цементации только по твёрдости на поверхности? Нет. Поверхностное значение — одна точка, а глубина определяется по профилю и принятому критерию.
Всегда ли большая глубина слоя лучше? Нет. Её назначают по нагружению и геометрии; чрезмерная глубина способна ухудшить работу тонкого сечения.
Карбидная сетка устраняется повторной цементацией? Повторное насыщение углеродом без изменения причины недопустимо считать корректирующим действием.
Можно ли шлифованием устранить слишком большую глубину? Только в пределах допустимого припуска и при условии сохранения требуемого профиля и свойств. Это не универсальное исправление.
Вывод
Качество цементации определяется не одной поверхностной твёрдостью, а сочетанием глубины, профиля твёрдости, микроструктуры, свойств сердцевины и геометрии. Каждый дефект требует собственной диагностики, а корректирующий цикл должен быть проверен на контрольных изделиях. Для согласованной международной терминологии измерения слоя в 2026 году актуальна редакция ISO 18203:2026.
Источники
- ASM International. Carburizing, chapter in Heat Treatment of Gears, ASM Digital Library. https://dl.asminternational.org/technical-books/monograph/167/chapter/3378040/Carburizing
- Poor Carbon Control. Thermal Processing. 2014. https://thermalprocessing.com/quality-counts-5/
- ISO. ISO 18203:2026. Steel — Determination of the thickness of surface-hardened layers. https://www.iso.org/standard/89021.html
- ASTM International. ASTM E384-22. Standard Test Method for Microindentation Hardness of Materials. https://store.astm.org/e0384-22.html
- Wise J. P. et al. Microstructure and Fatigue Resistance of Carburized Steels. Technical paper. https://surfacetechnologies.curtisswright.com/sites/default/files/Resources/tac/shot-peening/Microstructure-and-Fatigue-Resistance-of-Carburized-Steels.pdf
- ISO. ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary. https://www.iso.org/standard/87711.html
- Surface Engineering of Steels: Understanding Carburizing. Gear Solutions. 2017. https://gearsolutions.com/departments/hot-seat-surface-engineering-of-steels-understanding-carburizing/