
Краткий ответ
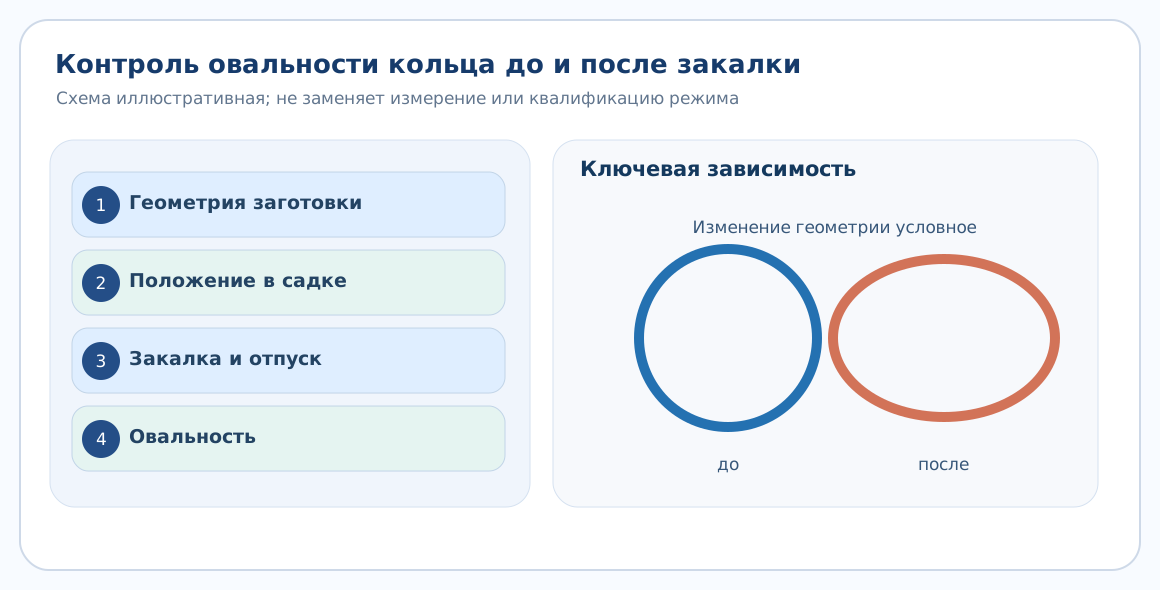
Овальность после цементации и закалки формируется совместным действием исходных напряжений, неодинакового нагрева и охлаждения, фазовых превращений и недостаточной геометрической симметрии. Если кольцо стало овальным, это не доказывает ошибку одной операции; нужно анализировать весь маршрут от заготовки до отпускной обработки.
Почему геометрия кольца чувствительна к закалке
У кольца малая изгибная жёсткость по сравнению с массивной втулкой той же внешней длины. При неравномерном охлаждении наружной и внутренней окружности температурные и структурные изменения распределяются несимметрично. Мартенситное превращение сопровождается изменением объёма, что способно усиливать отклонение формы. Возникают также остаточные напряжения от точения, зубонарезания и расточки. Даже после равномерной цементации различная плотность садки и положение относительно потока жидкости могут приводить к разному характеру охлаждения.
Исследования ASM по короблению при закалке подчёркивают, что деформацию следует рассматривать как многофакторный результат; существуют методы уменьшения овальности колец настройкой интенсивности и направления потока, а не только уменьшением скорости охлаждения.
Какие этапы технологического маршрута проверить
Составляют карту размеров на четырёх этапах: после черновой обработки, после цементации до закалки, после закалки и отпуска, после шлифования. Отдельно фиксируют расположение деталей на поддоне, количество колец в садке, способ подвеса, нагрев и выдержку, перенос в закалочную ванну, перемешивание. Причиной овальности может быть не абсолютная температура, а несбалансированное охлаждение по периферии. Жёсткая оснастка способна временно удерживать форму, но при этом накапливать напряжения и повышать риск трещин.
Решение оценивают по конечному профилю твёрдости и эффективности слоя; чрезмерно мягкая закалка ради уменьшения коробления может сделать поверхность непригодной.
Как квалифицировать уменьшение деформаций
На опытной партии применяют одинаковые заготовки из сопоставимого материала и фиксируют овальность, радиальное биение, ширину кольца и диаметр отверстия в контрольных сечениях. Сопоставляют распределение деформаций в серии, а не только среднее. После изменения ориентации детали или направления потока проводят повторную проверку трещин и твёрдости. Последующее шлифование допустимо лишь в пределах предусмотренного припуска и без съёма всего упрочнённого слоя. Если конструкция не позволяет обеспечить требуемую глубину после шлифования, корректируют технологию до массового выпуска.
Дополнительная проверка процесса
Для расследования овальности сравнивают несколько партий одной марки и сходной геометрии с исходными картами размеров. Если отклонения повторяются в определённой ориентации, проверяют поток и опоры садки. Если форма зависит от плавки либо черновой обработки, исследуют унаследованные напряжения и структуру. Полезно фиксировать угловое положение максимального диаметра относительно метки на кольце. Статистическая связь не устанавливает причину автоматически: её подтверждают изменением одного фактора на квалификационной партии. Коррекция считается успешной только при одновременном соблюдении допусков геометрии и свойств упрочнённого слоя после окончательного шлифования.
Диагностическая таблица
| Объект | Метод | Ограничение |
|---|---|---|
| Овальность | Разность максимального и минимального диаметров | Указанное сечение и температура измерения |
| Биение | Контроль относительно базовой оси | Базы должны сохраняться |
| Карта садки | Положение каждого кольца | Поиск локальных причин |
| Глубина после шлифования | Микротвёрдость и ISO 18203 | Запас слоя должен оставаться |
Практический пример
Для условного кольца на первом замере разность максимального и минимального диаметра составляла 0,03 мм, после термообработки — 0,14 мм. Эти числа не являются нормативом. При анализе обнаруживается зависимость деформации от ориентации в поддоне. Меняют схему потока только на опытной партии, проводят контроль твёрдости и полученной овальности. Приемлемость проверяют по допуску конкретного чертежа.
Алгоритм проверки в производстве
- Определите функциональное требование, марку материала, размер опасного сечения и исходное состояние.
- Опишите контролируемые параметры процесса и средства регистрации, включая измерительную неопределённость.
- Проведите квалификационную обработку на представительной загрузке, сохраняя фактические временные и температурные записи.
- Сопоставьте структуру, твёрдость, геометрию и другие заданные свойства с чертежом и нормативной документацией.
- Утвердите режим, контрольную карту и действия при отклонениях; сохраняйте прослеживаемость партии.
Типовые ошибки и ограничения
Универсальные режимы по одной марке или только по одному размеру не назначают: необходимо учитывать геометрию, прокаливаемость, тепловой цикл и состояние поставки. Численные примеры выше иллюстративные и не заменяют производственных испытаний.
При несоответствии нужно различать ошибку измерений, отклонение исходного материала и изменение технологического процесса. Повторный нагрев или более интенсивное охлаждение не назначают без оценки рисков деформации, трещин и изменения микроструктуры.
Вопросы технолога
Можно ли устранить овальность одним высоким отпуском?
Отпуск может снижать напряжения, но не гарантирует возвращения геометрии в допуск.
Поможет ли обязательная правка?
Правка допустима после оценки накопленных напряжений, трещинообразования и влияния на слой.
Вывод
Овальность после цементации и закалки формируется совместным действием исходных напряжений, неодинакового нагрева и охлаждения, фазовых превращений и недостаточной геометрической симметрии. Если кольцо стало овальным, это не доказывает ошибку одной операции; нужно анализировать весь маршрут от заготовки до отпускной обработки. Окончательное решение принимают на основании квалификационного режима и подтверждённого контроля готовой детали.