
Краткий ответ. Двукратный или многократный отпуск применяют не для формального увеличения количества операций, а для управления структурными превращениями, остаточным аустенитом и напряжениями. У части высоколегированных инструментальных сталей после первого отпуска и охлаждения появляются новые участки мартенсита из ранее сохранившегося аустенита. Последующий отпуск нужен для стабилизации этих участков. Для многих простых углеродистых сталей достаточно одного правильно назначенного отпуска.
Что меняется при первом отпуске
Сразу после закалки сталь может содержать пересыщенный углеродом мартенсит, остаточный аустенит, карбиды и значительные внутренние напряжения. При нагреве ниже критической точки происходят выделение и перераспределение карбидов, снижение тетрагональности мартенсита и частичная релаксация напряжений. В определённых легированных составах отпуск изменяет устойчивость остаточного аустенита, а при охлаждении после него часть аустенита может превратиться в свежий мартенсит.
Тогда повторный отпуск работает уже с новообразованным мартенситом, который оставлять без стабилизации нежелательно. В высоколегированных инструментальных сталях с карбидообразующими элементами также возможны процессы вторичного твердения. Конкретные температуры и выдержки устанавливают по марке и её паспортной термограмме, а не по одной общей таблице.
Почему охлаждение между отпусками важно
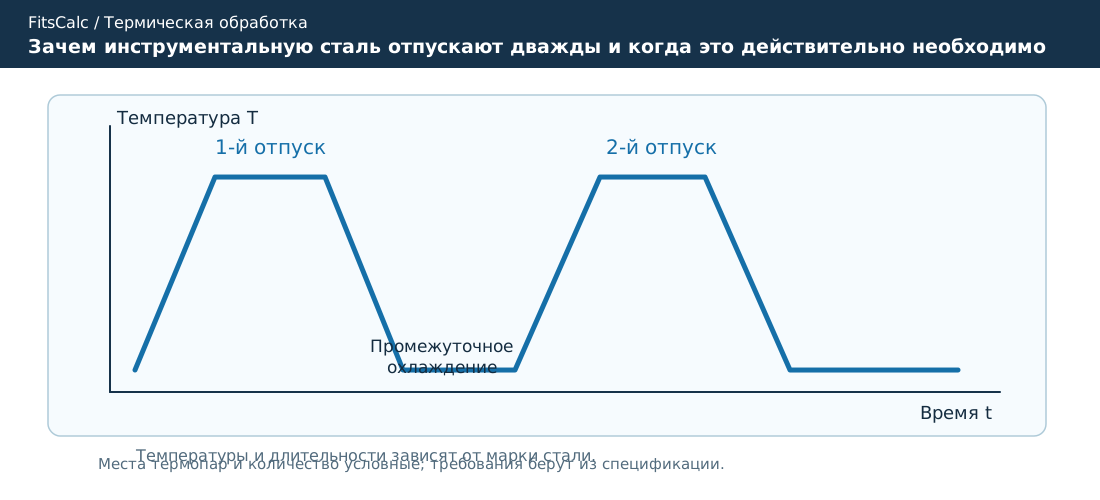
Если причина повторной операции — превращение остаточного аустенита во время промежуточного охлаждения, последовательность должна включать достаточное охлаждение между циклами. Два последовательных нагрева без предусмотренного промежуточного этапа не обязательно эквивалентны правильному двукратному отпуску. Для массивной оснастки контроль сердцевины и температуры по сечению особенно важен.
| Цель | Что контролировать | Важное ограничение |
|---|---|---|
| Снижение внутренних напряжений | Геометрия, твёрдость, трещины | Многократность не гарантирует отсутствие напряжений |
| Уменьшение остаточного аустенита | Рентгенодифракция/структура, размерная стабильность | Эффект зависит от легирования и режима |
| Вторичное твердение | Кривые твёрдости и свойств при отпуске | Не характерно одинаково для всех марок |
| Стабилизация свежего мартенсита | Температура второго цикла, результат после охлаждения | Нужен корректный промежуточный цикл |
Как подтвердить пользу двойного отпуска
При квалификации сравнивают одинаковые образцы одной плавки: однократный и двукратный отпуск при согласованных температурах и выдержках. Измеряют твёрдость, долю остаточного аустенита, геометрию после выдерживания, ударные и усталостные свойства, если они нормируются. Технологический эффект подтверждают не только количеством циклов, но и соответствием заданной работе инструмента — например, сопротивлением выкрашиванию режущей кромки.
Пример. При производстве штампа первая пробная партия после однократного отпуска выдерживает требование по HRC, но демонстрирует нестабильность размеров после последующих нагревов. Повторение отпуска можно рассматривать лишь после установления причин: остаточный аустенит, температурный перегрев поверхности при шлифовании и неоднородное охлаждение создают разные механизмы. Второй отпуск не заменяет устранение производственных ошибок.
Типичные ошибки
- Перенос режимов быстрорежущих или высокохромистых сталей на простую углеродистую сталь.
- Отсутствие контроля охлаждения между циклами.
- Назначение температуры «по максимуму твёрдости» без учёта вязкости и отпускной хрупкости.
- Смешение стабилизации размеров и полного устранения остаточного аустенита.
- Оценка качества только одним измерением на готовом изделии.
Что указать в технологической карте
Число циклов, температуру каждого, критерий начала выдержки для сердцевины, продолжительность, пределы скорости охлаждения, порядок переноса деталей и метод итогового контроля. Требования должны быть прослеживаемыми к конкретной марке стали и её нормативной или квалифицированной карте.
Частые вопросы
Означает ли два отпуска удвоенную длительность стандартного режима?
Нет. Между циклами может потребоваться охлаждение, а температура и выдержка второго отпуска могут иметь отдельные требования. Простое суммирование времени при повышенной температуре не отражает фазовых превращений и может приводить к другому конечному состоянию.
Всегда ли второй отпуск повышает твёрдость?
Нет. Во многих сталях дальнейший отпуск снижает твёрдость, хотя может повышать вязкость или стабильность размеров. Вторичное твердение характерно для определённых легированных составов и температурных областей. Его наличие проверяют экспериментально и по марочным рекомендациям.
Почему график твёрдости после отпуска может иметь максимум
Для углеродистых сталей повышение температуры отпуска обычно снижает твёрдость вследствие распада пересыщенного мартенсита и изменения карбидной структуры. У части высоколегированных инструментальных сталей возможен другой характер зависимости: дисперсные карбиды, образующиеся при отпуске, способствуют вторичному твердению. Это не противоречие, а следствие другого легирования и кинетики фазовых превращений.
Поэтому технолог не должен искать универсальный «оптимальный отпуск 500 °С» для всех марок. Необходимы диаграммы изменения твёрдости и механических свойств при времени выдержки, характерном для размеров изделия. Для инструмента, требующего сопротивления скалыванию, максимум твёрдости может оказаться менее желательным, чем более вязкая структура при немного иной температуре.
Влияние предыдущих операций
Крупные карбиды и неоднородная структура после предварительного отжига не исчезают автоматически при каждом отпуске. Если аустенитизация была недостаточной, то часть карбидов могла не участвовать в формировании нужной структуры. Если аустенитизация была избыточной, возможны рост зерна и повышение остаточного аустенита. Многократный отпуск является частью целого маршрута, но не универсальной исправляющей обработкой на любой стадии.
В технологической карте полезно отдельно указать критерий окончания каждого цикла — например, выход контрольной термопары на заданную температуру и минимальное время выдержки, — а также порядок охлаждения до заданного интервала. Тогда расследование размерной нестабильности будет опираться на реальные термограммы, а не на название операции.
Вывод
Двойной отпуск — инструмент управления структурой, который оправдан конкретной металлургической причиной. Для ответственного инструмента его необходимость подтверждают результатами по твёрдости, остаточному аустениту, геометрии и работе кромки.
Связанные материалы FitsCalc
- Мартенсит: структура и свойства
- Дефекты закалки: трещины и коробление
- Закалка стали: температура и охлаждение