
Краткий ответ. Эффективное сечение при выборе закалки — это не всегда минимальный, максимальный или среднеарифметический диаметр изделия. Решение строится по участку, для которого труднее всего обеспечить требуемую структуру и который одновременно является функционально ответственным. На теплообмен влияют локальная геометрия, площадь доступной поверхности, расположение уступов, интенсивность охлаждения и кинетика распада аустенита. Для проверки прокаливаемости применяют марочные данные и испытания, включая торцевую пробу Джомини по ISO 642:2024 либо ASTM A255-26 [1–3].
Почему нельзя ориентироваться только на диаметр
Вал Ø30 мм, вал Ø60 мм, тонкостенная втулка Ø60 мм и плита толщиной 30 мм имеют разные пути передачи теплоты и условия охлаждения. Даже если у двух тел совпадает один линейный размер, температурные кривые центра могут существенно различаться из-за формы, длины и открытости поверхности теплообмену.
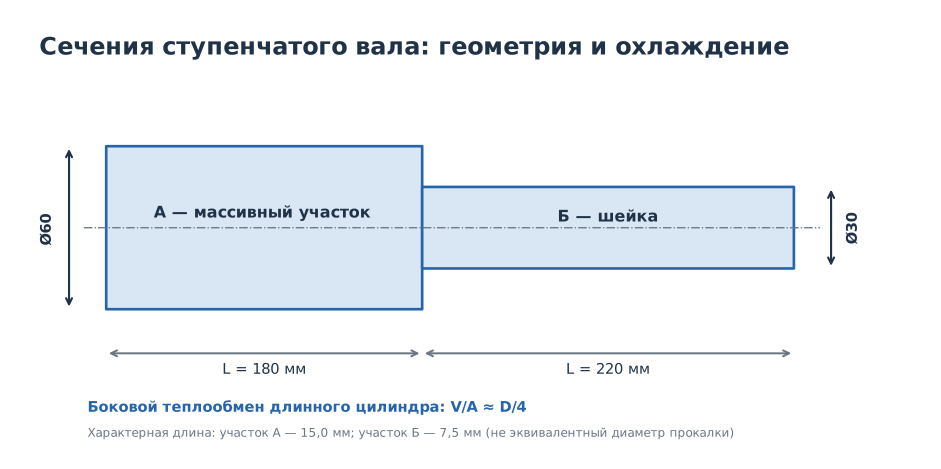
У ступенчатого вала ситуация ещё сложнее: узкая шейка охлаждается быстро, массивный участок — медленнее, а в месте перехода одновременно изменяются температура, жёсткость конструкции и концентрация напряжений. Поэтому режим, достаточный для мартенсита в тонкой шейке, может не обеспечить требуемую долю мартенсита в центре массивного бурта. И наоборот, чрезмерно интенсивное охлаждение, рассчитанное по массивному участку, может увеличить риск трещин в тонких частях.
Термин «эффективное сечение» в технических расчётах иногда используют для оценки характерного размера теплопередачи, иногда — для размера, которому соответствует прокаливаемость в конкретных условиях. Эти определения не тождественны. Перед расчётом следует указать, какая именно величина нужна: тепловая характеристика, эквивалентный размер по эмпирической методике или фактическая глубина прокалки.
Геометрический ориентир V/A: полезен, но не равен глубине прокаливаемости
Для приближённого сравнения условий охлаждения можно определить характерную длину теплообмена:
Lс = V / Aотд, где V — объём участка, м³; Aотд — площадь реально охлаждаемой поверхности, м². Размерность Lс — метр. Это характеристика отношения накопленной тепловой энергии к площади отвода теплоты, а не нормативный диаметр закалки.
Для идеализированного достаточно длинного цилиндра, если торцами пренебречь, V = π·D²·L/4, Aбок = π·D·L, откуда Lс = D/4.
Для пластины толщиной s при охлаждении с двух больших сторон, без учёта кромок, Lс ≈ s/2. Следовательно, цилиндр диаметром D и плита толщиной s нельзя автоматически считать теплотехнически одинаковыми только при D = s.
Ограничение: реальный коэффициент теплоотдачи зависит от температуры поверхности, паровой плёнки, перемешивания, погружения и положения детали. Даже одинаковое V/A не гарантирует одинаковой скорости охлаждения центра. Кроме того, торцевые поверхности, отверстия, канавки и соседние детали в садке изменяют результат.
Расчётный пример: две шейки одного вала
Пусть ступенчатый вал состоит из двух условных цилиндрических участков: участок А — Ø60 мм и длина 180 мм, участок Б — Ø30 мм и длина 220 мм. Для первого приближения рассматриваем боковой теплообмен каждого участка отдельно, пренебрегая торцами и влиянием перехода. Это упрощённая геометрическая модель, не расчёт режима закалки.
| Участок | D, мм | L, мм | Приближённое V/A, мм |
|---|---|---|---|
| А, массивная часть | 60 | 180 | 15,0 |
| Б, тонкая шейка | 30 | 220 | 7,5 |
По такому показателю характерная длина массивной зоны вдвое больше. При прочих сопоставимых условиях её температура может выравниваться медленнее; именно здесь нужно проверить достижение заданной структуры в центре. Но число 15 мм нельзя подставлять вместо «эквивалентного диаметра для прокаливаемости» без специальной методики. Оно имеет другой физический смысл.
Если в исходной конструкции есть поперечные канавки, торцевые стенки и отверстия, реальное Aотд меняется, а в местах концентрации напряжений может возникать локальная опасность трещинообразования. При сравнении двух вариантов закалки следует рассматривать конструкцию целиком.
Что именно показывает проба Джомини
Торцевая проба Джомини характеризует изменение закаливающей реакции стали при стандартизованном охлаждении одного торца образца. По ISO 642:2024 используют стандартный цилиндрический образец диаметром 25 мм и длиной не менее 100 мм; после испытания получают зависимость твёрдости от расстояния до охлаждавшегося торца [2]. ASTM A255-26 также регламентирует методы определения прокаливаемости, включая торцевой эксперимент и расчётный метод на основании химического состава в установленном диапазоне составов [3].
Полученную полосу или кривую прокаливаемости не следует понимать как готовый профиль твёрдости любого промышленного вала. Расстояние по образцу Джомини связано с интенсивностью охлаждения в стандартных условиях. Для переноса на сердцевину вала другого диаметра и в другую среду нужны корректные преобразования, теплотехническое моделирование или опытная проверка.
Критический диаметр также требует уточнения: для какой среды и какого критерия прокалки (например, оговорённой мартенситной доли) он установлен. Нельзя публиковать один «критический диаметр стали» без указания охлаждения, условий испытания и критерия структуры.
От чего зависит толщина прокалённого сечения
Химический состав влияет на устойчивость переохлаждённого аустенита; температура и длительность аустенитизации — на состояние зерна и растворение фаз; окружающая среда — на способность отводить теплоту. Хром, марганец, никель и молибден могут изменять прокаливаемость, но результат нельзя заменить правилом «легированная сталь прокаливается насквозь».
Даже после получения высокой твёрдости поверхности могут сохраниться недостаточно закалённая сердцевина и существенная неоднородность свойств. Для вала, работающего на кручение и изгиб, это влияет на конструкционную прочность. При назначении режима требуется чётко отличать задачу сквозной объёмной закалки от локального поверхностного упрочнения.
Пошаговая процедура для ступенчатого вала
1. Сформулировать требование по зонам. Указать, где требуется HRC или предел прочности и какие характеристики обязательны в центре. Для локальной ТВЧ-закалки задать глубину слоя после окончательной обработки, не смешивая её со сквозной прокаливаемостью.
2. Разбить геометрию на участки. Выделить максимальные сечения, стенки, шейки, отверстия и уступы. Оценить, какие поверхности реально доступны охладителю и где возможна задержка охлаждения.
3. Проверить марочную прокаливаемость. Использовать условия поставки и данные конкретной марки, учитывая допустимый разброс химического состава и стандартную кривую Джомини.
4. Определить охлаждающую среду. Оценить способность охлаждения в температурной области распада аустенита, а также риск образования трещин при мартенситном превращении.
5. Утвердить опытную геометрию контроля. В массивном участке проверить твёрдость сердцевины и микроструктуру; в шейках — поверхность и возможные трещины; на уступах — геометрию и наличие дефектов.
6. Оценить последствия правки и шлифования. Если поверхность будет сниматься, остаточная упрочнённая зона должна сохранять нормативную глубину и свойства. Для поверхностных слоёв применяют соответствующий способ измерения, например по ISO 18203:2026 [4].
Ошибки при назначении эквивалентного диаметра
| Ошибка | Чем опасна | Правильная проверка |
|---|---|---|
| Принимают минимальный диаметр шейки | Недооценивают массивную зону | Разделить деталь по участкам |
| Принимают только максимальный диаметр | Не учитывают геометрию уступов и допустимую деформацию | Анализ всей формы и теплообмена |
| Считают 4V/A универсальным диаметром прокалки | Путают теплообменную характеристику и критерий структуры | Использовать методику переноса кривой Джомини |
| Указывают критический диаметр без среды | Теряют физический смысл числа | Указать охладитель и критерий мартенситности |
| Судят о сердцевине по твёрдости поверхности | Пропускают недокал центра | Контроль на репрезентативном поперечном сечении |
Сравнение двух вариантов материала
Предположим, изготовитель выбирает между нелегированной среднеуглеродистой и хромистой конструкционной сталью. Хромистая сталь при прочих условиях часто имеет более высокую прокаливаемость. Это может позволить охладить массивную часть в менее интенсивной среде, но не даёт гарантии одинаковой структуры во всём сечении и не отменяет риск коробления. Корректное сравнение строится по конкретным кривым прокаливаемости, требованиям к сердцевине и результатам опытной термообработки, а не только по цене материала.
Если техническое задание требует твёрдости только шейки, локальная ТВЧ-закалка может быть целесообразнее сквозной закалки. Если же нагружена значительная часть сечения, локальное упрочнение поверхности не заменит необходимой прочности сердцевины.
Частые вопросы
Можно ли для ступенчатого вала взять средний диаметр? Нет, средний арифметический диаметр может скрыть локальные зоны с разной скоростью охлаждения и разным назначением.
Равна ли характерная длина V/A эквивалентному диаметру? Нет. V/A — лишь один геометрический параметр теплопередачи, а эквивалентный диаметр прокалки требует модели или эмпирической зависимости.
Если твёрдость поверхности соответствует чертежу, нужно ли проверять центр? Когда чертёж устанавливает свойства сердцевины или сквозную прокаливаемость — обязательно по согласованной программе контроля.
Можно ли заменить опытную закалку только расчётом? Для принятия ответственного режима расчёт обычно квалифицируют экспериментально, особенно при сложных уступах и неоднородном охлаждении.
Вывод
Эффективное сечение — свойство конкретной теплотехнической и металлургической задачи, а не произвольный диаметр на чертеже. Отношение V/A помогает предварительно сравнить теплообмен, но прокаливаемость обосновывают марочными кривыми, стандартными испытаниями и контролем наиболее ответственных участков готового изделия.
Проверяемые источники
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary.
- ISO 642:2024. Steel — Hardenability test by end quenching (Jominy test).
- ASTM A255-26. Standard Test Methods for Determining Hardenability of Steel.
- ISO 18203:2026. Steel — Determination of the thickness of surface-hardened layers.
- ASM Handbook. Heating and Holding Times.