
Флокены — внутренние трещиноподобные несплошности, образование которых связано с водородом и напряжённым состоянием стали. Чаще всего эту проблему рассматривают применительно к массивным поковкам и заготовкам ответственного назначения. Противофлокеновая термическая обработка снижает риск появления дефекта, но не «сваривает» уже образовавшуюся трещину. Поэтому главные инженерные задачи — предупредить флокенообразование, обнаружить несплошности до дорогостоящей механической обработки и оценить годность металла по документированным критериям.
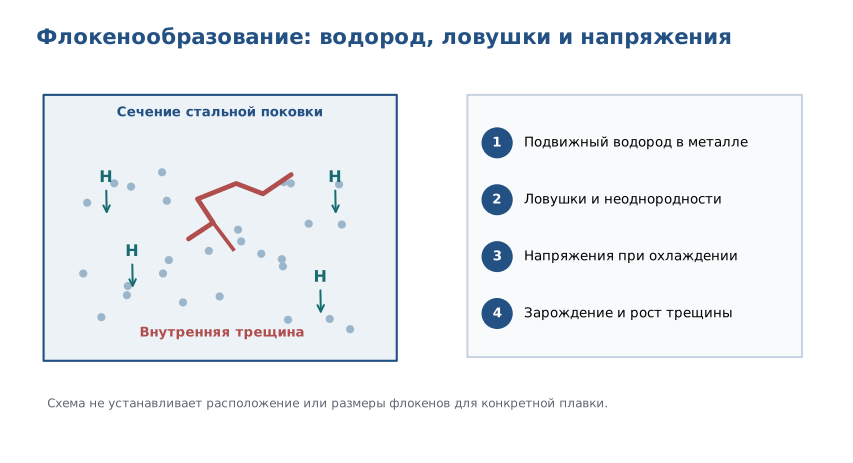
Что представляют собой флокены
Флокены (hydrogen flakes, shatter cracks, white spots в англоязычных источниках) относятся к внутренним дефектам сплошности стали. На поверхности излома они иногда выявляются как относительно светлые пятна; после макротравления — как отдельные трещиноподобные участки. Однако визуальное сходство не служит окончательной идентификацией: необходимо исключить усадочные, деформационные и другие технологические несплошности.
Самая важная особенность — флокен может находиться глубоко в металле, не выходя на наружную поверхность. Поэтому обычный визуальный осмотр и измерение твёрдости поверхности не доказывают его отсутствия. Международная практика предусматривает для поковок ультразвуковое исследование внутренних несплошностей, а для специально отобранных образцов — исследование макроструктуры. ASTM A388/A388M-26 описывает ультразвуковой контроль стальных поковок, а ASTM E381-22 — макротравление, позволяющее выявлять, в частности, flakes [1, 2].
Как возникает дефект: водород, ловушки и напряжения
Водород может поступить в сталь на стадии металлургического производства и последующей обработки. Внутри металла он мигрирует и взаимодействует с дислокациями, границами фаз, включениями и уже существующими микронесплошностями — так называемыми ловушками водорода. При изменении температуры и напряжённого состояния происходит перераспределение растворённого водорода; в отдельных полостях возможно увеличение локального давления. Одновременно водород может облегчать зарождение и распространение трещин за счёт механизмов водородного охрупчивания.
В исследовании Cr5-стали показано, что давление водорода в ловушках является существенной движущей силой образования флокенов; авторы отдельно рассматривают водородное охрупчивание и вызванный напряжениями перенос водорода [3]. Следовательно, объяснение «водород собрался в пузырёк и разорвал металл» чрезмерно упрощает процесс: определяющее значение имеет совместная работа концентрации водорода, структуры и напряжений.
Механизм удобно рассматривать по последовательности:
- В металле присутствует некоторый запас диффузионно-подвижного водорода и структурные неоднородности, способные служить ловушками.
- Во время охлаждения и фазовых превращений меняются растворимость и подвижность водорода; возникает температурная и напряжённая неоднородность.
- Водород перераспределяется в направлении участков, где его накопление энергетически выгодно.
- При сочетании местной концентрации, напряжений и недостаточной сопротивляемости разрушению зарождается или увеличивается трещина.
- Впоследствии эта несплошность действует как концентратор напряжений и может повлиять на прочность детали.
Существование водородного повреждения не означает, что каждый дефект в крупной поковке является флокеном. Для правильного диагноза нужна история материала и результаты контроля.
Почему массивные поковки требуют отдельного внимания
В крупном сечении температурные и концентрационные поля выравниваются медленнее. Поверхность и центр металла могут находиться в разных температурных и фазовых состояниях, а водороду требуется больше времени для выхода из объёма. Условия существенны для тяжёлых валов, шпиндельных заготовок, колец, роторов и других ответственных поковок.
Риск следует оценивать не по одному диаметру или названию марки. Важны фактический химический состав плавки, водород при выплавке, размеры и степень деформации, остаточные несплошности, скорость охлаждения и режим последующей термообработки. Исследование 2025 года на поковочной ферритной стали демонстрирует, что наличие водородных флокенов необходимо учитывать и при анализе сопротивления разрушению, а не только при первичной приёмке материала [4].
Можно ли удалить флокены противофлокеновым отжигом?
Предупредить их образование — да; гарантированно восстановить сплошность уже треснувшего металла обычным отжигом — нет. Противофлокеновая обработка направлена на уменьшение содержания подвижного водорода и снижение опасности возникновения внутренних трещин в ходе контролируемого охлаждения. Её назначают в технологическом маршруте, учитывая состав стали, сечение, предшествующую горячую деформацию и требования к последующим операциям.
Универсальная температура и выдержка «для всех легированных сталей» отсутствуют. Для крупной поковки назначение цикла должно опираться на технологические инструкции металлургического предприятия, характеристики плавки и опыт верифицированного производства. Произвольное увеличение времени нагрева или медленное охлаждение без оценки фазовых превращений не равнозначно квалифицированной противофлокеновой технологии.
Если внутренние трещины уже обнаружены, решение о годности зависит от их размера, расположения, ориентации, назначения изделия и применимых правил приёмки. Повторный отжиг сам по себе не может служить основанием для записи «флокены устранены».
Как выявлять флокены: методы и ограничения
| Метод | Что позволяет установить | Основное ограничение |
|---|---|---|
| Ультразвуковой контроль (УЗК) | Наличие, распределение и акустические признаки внутренних отражателей | Эхо-сигнал сам по себе не идентифицирует металлургический механизм дефекта; необходимы корректная настройка и критерии оценки |
| Макротравление | Картину несплошностей и неоднородности на подготовленной поверхности сечения | Контролируется конкретное сечение; метод требует отбора материала |
| Микроструктурный анализ | Морфологию трещины, соседние фазы, включения и локальную структуру | Локален и требует металлографического образца |
| Измерение твёрдости | Механическое состояние материала в точках измерения | Не доказывает отсутствие внутренних трещин |
| Магнитопорошковый контроль | Поверхностные и близкие к поверхности несплошности ферромагнитной стали | Не заменяет УЗК для глубинных дефектов |
ASTM A388/A388M-26 требует согласованных критериев оценки отражателей; стандарт определяет процедуру исследования, но не делает всякую ультразвуковую индикацию автоматически браковочным флокеном [1]. ASTM E381-22 отдельно предусматривает согласование расположения сечений, реагента, режима травления и видов несплошностей, считающихся недопустимыми [2].
Отличие флокенов от трещин после закалки
| Вопрос | Водородные флокены | Закалочные трещины |
|---|---|---|
| На каком этапе чаще формируется проблема? | Металлургическая переработка, охлаждение массивных заготовок и поковок | Нагрев и прежде всего охлаждение при закалке детали |
| Что определяет механизм? | Водород, ловушки, напряжённое состояние и структура | Температурные градиенты, фазовые объёмные изменения, концентрация напряжений |
| Где бывает дефект? | Часто внутри сечения, без связи с поверхностью | На поверхности и/или внутри, в зависимости от геометрии и режима |
| Достаточно ли фотографии излома? | Нет | Нет |
| Основное профилактическое действие | Металлургический контроль водорода и подходящий маршрут охлаждения/дегазации | Контроль охлаждающей среды, геометрии, режима нагрева и закалки |
Алгоритм действия при подозрении на флокены
Шаг 1. Изолировать материал. Зафиксировать плавку, партию, маркировку, сечение, результат предшествующих операций. До выяснения характера индикации не направлять ответственную заготовку на финишную обработку.
Шаг 2. Сопоставить с документами. Проверить требования чертежа, спецификации, договора и применимых методов НК. Установить, какие несплошности и каких размеров допускаются для данного класса изделия.
Шаг 3. Выполнить обследование. Для внутренних несплошностей использовать квалифицированную процедуру УЗК; по необходимости дополнить макроисследованием и металлографией на свидетеле либо удаляемом припуске.
Шаг 4. Установить происхождение. Сопоставить локализацию с металлургической историей и температурными режимами. Не называть каждую обнаруженную трещину «флокеном» без подтверждения.
Шаг 5. Принять решение о годности. Допуск, локальное удаление при наличии технической возможности либо браковка допускаются только в пределах применимой конструкторско-технологической и приёмочной документации.
Шаг 6. Исправить процесс. Если дефект повторяется в нескольких поковках, исследовать технологию выплавки, водородный режим, горячую деформацию, охлаждение и качество исходного металла. Поиск причины важнее повторного нагрева уже треснувшей детали.
Частые вопросы
Почему светлые пятна на изломе не гарантируют диагноз «флокены»? Различные дефекты дают сходные оптические признаки. Идентификация требует оценки макро- и микроморфологии и технологического происхождения.
Можно ли обнаружить флокены без разрушения поковки? УЗК позволяет обнаруживать и оценивать внутренние отражатели; при неоднозначности их природы дополнительно применяют металлографическое исследование.
Нормальная твёрдость означает отсутствие флокенов? Нет. Твёрдость и сплошность — разные характеристики.
Стоит ли назначать противофлокеновый отжиг после обнаружения трещин? Обычный отжиг нельзя считать методом восстановления непрерывности металла. Нужно провести дефектоскопию и оценить годность.
Вывод
Флокены — не косметический дефект и не обычная «плохая структура после отпуска». Это внутренние несплошности, связанные с водородом и напряжениями. Надёжное решение состоит из профилактики в металлургическом маршруте, своевременной дефектоскопии и документированной оценки пригодности поковки.
Источники
- ASTM International. ASTM A388/A388M-26. Standard Practice for Ultrasonic Examination of Steel Forgings. https://store.astm.org/a0388_a0388m-26.html
- ASTM International. ASTM E381-22. Standard Method of Macroetch Testing Steel Bars, Billets, Blooms, and Forgings. https://store.astm.org/e0381-22.html
- Fan J. et al. Study on Flake Formation Behavior and Its Influence Factors in Cr5 Steel. Materials. 2018;11(5):690. DOI: https://doi.org/10.3390/ma11050690
- Tankoua F. C. et al. The impact of hydrogen flakes on the uniaxial and biaxial fracture toughness of a forged ferritic steel. 2025. https://cea.hal.science/cea-05005199/document
- ISO. ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary. https://www.iso.org/standard/87711.html