
Краткий ответ. Эффективную глубину упрочнения определяют по установленному критерию, чаще всего по глубине, на которой профиль твёрдости достигает нормируемого предельного значения. Для цементации с закалкой, индукционной закалки и азотирования критерии и методы могут различаться. Действующий ISO 18203:2026 устанавливает подходы к определению глубины цементованного, поверхностно-закалённого и азотированного слоёв, а также общей толщины поверхностно-упрочнённой зоны. Число «глубина 1 мм» без указания метода, порога, нагрузки и состояния детали не является достаточно определённым результатом контроля [1–3].
Почему «глубина слоя» неоднозначна
После цементации с закалкой углерод распределён по глубине неравномерно; после индукционной закалки изменяется преимущественно структура; после азотирования возникают диффузионная зона и, при соответствующих условиях, поверхностный соединительный слой. Поэтому под словами «глубина упрочнения» могут пониматься граница изменения структуры, глубина по критической твёрдости и полная толщина изменённой зоны. Эти величины могут заметно различаться [1, 2].
Например, визуально определяемая граница изменения структуры на металлографическом шлифе не всегда совпадает с положением, где твёрдость пересекает приёмочный предел. При неоднородной сердцевине профиль может иметь локальные колебания; при шлифовании или повторном нагреве поверхность может разупрочняться. Отдельно требуется различать глубину до окончательного шлифования и остаточную глубину после него.
Для воспроизводимой оценки в документации устанавливают обозначение измеряемой глубины, критерий твёрдости, метод испытания, состояние поверхности и точки контроля.
Что регламентируют стандарты
ISO 18203:2026 применяется к измерению глубины упрочнённых слоёв после различных видов термической и химико-термической обработки. Официальное описание стандарта перечисляет case hardening depth, surface hardening depth, nitriding hardness depth и total thickness of surface hardening depth [2]. Полная редакция стандарта необходима для точного соблюдения соответствующего определения, шага измерений и дополнительных условий.
ISO 6507-1:2023 устанавливает метод Виккерса, включая требования к измерениям отпечатков, а ASTM E384-22 описывает испытания микровдавливанием по Виккерсу и Кнупу при соответствующих малых испытательных нагрузках [3, 4]. Название метода само по себе не определяет нормативный порог эффективной глубины: этот порог берут из применимого стандарта, чертежа и спецификации на изделие.
Следовательно, числа «550 HV для любой цементации» или «80 % поверхностной твёрдости для любой ТВЧ-закалки» нельзя без проверки условий стандарта переносить на все изделия. Для разных процессов и требований к слою могут применяться разные критерии.
Как подготовить образец для профиля твёрдости
Профиль измеряют на согласованном участке поперечного шлифа детали или контрольного образца, представляющего тот же технологический процесс. Поверхность шлифа должна позволять получать правильные отпечатки и измерять диагонали без влияния выраженной шероховатости, наклёпа и геометрических искажений при подготовке.
Направление отсчёта глубины проводят по нормали к исходной контролируемой поверхности. Для сложного зуба шестерни это принципиально: расстояние по наклонной или по оси микроскопического изображения может не совпадать с нормальной глубиной. Упорядочивают положения отпечатков так, чтобы между ними выполнялись требования выбранного метода и не возникало взаимного влияния деформированных зон.
Нагрузку Виккерса записывают непосредственно после обозначения, например HV0.5. Нельзя сравнивать значения с разной нагрузкой, полученные в различных условиях, как полностью равноценные без специального обоснования. Надо учитывать расстояние до кромки и соседних отпечатков, соответствующее нормативному методу.
Учебный расчёт глубины линейной интерполяцией
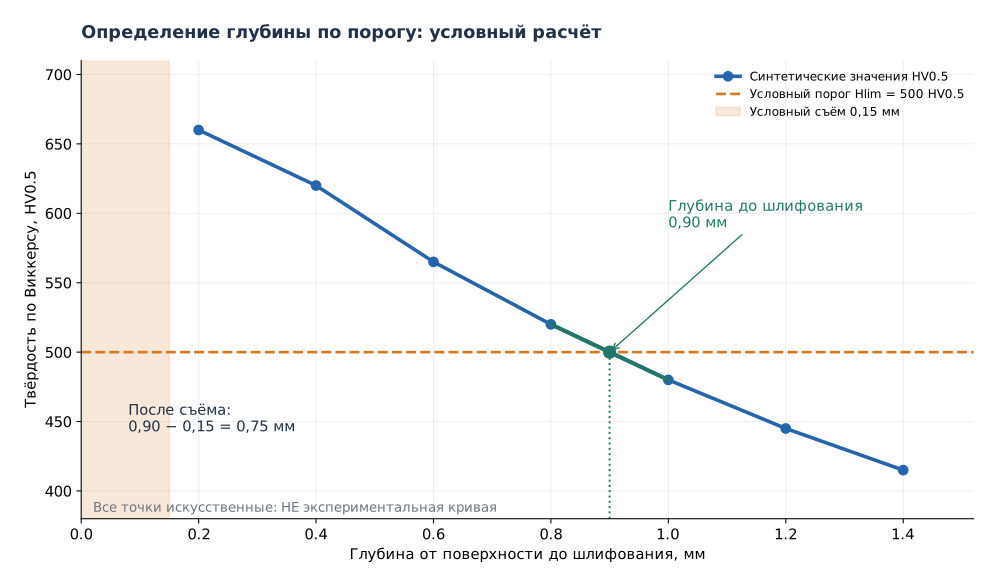
Пусть для условного учебного образца профиль твёрдости описывается следующими синтетическими измерениями. Нагрузка испытания — условно HV0.5, глубина отсчитывается от поверхности до шлифования. В технологическом задании специально для примера принят порог H_lim = 500 HV0.5.
| Глубина x, мм | Условная твёрдость, HV0.5 |
|---|---|
| 0,20 | 660 |
| 0,40 | 620 |
| 0,60 | 565 |
| 0,80 | 520 |
| 1,00 | 480 |
| 1,20 | 445 |
| 1,40 | 415 |
Порог 500 находится между двумя соседними уровнями — 520 HV0.5 на глубине 0,80 мм и 480 HV0.5 на глубине 1,00 мм. Для линейной интерполяции в пределах интервала используют:
x_lim = x1 + (H1 − H_lim) · (x2 − x1) / (H1 − H2).
Подстановка:
x_lim = 0,80 + (520 − 500) · (1,00 − 0,80) / (520 − 480) = 0,90 мм.
Результат примера: 0,90 мм. Это вычисленная глубина по выбранному учебному порогу при допущении линейного изменения между точками. Она не является экспериментальным результатом и не представляет собой нормативную глубину для любой цементации или ТВЧ. При фактическом контроле интервалы и критерии должны соответствовать выбранному стандарту, а точность — возможностям измерения.
Как учитывать припуск на последующее шлифование
Пусть с поверхности снимается равномерный радиальный припуск a = 0,15 мм. Если допустить, что форма глубинного профиля не изменилась вследствие шлифования, а новая поверхность просто сместилась внутрь прежнего слоя, приближённая геометрическая оценка остаточной глубины будет:
h_ост ≈ h_до − a = 0,90 − 0,15 = 0,75 мм.
При требованиях чертежа h_ост ≥ 0,70 мм расчётный запас составит только 0,05 мм. При требовании h_ост ≥ 0,80 мм тот же условный профиль был бы недостаточен. Но этого арифметического сравнения недостаточно для реальной приёмки: шлифовочные прижоги, локальное разупрочнение, неоднородный съём, разброс профиля и погрешность измерений могут изменить результат.
Критически важно, что a — именно съём по нормали к проверяемой поверхности, а не, например, изменение диаметра вала. Если диаметр уменьшен на 0,30 мм равномерно, радиальный съём составляет 0,15 мм. Ошибка в пересчёте диаметрального и радиального припуска сразу создаёт двухкратную погрешность геометрического прогноза глубины.
Что измерять после цементации и после ТВЧ
После цементации с закалкой контролируют требуемую эффективную глубину, твёрдость поверхности, распределение твёрдости, микроструктуру слоя и сердцевины, возможную карбидную сетку и уровень остаточного аустенита при соответствующих требованиях. Толщина обогащённой углеродом зоны не обязана точно совпадать с эффективной твёрдостной глубиной.
После индукционной закалки ТВЧ проверяют глубину и конфигурацию упрочнения на заданной поверхности, твёрдость и переход в сердцевину. Для шейки шпинделя важны цилиндричность и биение; для зубчатого колеса — соответствие рисунка упрочнения рабочей поверхности зуба, контроль переходных участков и отсутствие трещин.
После азотирования характер контроля иной, поскольку могут потребоваться самостоятельные требования к соединительному слою и диффузионной зоне. Следовательно, перенос режима измерений цементованной детали на азотированную без учёта процессного определения глубины некорректен.
Распространённые ошибки измерений
| Ошибка | Почему искажает заключение | Корректирующее действие |
|---|---|---|
| Глубина измерена от поверхности до шлифования | Завышает остаточную глубину готового изделия | Измерять после окончательной обработки или обосновать пересчёт |
| Отпечатки стоят слишком близко к краю | Возникает влияние кромки и подготовки | Выбирать нормативные отступы и нагрузку |
| Смешаны HV0.2, HV0.5 и HV1 | Значения могут не быть эквивалентными | Фиксировать нагрузку и условия |
| Порог твёрдости не указан | «Глубина» не имеет однозначного определения | Указывать критерий и источник |
| Один поперечный шлиф считается характерным для всей партии | Можно пропустить неравномерность индуктора или охлаждения | Назначать репрезентативные зоны и программу контроля |
| Использована условная линейная интерполяция без проверки формы профиля | Пропускают локальную немонотонность или резкий спад | Уплотнить точки около порога и проверить стабильность |
Как оформить протокол контроля
Протокол содержит обозначение детали, марку и состояние материала, номер партии, выполненный вид упрочнения, схему мест измерений, способ подготовки шлифа, прибор и его проверку, нагрузку по Виккерсу, значения твёрдости по глубине, установленный порог, алгоритм определения границы и решение о соответствии. Для ответственных деталей добавляют результат контроля трещин и геометрических отклонений.
При малом запасе между измеренной глубиной и требованием чертежа решение должно учитывать неопределённость измерения и правила приёмки. Просто округлять 0,75 мм до 0,8 мм, чтобы формально выполнить допуск, недопустимо.
Частые вопросы
Почему по микроструктуре слой кажется толще, чем по твёрдости? Потому что структурная граница и твёрдостной критерий описывают разные физические признаки.
Можно ли определить глубину слоя только по поверхностной HRC? Нет. Одно число HRC не задаёт характер изменения свойств по глубине.
Можно ли вывести глубину закалки ТВЧ непосредственно из частоты генератора? Нет. Частота влияет на распределение индуцированного тока, но температура и структурное состояние зависят также от мощности, времени, геометрии индуктора, теплопроводности и охлаждения.
Нужно ли повторять измерение после шлифования? Если чертёж задаёт свойства готовой детали, необходимо обеспечить их подтверждение в конечном состоянии по согласованной программе, которая может включать испытание контрольных образцов.
Вывод
Измерение глубины упрочнённого слоя — это не оценка цвета структуры и не измерение одной HRC. Требуется чётко определённый порог и методика построения профиля, корректный отсчёт глубины, учёт чистовой обработки и подтверждение результата в состоянии, предусмотренном чертежом.
Проверяемые источники
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary.
- ISO 18203:2026. Steel — Determination of the thickness of surface-hardened layers.
- ISO 6507-1:2023. Metallic materials — Vickers hardness test — Part 1.
- ASTM E384-22. Standard Test Method for Microindentation Hardness of Materials.
- ISO 6508-1:2023. Metallic materials — Rockwell hardness test — Part 1.