
Краткий ответ. Тонкостенные корпуса, длинные плиты и точные станочные детали могут менять форму после снятия припуска из-за перераспределения исходных остаточных напряжений, новых напряжений от резания, сил закрепления и температурных градиентов. Поэтому конечный размер нельзя гарантировать только точностью станка. Нужны управляемое базирование, последовательное снятие металла, промежуточная проверка геометрии и, когда подтверждена необходимость, квалифицированная стабилизирующая термообработка. [1–4]
Откуда возникает отклонение геометрии
Три механизма зачастую работают одновременно. Первый — исходные напряжения после литья, ковки, сварки, прокатки или закалки. Второй — напряжения и повреждение поверхности от самой мехобработки, зависящие от скорости резания, подачи, инструмента и температуры. Третий — упругая деформация от зажима: пока деталь удерживается в приспособлении, измерение может показывать нужный размер, но после разжатия деталь частично восстанавливает форму.
Современный обзор деформаций при мехобработке отдельно указывает, что характерные геометрические отклонения часто проявляются лишь после освобождения детали от закрепления; следует различать упругие отклонения под нагрузкой и изменение собственного напряжённого равновесия при снятии материала. [1]
Научные исследования точения улучшенной стали 42CrMo4 подтверждают влияние подачи, геометрии режущей кромки и других параметров на приповерхностные напряжения и шероховатость. Поэтому утверждение «после снятия напряжений деталь больше не поведёт» неправильно: новая операция резания сама способна изменить напряжённое состояние. [2]
Какие детали особенно чувствительны
- Длинные направляющие и планки с малой толщиной относительно длины.
- Сварные рамы и корпуса после местного нагрева и последующего снятия большого припуска.
- Тонкостенные полые корпуса после выборки внутренних карманов.
- Вал со значительной разницей диаметров и односторонним снятием металла.
- Крупные поковки с неравномерным распределением структуры и исходных напряжений.
Набор критических признаков — не «длинная деталь» сам по себе, а отношение размеров, жёсткость, симметрия припуска, исходное состояние материала и схема закрепления.
Почему поэтапное снятие припуска работает лучше
При большой глубине резания в одной установке деталь может изменить равновесную форму уже после того, как станок прошёл заданную траекторию. Оставшийся припуск становится неодинаковым, новая база перестаёт соответствовать фактическому положению детали. В некоторых случаях ступенчатое снятие металла с противоположных сторон помогает снизить результирующую деформацию, но это не гарантирует отсутствие поводки: результат зависит от распределения исходных напряжений.
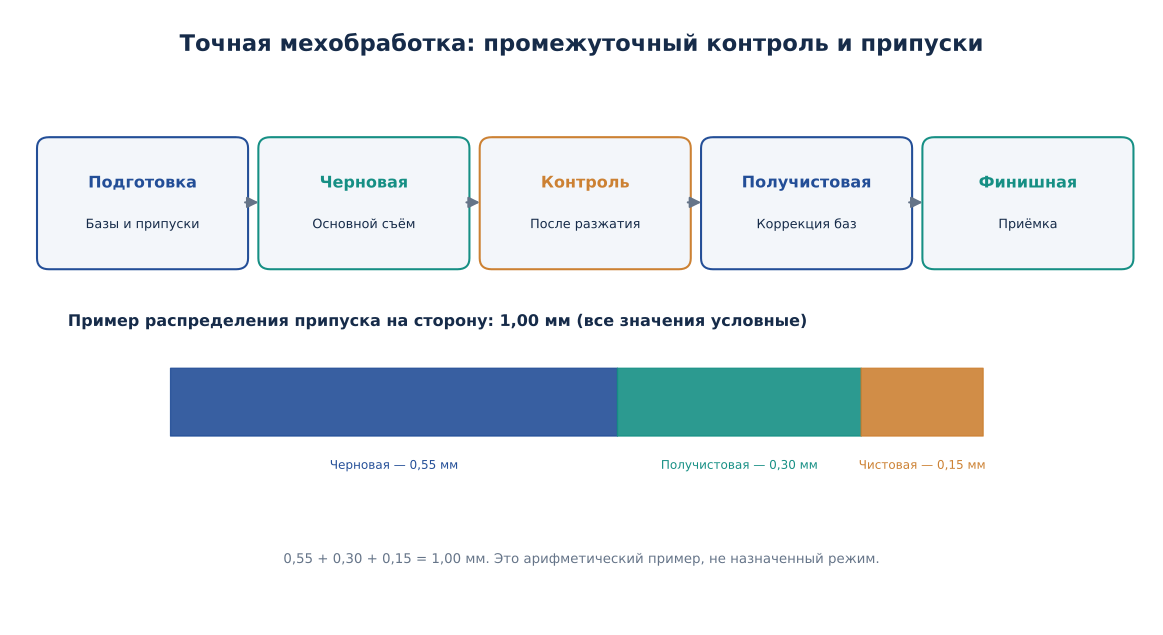
Для ответственной детали технологический маршрут разумно разделить на: подготовительные базы → черновое снятие основного объёма → освобождение от зажима и измерение → при необходимости квалифицированную стабилизацию → получистовую обработку → контроль → чистовую и финишную обработку. Если по чертежу требуется окончательная поверхностная закалка или ХТО, её место согласуют с оставшимися припусками и риском изменения геометрии.
Как организовать припуски: воспроизводимый условный пример
Исходная задача. Для одной обрабатываемой плоскости оставлен припуск z = 1,00 мм на сторону. Предлагается распределить его между черновой, получистовой и чистовой обработкой. Это арифметический пример, а не нормативный припуск для конкретной стали.
| Операция | Съём на сторону, мм | Остаточный припуск, мм |
|---|---|---|
| До начала | 0 | 1,00 |
| Черновой проход | 0,55 | 0,45 |
| Получистовой проход после контроля | 0,30 | 0,15 |
| Чистовой проход | 0,15 | 0,00 |
Проверка баланса: 0,55 + 0,30 + 0,15 = 1,00 мм. Если после черновой операции деталь деформировалась так, что оставшийся припуск на отдельных участках стал недостаточным, нельзя механически «дойти до нуля»: нужно пересмотреть базирование и размерную цепь. Для противоположной поверхности аналогичный баланс должен быть рассчитан отдельно, с учётом её собственных припусков и геометрических требований.
Контроль на станке и после освобождения детали — не одно и то же
Введём обозначения fз — измеренная неплоскостность или прогиб в зажатом состоянии, а fсв — измерение после освобождения и температурного выравнивания. Разность Δf = fсв − fз характеризует изменение измеренного показателя после разжатия, но не доказывает единственную причину: на результат могут влиять и метод измерений, и повторное базирование.
Условный пример: после получистового прохода fз = 0,025 мм, после освобождения fсв = 0,070 мм. Тогда Δf = 0,045 мм. Если нормируется плоскостность не более 0,050 мм, деталь после освобождения не отвечает допуску. Проверка в зажатом состоянии не может служить основанием её приёмки. Конкретный допуск и способ измерения должен задавать чертёж и программа контроля.
Где необходима термическая стабилизация
Стабилизирующая термообработка имеет смысл, когда материалы и предыдущие технологические операции допускают выбранный температурный цикл и подтверждена роль внутренних напряжений. Для улучшенной или уже поверхностно-упрочнённой стали нельзя назначать дополнительный высокий нагрев без проверки изменения твёрдости и прочности. Альтернатива — корректировка заготовки, состава операций, последовательности обработки или схемы закрепления.
В исследовании крупных стальных штампов изучалось изменение остаточных напряжений после циклов отпуска и чернового фрезерования. Результаты подчёркивают, что термическая обработка и механическое снятие материала необходимо анализировать совместно, а не как независимые операции. [3]
Как проверить роль остаточных напряжений
При подозрении на напряжения сначала определяют, есть ли систематическая связь деформации с направлением снятия металла, объёмом припуска и освобождением детали. Затем оценивают возможность инструментального подтверждения. ASTM E837-25e1 применяется для измерения приповерхностных остаточных напряжений сверлением отверстия с тензометрией; метод полудеструктивен и не характеризует автоматически напряжения в сердцевине. [4]
Для анализа поверхностного слоя также могут использоваться дифракционные методы, а для пространственного распределения внутри крупной заготовки — специальные разрушающие и объёмные методы, если они доступны. Не следует использовать показания твёрдомера вместо измерения остаточных напряжений.
Производственный алгоритм для прецизионной детали
- Подтвердить материал, состояние поставки, маршрут изготовления заготовки.
- Разделить технические требования на размер, форму, шероховатость и свойства материала.
- Назначить грубые и точные базы с учётом ожидаемой деформации и положения измерений.
- Распределить объём съёма по операциям и сторонам детали; оставить корректирующий припуск.
- Выполнить черновую обработку и измерить геометрию до и после разжатия.
- При устойчивой деформации установить причину: зажим, нагрев, исходные или наведённые напряжения.
- Если требуется стабилизация, квалифицировать температурный режим и сравнить свойства до/после.
- Выполнить получистовую обработку с повторным контролем, затем финишную.
- Провести приёмку в свободном состоянии с соблюдением условий измерений.
Что фиксируют в контрольной карте
| Показатель | До резания | После черновой | После получистовой | После финишной |
|---|---|---|---|---|
| Базовая геометрия | Да | Да | Да | Да |
| Размеры и остаточные припуски | Да | Да | Да | Контроль готового изделия |
| Температура изделия | Да | Да | Да | Да |
| Схема зажима / условия измерений | Да | Да | Да | Да |
| Твёрдость, если нормируется | По необходимости | По необходимости | После термообработки | Приёмка |
Главный показатель качества такого маршрута — воспроизводимость детали в свободном состоянии, а не только точность траектории инструмента. Для серийного выпуска полезна статистика прогиба и процента правки от партии к партии.
Распространённые ошибки
- Чистовое фрезерование сразу после большой черновой выборки без промежуточной проверки.
- Приёмка детали, остающейся деформированной усилием зажима.
- Отождествление геометрического результата и состояния остаточных напряжений.
- Перенос технологического маршрута тонкой плиты на массивную жёсткую деталь без проверки.
- Отсутствие припуска, компенсирующего ожидаемые изменения после термообработки.
- Применение термостабилизации без проверки предшествующего отпуска и прочности.
Вывод
Поводка после механической обработки — результат взаимодействия материала, исходной структуры, технологической истории, сил закрепления, теплового режима и последовательности снятия металла. Устойчивый процесс строится на контрольных этапах, а не только на увеличении точности станка.
Связанные материалы FitsCalc
- Разработка технологического процесса детали.
- Дефекты закалки: трещины и коробление.
- Закаливаемость и прокаливаемость.
Источники
- Part distortion in machining: prediction, measurement, and control (2026). Обзор причин и методов контроля деформаций при обработке.
- Influence of turning parameters on residual stresses and roughness of 42CrMo4+QT (2024).
- Experimental and numerical analyses of residual stress redistributions in large steel dies: Influence of tempering cycles and rough milling (2023).
- ASTM E837-25e1. Residual stress determination by hole-drilling strain-gage method.