
Краткий ответ. Температуру нагрева под закалку назначают не по одной универсальной прибавке к точке Ac₃, а по составу стали, исходной структуре, характеру аустенитизации, длительности выдержки и способу нагрева. Для доэвтектоидной стали при полной аустенитизации ориентируются на Ac₃, для заэвтектоидной инструментальной стали при неполной аустенитизации — на Ac₁ и необходимость сохранения части карбидов. Окончательный режим подтверждают рекомендациями для марки и контролем свойств после полного цикла [1–3].
Почему одного числа недостаточно
Закалка объединяет нагрев, выдержку и охлаждение. Повышение температуры должно привести к образованию аустенита требуемого состава и распределения, а последующее охлаждение — к предусмотренному структурному превращению. Если нагрев недостаточен, часть исходной структуры может не успеть аустенитизироваться. Если температура чрезмерна или выдержка слишком продолжительна, повышаются риски роста зерна, окисления, обезуглероживания и деформации. Вместе с тем нельзя считать любое превышение «на 30–50 °С» гарантией качества: действительный запас зависит от состава и процесса [1, 2].
Температура, измеренная датчиком печи, не тождественна температуре в сердцевине детали. Массивная садка достигает заданной температуры с задержкой. При аустенитизации важны одновременно температура холодной точки детали и время нахождения материала в заданном интервале. Поэтому записывать в технологической карте только «печь 830 °С, выдержка 30 мин» без уточнения начала отсчёта недостаточно для серьёзного производственного контроля.
Как различать Ac₁, Ac₃ и Acm
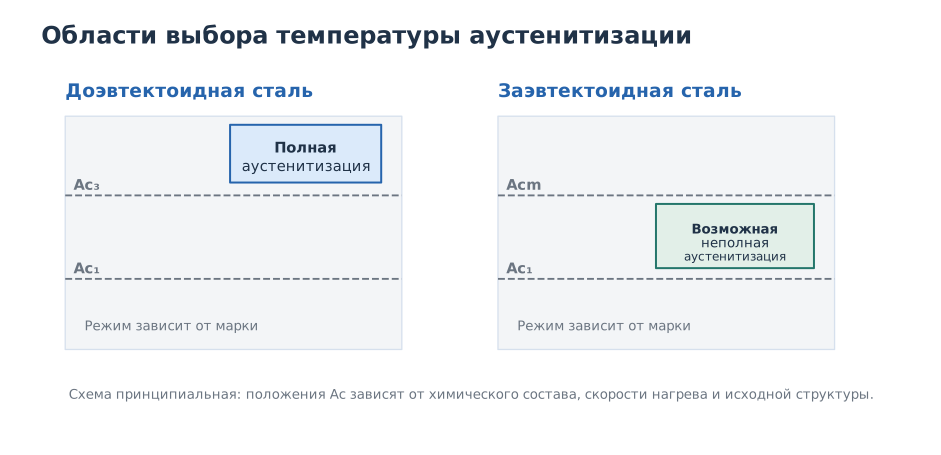
Обозначения Ac относятся к нагреву: в отличие от равновесных линий диаграммы железо–углерод они описывают температуры превращения в конкретных условиях нагрева. Ac₁ связывают с началом аустенитного превращения; Ac₃ — с завершением превращения доэвтектоидной стали в аустенит. Для заэвтектоидных составов важна граница растворения избыточного цементита Acm. Эти точки не являются постоянными для всех марок и всех скоростей нагрева [1].
Для доэвтектоидной стали, когда требуется полная объёмная аустенитизация, рабочий температурный интервал выбирают выше Ac₃. Но здесь нужно учитывать требуемую долю растворившихся карбидов, скорость достижения температуры и допустимый размер зерна. Низкое содержание углерода само по себе не гарантирует необходимую твёрдость мартенсита.
Для высокоуглеродистой заэвтектоидной стали технологической целью часто становится аустенит с сохранением части вторичных карбидов. Нагревать её до полного растворения всех карбидов необязательно и в ряде случаев вредно: возрастает содержание углерода в аустените, понижается температура начала мартенситного превращения и может увеличиться доля остаточного аустенита. Температуру выбирают по режиму конкретной марки и назначению инструмента [2, 3].
При быстром индукционном нагреве превращения протекают в условиях ограниченной диффузии, а температурный интервал аустенитизации отличается от интервала печного нагрева. Нельзя без проверки переносить табличную температуру печной закалки на ТВЧ или лазерный нагрев.
Практический порядок выбора температуры
| Шаг | Проверяемые сведения | Что влияет на решение |
|---|---|---|
| 1 | Марка стали, сертификат плавки | Углерод, легирование, разброс состава |
| 2 | Состояние заготовки | Отжиг, нормализация, улучшение, карбиды |
| 3 | Требуемое состояние после закалки | Мартенсит, заданная глубина, твёрдость сердцевины |
| 4 | Критические температуры конкретной стали | Необходимая полнота аустенитизации |
| 5 | Нагревательная установка | Скорость нагрева, атмосфера, равномерность температуры |
| 6 | Размеры и загрузка | Отставание температуры сердцевины от печи |
| 7 | Контроль опытной партии | Твёрдость, металлография, зерно, геометрия |
Обоснованный режим является диапазоном допустимых параметров и способом проверки результата. Он не обязательно совпадает с верхней допустимой температурой: рост температуры может ускорять диффузию, но одновременно создавать новые металлургические и геометрические риски.
Условный расчёт: как использовать критическую точку
Учебный пример, не паспортный режим марки. Предположим, для некоторой доэвтектоидной стали из марочного источника установлено Ac₃ = 790 °С при данных условиях нагрева. Допустим, исследования конкретного процесса позволяют проверить начальное превышение 40 °С. Тогда первичная температура для опытной партии:
T_нач = Ac₃ + ΔT = 790 + 40 = 830 °C.
Число 830 °С здесь не является рекомендацией для стали 45, 40Х или иной конкретной марки. Значение ΔT принято только для демонстрации арифметики. В производстве его определяют марочными режимами, экспериментом и требованием к структуре; изменение скорости нагрева, печи и массы садки требует повторной проверки.
После такого предварительного назначения составляют таблицу опытных параметров: температура, время выхода сердцевины на режим, выдержка, охлаждение и результаты контроля. Выбор делают не по максимальной полученной твёрдости, а по совокупности критериев.
Чем отличаются температура печи и температура металла
Печь может работать в допустимом диапазоне равномерности, но внутри массивного изделия сохраняется тепловой градиент. При загрузке холодной садки температура рабочего пространства также может временно снизиться. Фиксация момента восстановления печи не доказывает, что сердцевина достигла режима. При квалификации технологического процесса используют контрольную деталь или образец с термопарой в репрезентативной зоне, либо проверенную модель и корреляцию с измерениями [4, 5].
Спецификация SAE AMS2750H:2024 регулирует пирометрические аспекты термического оборудования — датчики, приборы, проверки точности системы и исследования равномерности температур [5]. Применять её как обязательную для каждого гражданского термоцеха нельзя без соответствующего технического или договорного требования. Однако сама необходимость управлять измерительной системой сохраняется для любой ответственной обработки.
Как отличить недогрев от перегрева
При недостаточной аустенитизации возможны неоднородная структура, неполное формирование закалочного слоя и недостаточная твёрдость. Однако тот же симптом возникает при недостаточной скорости охлаждения или обезуглероживании поверхности. Поэтому диагностировать «недогрев» по единственному отпечатку твёрдости нельзя: нужен анализ микроструктуры, положения измерения и записи охлаждения.
При чрезмерной температуре или длительной выдержке подозревают аномальный рост аустенитного зерна, окисление и изменение состояния поверхности. Размер зерна исследуют металлографически; актуальный ISO 643:2024 устанавливает методы определения видимого размера ферритного и аустенитного зерна [6]. Обнаружение крупного зерна после операции не доказывает автоматически именно перегрев в печи: важна исходная структура и история всех нагревов.
Пережог, связанный с межзеренными повреждениями при недопустимом перегреве, следует отличать от простого укрупнения зерна. Нельзя обещать исправление пережога последующей нормализацией или повторной закалкой; диагностировать его надо как потенциально неисправимый дефект.
Что фиксировать в технологической карте
| Параметр | Почему нужен |
|---|---|
| Марка, состояние, эффективное сечение | Определяет требуемую аустенитизацию |
| Температура печи и её допуск | Управление нагревательной средой |
| Минимальная температура изделия перед отсчётом выдержки | Отделяет прогрев от выдержки |
| Время выдержки в установленном интервале | Завершение необходимых превращений |
| Атмосфера или защитная среда | Контроль окисления и обезуглероживания |
| Охлаждающая среда и её параметры | Получение заданной структуры |
| Контроль структуры и свойств | Подтверждает назначение режима |
Для конкретной детали дополнительно регламентируют расположение в садке и действия при остановке печи, перегреве или задержке закалки. Данные партии должны позволять восстановить, что фактически происходило, а не только что было запланировано.
Частые вопросы
Можно ли определять температуру закалки только по диаграмме Fe–C? Нет. Диаграмма даёт термодинамическую основу, но не учитывает полностью легирование, исходную структуру и кинетику нагрева.
Всегда ли повышение температуры увеличивает твёрдость после закалки? Нет. Возможны рост зерна, остаточный аустенит и ухудшение поверхности; результат может стать хуже.
Пригодна ли одна температура для печной и индукционной закалки? Не всегда. Скорость нагрева и доступное время диффузии существенно различаются.
Можно ли считать выдержку с момента достижения печью уставки? Только если именно такая процедура квалифицирована для данной загрузки; в общем случае нужно контролировать температуру холодной точки.
Вывод
Температура закалки назначается от материала и конечного результата к режиму оборудования, а не наоборот. Критические точки задают начальную логику, но технологическую пригодность определяют достаточная аустенитизация, воспроизводимость нагрева, корректное охлаждение и контроль структуры после обработки.
Проверяемые источники
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary.
- ASM International. Heat Treating of Tool Steels — Metals Handbook Desk Edition.
- ASM Handbook. Heating and Holding Times, Vol. 4B.
- D. S. MacKenzie. Calculating heating times of furnace loads. Thermal Processing, 14.10.2026.
- SAE AMS2750H:2024. Pyrometry.
- ISO 643:2024. Steels — Micrographic determination of apparent grain size.