
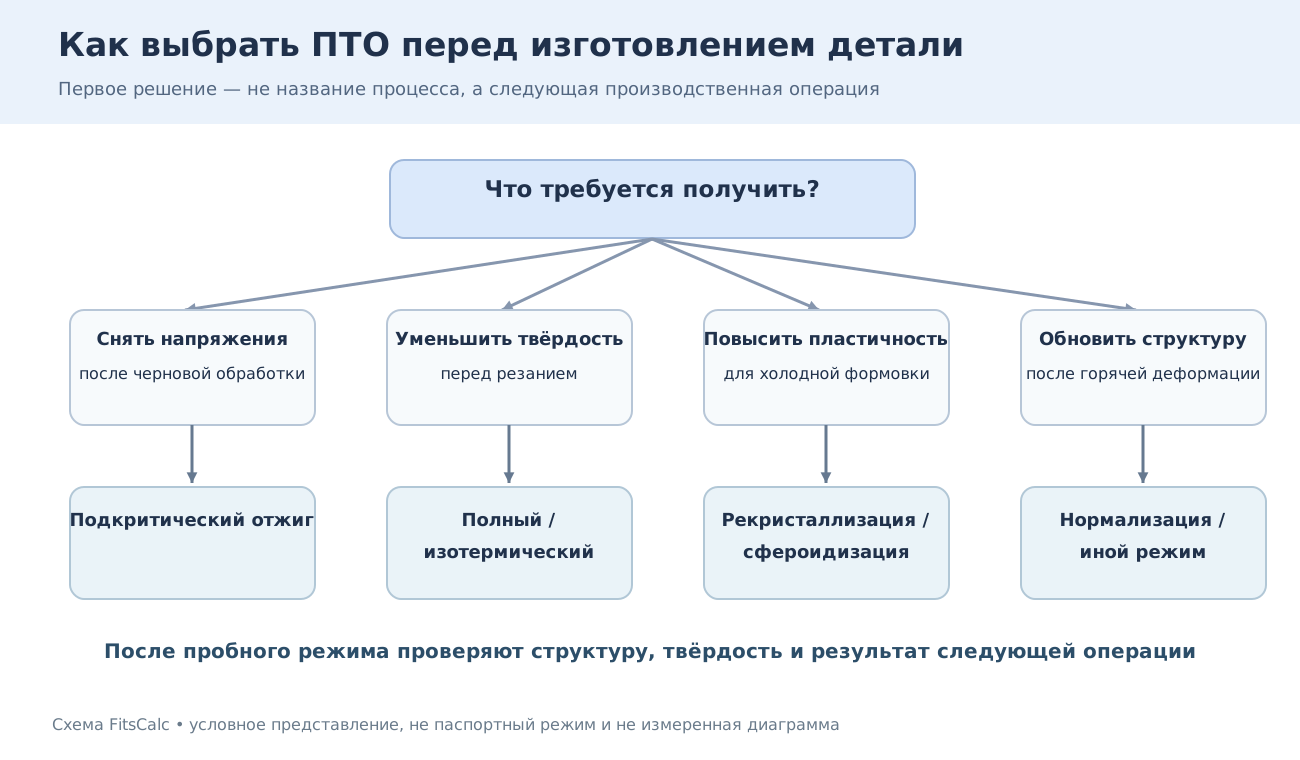
Краткий ответ. Предварительную термическую обработку выбирают под следующую производственную операцию и исходную структуру стали. Для снятия напряжений после черновой обработки не требуется полная аустенитизация. Для разупрочнения поковки может понадобиться полный или изотермический отжиг; для холодной деформации высокоуглеродистой стали — сфероидизация цементита; для исправления крупного зерна — нормализация или иной режим с перекристаллизацией. Универсального «самого лучшего отжига для всех видов резания» нет [1–3].
Почему твёрдость не определяет обрабатываемость полностью
Механическая обработка стали определяется сопротивлением материала пластической деформации, формой стружки, трением на передней поверхности инструмента, тепловыделением в зоне резания и условиями образования обработанной поверхности. Твёрдость влияет на эти явления, но не описывает их все. Две заготовки с одинаковым показателем HBW могут отличаться формой цементита, размером зерна, распределением феррита и остаточными напряжениями. В результате на одинаковом станке они дадут разные силы резания, стойкость режущей кромки и шероховатость [2, 3].
Особенно важно учитывать исходное состояние: горячекатаная заготовка, поковка после медленного охлаждения, закалённая деталь с высоким отпуском и холоднодеформированный пруток одинаковой марки не требуют одной и той же подготовки. Проводить полный отжиг каждый раз — значит тратить энергию, время и иногда ухудшать последующие свойства.
Основные варианты предварительной обработки
| Метод | Основная технологическая цель | Когда может быть рационален |
|---|---|---|
| Полный отжиг | Фазовая перекристаллизация, снижение твёрдости, более равновесная структура | Доэвтектоидные стали после горячей деформации, когда требуется разупрочнение |
| Изотермический отжиг | Формирование структуры при выдержке в выбранной температурной области | Некоторые легированные стали; если позволяет кинетика распада аустенита |
| Сфероидизирующий отжиг | Округление и перераспределение карбидных частиц | Высокоуглеродистая инструментальная и подшипниковая сталь, холодная формовка |
| Подкритический отжиг | Снятие напряжений и/или смягчение без полной аустенитизации | После черновой обработки, сварки или холодной деформации при подходящей задаче |
| Рекристаллизационный отжиг | Устранение наклёпа и восстановление пластичности | Холоднокатаный металл перед дальнейшим пластическим деформированием |
| Нормализация | Выравнивание и обновление структуры после аустенитизации и охлаждения на воздухе | Поковки и заготовки с грубой либо неравномерной структурой |
Эти названия не взаимозаменяемы. Например, изотермическая выдержка немного ниже Ac₁ не превращает процесс в «изотермическую закалку»: последняя направлена на бейнитное превращение в другой температурной области и преследует иную цель. В документации требуется фиксировать не только название, но и состояние при нагреве, длительность и всю последовательность охлаждения [1].
Точение: почему нужна однородность, а не просто минимальная HBW
При точении длинномерного вала внимание уделяют не только средней твёрдости, но и стабильности стружкообразования вдоль всей длины. Если на одном участке преобладает крупный перлит, а на соседнем — ферритная полоса, могут колебаться силы резания, вибрации и фактическая шероховатость. Поэтому равномерная микроструктура и отсутствие резкого перепада твёрдости иногда важнее достижения предельно низкого показателя HBW.
Для среднеуглеродистой доэвтектоидной стали после ковки рассмотрите нормализацию и полный отжиг в качестве вариантов. Если структура уже однородна и твёрдость допускает резание, дополнительный полный отжиг может оказаться избыточным. Если металл находится в сильно наклёпанном состоянии, сначала выясняют, какие операции вызвали наклёп и нужен ли рекристаллизационный режим.
Для высокоуглеродистых инструментальных сталей сфероидизированная карбидная структура может оказаться предпочтительной, однако фактическую стойкость резца необходимо подтвердить пробным точением. Крупные и неравномерно распределённые карбиды могут ухудшать работу инструмента даже при относительно небольшой средней твёрдости.
Сверление и протягивание: значение стружки и фазового строения
При глубоком сверлении критичны эвакуация стружки, отвод теплоты и риск заклинивания сверла. Сильно вязкая ферритная структура может образовывать длинную непрерывную стружку; грубые абразивные карбиды ускоряют износ режущей кромки. Для некоторых операций сверления и протягивания благоприятна более дисперсная перлитная структура, однако конкретный оптимум зависит от марки материала, инструмента, подачи, СОЖ и геометрии канавок [2].
Это не означает, что следует всегда выбирать нормализацию: при последующей протяжке очень точного отверстия высокая и неоднородная твёрдость может вызвать повышенные силы и дефекты поверхности. Правильный метод — сопоставить несколько подготовленных структур по измеримым показателям: моменту сверления, осевой силе, износу инструмента, форме стружки и шероховатости.
Холодная штамповка: другая логика оптимизации
Если заготовку предстоит не резать, а деформировать при комнатной температуре, приоритет меняется. Нужна достаточная пластичность без образования трещин в локальных зонах растяжения. Для высокоуглеродистой стали с пластинчатым перлитом эффективной мерой может быть сфероидизация цементита: дискретные округлые частицы создают более благоприятную морфологию при пластическом течении. Для холоднокатаного низкоуглеродистого листа зачастую важнее рекристаллизационный отжиг, устраняющий наклёп.
Слишком интенсивная сфероидизация может ухудшить некоторые характеристики последующей закалки, а чрезмерный рекристаллизационный нагрев — вызвать крупное зерно и снижение качества поверхности после штамповки. Поэтому состояние после промежуточного отжига контролируют с учётом последующих операций и конечных эксплуатационных требований.
Как анализировать марку стали: 20, 45 и 40Х
Сталь 20 имеет относительно небольшое содержание углерода. После холодной деформации отдельного внимания требует наклёп; если задача — восстановить способность к дальнейшей штамповке, обоснование рекристаллизационного отжига обычно важнее обоснования сфероидизации цементита.
Сталь 45 — среднеуглеродистая качественная конструкционная сталь. Для поковки с повышенной неоднородностью возможна нормализация или полный отжиг. Если требование — точение и последующая закалка ТВЧ, оптимальная подготовка оценивается не только по доступной скорости резания, но и по стабильности аустенитизации поверхностного слоя в дальнейшем.
Сталь 40Х легирована хромом и отличается от стали 45 кинетикой распада аустенита и прокаливаемостью. При одинаковом эффективном сечении режим охлаждения после аустенитизации может давать иной результат. Полный отжиг и изотермический вариант следует выбирать по марочным данным; условные режимы для стали 45 автоматически переносить на 40Х нельзя. Актуальные стандарты на металлопродукцию этих марок — ГОСТ 1050-2013 и ГОСТ 4543-2016 соответственно [4, 5].
Пример выбора по четырём вопросам
Предположим, поступила поковка из стали 45 под изготовление ступенчатого вала. На входном контроле обнаружена неоднородная ферритно-перлитная структура. В технологическом маршруте: черновое точение, фрезерование шпоночного паза, локальная закалка ТВЧ посадочной шейки, чистовое шлифование.
Первый вопрос — какая характеристика препятствует точению? Если проблема связана с разбросом твёрдости, назначают контроль по сечению и сравнивают возможные предварительные режимы. Второй — требует ли заготовка изменения размера зерна? Если да, одного низкого отжига для снятия напряжений недостаточно. Третий — как выбранная исходная структура влияет на будущую ТВЧ-закалку? Для скоростного нагрева желательна однородная мелкодисперсная структура. Четвёртый — какие требования задаёт шлифование и остаточный упрочнённый слой? Предварительный режим не должен повышать риск чрезмерной деформации.
В такой ситуации нормализация может стать кандидатом на пробную технологию, но не назначается без марочного режима и контроля. Сравнение с полным отжигом проводят по фактической стоимости всего маршрута, включая стойкость инструмента, процент правки и результат после ТВЧ.
Как доказать, что ПТО действительно улучшила обработку
Технологический эксперимент удобно строить на двух или более партиях одной плавки и близкого сечения. Для каждой фиксируют исходную микроструктуру, выбранный цикл ПТО, итоговую твёрдость, скорость резания, подачу, применённый инструмент и момент наступления критерия износа. Необходимо исключить смешение эффекта термообработки с заменой пластины, СОЖ или изменением подачи.
| Показатель | Зачем измерять |
|---|---|
| HBW/HV и их разброс | Оценка однородности сопротивления деформации |
| Микроструктура | Форма карбидов, дисперсность перлита, ферритные полосы |
| Сила/момент резания | Реальная нагрузка на инструмент и шпиндель |
| Стойкость режущей кромки | Производственный эффект выбранной структуры |
| Шероховатость | Качество обработки, в том числе при черновом и чистовом точении |
| Геометрия после последующей ТО | Не ухудшилась ли технологичность полного маршрута |
Численные нормы твёрдости и допускаемые отклонения берут из чертежа и действующей спецификации изделия. ISO 6508-1:2023 устанавливает методику испытаний Роквелла, но не является справочником допустимой твёрдости после полного отжига конкретной поковки [6].
Ошибки при выборе и как их предупредить
Ошибка 1 — «чем ниже твёрдость, тем лучше любая обработка». Проверяйте стружкообразование и свойства поверхности. Для отдельных операций слишком вязкий материал создаёт дополнительные трудности.
Ошибка 2 — «изотермический отжиг всегда быстрее». Это зависит от устойчивости аустенита, времени выдержки и разницы температур между центром и поверхностью. Для большого сечения выигрыш может исчезнуть.
Ошибка 3 — «достаточно получить требуемое HBW». Одинаковая твёрдость не гарантирует одинаковую морфологию карбидов и отсутствие сетки, полосчатости или нежелательного крупного зерна.
Ошибка 4 — «полный отжиг исправляет любой дефект». Никакой отжиг не заменяет контроль несплошностей, не способен автоматически устранить все ликвационные зоны и не делает пригодными детали с неисправимыми повреждениями.
Ошибка 5 — «ПТО выбирают отдельно от ОТО». Для деталей с цементацией, ТВЧ, азотированием или объёмной закалкой важно наследование микроструктуры и остаточного напряжённого состояния.
Вывод
Предварительная термическая обработка перед точением, сверлением и штамповкой — инженерная оптимизация всей технологической цепочки. Различные операции требуют различного сочетания твёрдости, структуры, вязкости и однородности. Выбор подтверждается анализом исходного материала и производственными испытаниями; абсолютное разупрочнение не является самостоятельной целью.
Источники
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary.
- ASM Handbook, Vol. 4A. Annealing of Steel.
- ASM International. Normalizing, Annealing, and Spheroidizing Treatments.
- ГОСТ 1050-2013. Общие технические условия на конструкционные нелегированные стали.
- ГОСТ 4543-2016. Металлопродукция из конструкционной легированной стали.
- ISO 6508-1:2023. Metallic materials — Rockwell hardness test.