
Краткий ответ. Измерение твёрдости подтверждает сопротивление материала вдавливанию в конкретном месте и при конкретных условиях, но не доказывает автоматически нужную глубину закалки, отсутствие трещин, допустимую долю остаточного аустенита, структуру сердцевины или сохранение геометрических допусков. Для ответственной детали приёмку строят по чертежу и техническим условиям: устанавливают контролируемые характеристики, методы, зоны измерений и правила принятия решений. При поверхностном упрочнении особое значение имеет профиль свойств от поверхности к сердцевине.
Что действительно измеряет твердомер
При испытании по Роквеллу, Виккерсу или другим методам оценивается локальное сопротивление внедрению индентора по установленной процедуре. У каждой шкалы есть область применимости, минимальные требования к образцу и особенности подготовки поверхности. Для шкал Роквелла базовым международным методом является ISO 6508-1:2023 [1], для Виккерса — ISO 6507-1:2023 [2].
Не следует приписывать одному числу твёрдости сведения, которые метод не измеряет. Две детали с одинаковым HRC могут различаться долей остаточного аустенита, напряжённым состоянием, прочностью сердцевины, глубиной упрочнения, размером зерна и дефектностью. Твёрдость полезна как быстрый индикатор соответствия технологического результата, но не заменяет контроль совокупности нормируемых свойств.
Шесть характеристик ответственной закалённой детали
| Контролируемое свойство | Вопрос при приёмке | Типичный метод |
|---|---|---|
| Твёрдость поверхности | Достигнут ли заданный диапазон в рабочей зоне? | Rockwell/Vickers при подходящих условиях |
| Глубина упрочнения | Сохранился ли слой нужной толщины после финишной обработки? | Профиль твёрдости и установленный критерий глубины |
| Микроструктура | Нет ли недопустимых фаз, карбидной сетки, перегрева и неоднородности? | Металлографический шлиф по утверждённой методике |
| Несплошности | Нет ли закалочных и шлифовочных трещин? | Магнитопорошковый, капиллярный, ультразвуковой контроль по применимости |
| Геометрия | Сохранены ли биение, прямолинейность, плоскостность, размеры? | Измерения по чертежу и плану контроля |
| Свойства сердцевины | Обеспечена ли необходимая вязкость/прочность? | Отдельные механические испытания или подтверждённая технология с испытаниями |
Этот перечень не означает обязательность всех шести испытаний для каждого изделия: состав и объём определяются ответственностью детали и её документацией.
Почему глубина слоя не равна твёрдости поверхности
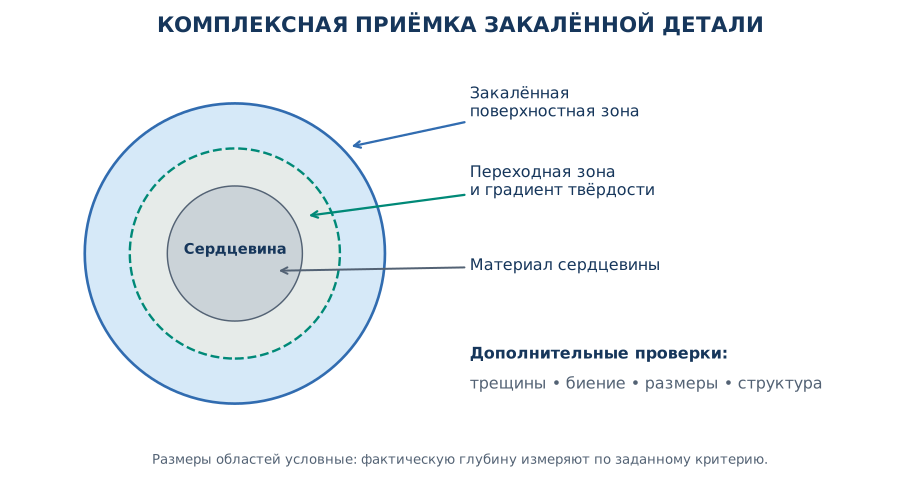
При индукционной закалке внешняя зона может иметь высокую твёрдость, переходная — убывающую, а сердцевина — сохранять исходное структурное состояние. Если измерить только одну точку на поверхности, можно подтвердить высокий HRC даже при слишком тонком закалённом слое. Во время шлифования тонкий поверхностный слой дополнительно удаляется, и фактическая работоспособная глубина может оказаться ниже требуемой.
ISO 18203:2026 устанавливает методы определения глубины поверхностного упрочнения для ряда термических и химико-термических процессов [3]. Важно различать эффективную глубину по заданному порогу твёрдости, полную глубину структурных изменений и геометрическую толщину слоя по другому критерию. Выбранный критерий глубины и метод должны быть записаны в технических требованиях. Нельзя механически использовать одно числовое значение «глубины закалки» в документах, где речь идёт о разных физических величинах.
Контроль после финишного шлифования
Для учебного примера примем: до шлифования эффективная глубина упрочнения от поверхности составляла 1,30 мм; при обработке удалили 0,20 мм по нормали к контролируемой поверхности. Если предположить, что профиль свойств не изменился вследствие нагрева при шлифовании и снимается именно равномерный слой, то предварительная геометрическая оценка:
h_остат = h_исх - a = 1,30 - 0,20 = 1,10 мм.
Это не нормативный метод определения глубины после шлифования. Его результат — лишь оценка, помогающая проверить запас технологического припуска. Окончательную глубину и сохранность поверхностной структуры устанавливают измерением на готовой детали/образце по документации, учитывая неопределённость и возможный шлифовочный прижог.
Как правильно задавать сетку точек измерений
Точки измерений должны соответствовать рабочим поверхностям и зонам риска, а не выбираться произвольно. Для шейки шпинделя значимы зоны посадки подшипника, переходы радиусов и участки по длине шейки. Для зубчатого колеса — профиль рабочей поверхности зуба, переходы у основания и места с различной историей нагрева. Для длинной направляющей — несколько координат по длине и ширине.
При контроле микротвёрдости по сечению шаг измерений выбирают с учётом ожидаемого градиента, размера отпечатков, требований к расстояниям между отпечатками и требуемой точности нахождения пороговой глубины. ASTM E384-22 описывает микровдавливание по Виккерсу и Кнупу и ограничения метода [4]. Результат серии измерений представляют как таблицу «расстояние от поверхности — измеренная твёрдость» и график; отдельную точку нельзя заменить сглаженной кривой без сохранения исходных данных.
Когда полезен неразрушающий контроль
Неразрушающие методы предназначены для выявления конкретных физических признаков и требуют квалифицированной настройки. Например, магнитопорошковый метод применяется прежде всего для поверхностных дефектов ферромагнитных деталей. Согласно ISO 9934-1:2016, чувствительность к дефектам уменьшается с глубиной, а универсальные браковочные нормы самим стандартом не задаются [5]. Поэтому положительный результат твердометрии и отсутствие магнитопорошковых индикаций не доказывают отсутствия всех внутренних дефектов.
Вихретоковый контроль может быть полезен при сортировке деталей по структурному состоянию и обнаружении отдельных поверхностных отклонений, но его сигнал зависит одновременно от электропроводности, магнитной проницаемости, зазора датчика, геометрии и калибровки. Использование его вместо измерения глубины слоя допускается лишь при аттестованной корреляции с нормативным методом на конкретном ассортименте деталей.
Пример программы приёмки шейки шпинделя
Рассмотрим пример структуры программы, а не установленную норму для любой марки стали. Чертёж требует заданную поверхностную твёрдость, эффективную глубину и ограниченное радиальное биение. Тогда разумно разработать следующие точки контроля:
- Проверка сертификата стали и идентификации заготовки до обработки.
- Регистрация температуры и времени нагрева, параметров индуктора и охлаждения.
- Измерение твёрдости на согласованных площадках после закалки и отпуска.
- Измерение эффективной глубины на контрольном образце, прошедшем репрезентативный цикл, либо на детали по установленному плану.
- Контроль трещин выбранным неразрушающим методом и правилами приемки.
- Контроль радиального биения и размеров после окончательной обработки.
- Протоколирование результатов с привязкой к партии, времени и установке.
При обнаружении отклонения важно определить, относится ли оно к одной детали, всей садке или последовательности партий. Без прослеживаемости и записи фактических режимов диагностика становится недостоверной.
Сплошной и выборочный контроль: как не перепутать
Сплошной означает, что контролируются все единицы партии по указанному признаку. Выборочный — только установленные выборки. Непрерывный контроль процесса относится к постоянному наблюдению за параметром, например температурой установки, и не означает, что каждая отдельная деталь прошла все необходимые испытания. Следовательно, непрерывная термограмма не заменяет стопроцентный контроль трещин, если он предусмотрен конструкторской документацией.
Разрушающие испытания могут потребовать образцы-свидетели или установленный объём выборки. Допустимость свидетеля обосновывают его материалом, сечением, расположением, термическим циклом и подтверждённой корреляцией с фактической деталью. Бессмысленно измерять глубину на маленькой плоской пластине и автоматически переносить её на массивный участок зубчатого венца.
Как оформить протокол, пригодный для повторной проверки
Для каждого результата сохраняют: ID детали или партии, марку и плавку, операцию ТО, дату и оборудование, условие поверхности, метод и шкалу твёрдости, номера и координаты точек, индивидуальные показания, действующее средство измерений и отметку о его проверке, требование по чертежу, решение и исполнителя контроля. Для профиля по глубине отдельно указывают координату нуля, направление измерения, нагрузку на индентор и пороговую твёрдость, использованную для определения глубины.
Таблицы «всё годно» без исходных численных результатов не подходят для анализа причин брака. Важно также сохранять измерительную неопределённость и правила принятия решения в пограничных ситуациях. Описание методик испытания и нормы приёмки — разные документы: наличие стандарта измерения само по себе не сообщает допустимую глубину для конкретного вала.
Частые вопросы
Если поверхность имеет требуемые 58 HRC, слой точно годен? Нет: необходимо проверить глубину, структуру и другие нормируемые показатели.
Можно ли определить глубину закалки обычным твердомером без разрушения? Только при наличии подтверждённого специального метода и корреляции. Единичный отпечаток на поверхности глубину не определяет.
Нужна ли металлография каждой детали? Нет. Программа контроля может предусматривать репрезентативные образцы и выборки; обязательность определяется конкретными требованиями.
Что важнее: HRC или HV? Нет универсального «лучшего» метода. HRC часто удобен для твёрдости поверхности, а HV с контролируемыми нагрузками полезен для локальных профилей по сечению.
Вывод
Качественная приёмка закалённой детали должна проверять не одно число, а совокупность заданных свойств. Твёрдость — быстрый и необходимый индикатор там, где она нормирована; эффективная глубина слоя, отсутствие трещин, состояние сердцевины и геометрия требуют самостоятельного контроля по утверждённой документации.
Связанные материалы FitsCalc
- Поверхностная закалка ТВЧ.
- Закаливаемость и прокаливаемость.
- Технологический процесс изготовления детали.
Источники
- ISO 6508-1:2023. Metallic materials — Rockwell hardness test — Part 1. https://www.iso.org/standard/84343.html
- ISO 6507-1:2023. Metallic materials — Vickers hardness test — Part 1. https://www.iso.org/standard/83898.html
- ISO 18203:2026. Steel — Determination of the thickness of surface-hardened layers. https://www.iso.org/standard/89021.html
- ASTM E384-22. Standard Test Method for Microindentation Hardness of Materials. https://store.astm.org/e0384-22.html
- ISO 9934-1:2016. Non-destructive testing — Magnetic particle testing — Part 1. https://www.iso.org/standard/71070.html
- Bernard W. J., III. Methods of Measuring Case Depth in Steels, ASM Handbook, Vol. 4A, 2013, p. 405–416. https://doi.org/10.31399/asm.hb.v04a.a0005795
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary. https://www.iso.org/standard/87711.html