
Краткий ответ
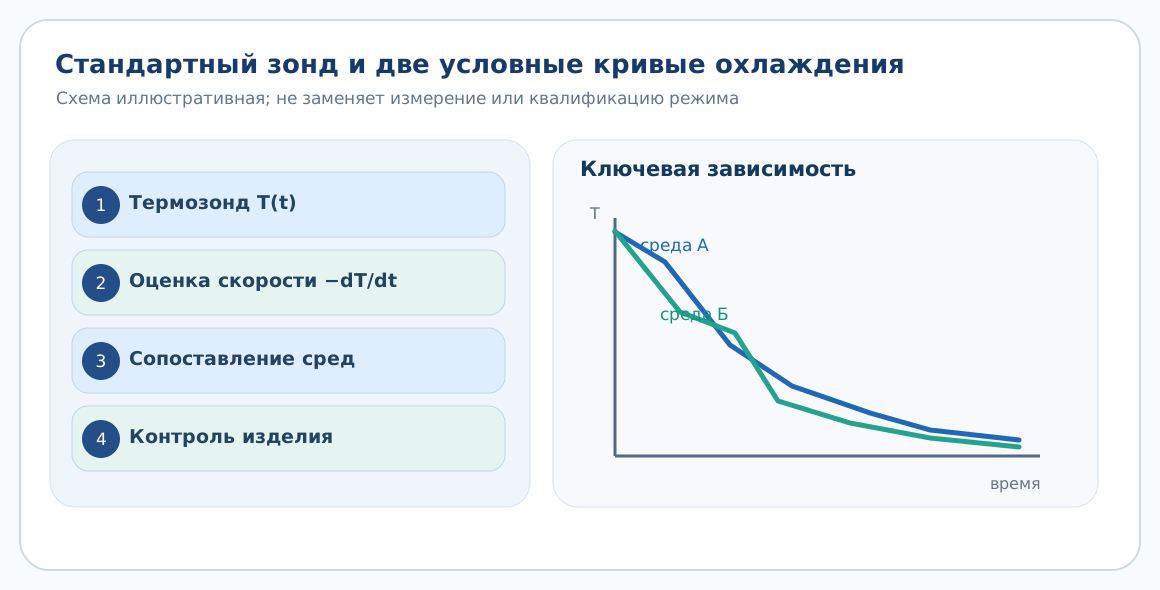
Кривая охлаждения стандартного зонда предназначена для сравнения характеристик закалочной жидкости при воспроизводимых условиях. Для выбора режима важно анализировать не только максимальную скорость, но и интервалы высоко- и низкотемпературного охлаждения, а также стадию паровой плёнки. Зонд не моделирует автоматически реальную глубину закалки детали.
Какие величины измеряют
Основной зарегистрированный сигнал — температура зонда T(t) как функция времени t. Производная dT/dt характеризует локальную скорость изменения температуры в соответствующий момент. Обычно сравнивают максимальную по модулю скорость охлаждения, температуру этой точки и интервалы времени достижения заданных температур. Для цилиндрического зонда лабораторная кривая зависит от его металла, диаметра, начальной температуры, положения датчика, поверхности, массы и геометрии ёмкости. Смешение результатов разных зондов без нормализации условий разрушает сопоставимость даже тогда, когда на графиках указаны одинаковые единицы °C/с.
ASTM D6200-21 относится к маслам и испытанию без перемешивания, ASTM D6482-21 — к водным полимерным жидкостям с предусмотренным перемешиванием. Сравнивать абсолютные максимумы из этих испытаний без описания методики некорректно.
Три характерных участка и их интерпретация
При контакте горячей детали с кипящей жидкостью возможно образование парового слоя, затем его разрушение и интенсивное пузырьковое кипение, после чего наступает конвективный теплообмен. Переходы не обязаны иметь одинаковые температурные координаты для разных сред и геометрий. Сильный отвод теплоты в области минимальной устойчивости аустенита может помочь получить мартенсит, но излишняя интенсивность при мартенситном превращении повышает риск трещин. Поэтому одно число «максимум °C/с» не характеризует весь процесс.
У кривой производной важно указать знак: физическая скорость охлаждения часто записывается как v = −dT/dt, чтобы положительное значение соответствовало падению температуры. При оцифровке шум температурного датчика усиливается при дифференцировании, поэтому параметры фильтра следует указывать в протоколе.
Как привязать лабораторный результат к изделию
Сначала выбирают применимую методику испытания охлаждающей среды. Затем на опытной партии проверяют твёрдость, микроструктуру и коробление детали; при необходимости используют термопары в технологическом образце для сравнения поверхностного и внутреннего температурных циклов. Даже при одинаковой жидкости разница между тонким ребром и массивным утолщением приводит к неодинаковым скоростям охлаждения. Контроль должен охватывать наиболее толстые и геометрически критичные зоны. Результат по зонду служит входными данными для выбора и наблюдения за ванной, а не доказательством структуры сердцевины.
Дополнительная проверка процесса
Перед сравнением кривых согласуют частоту регистрации, термическую инерцию зонда, начальную температуру и алгоритм сглаживания. Дифференцирование измеренного T(t) чувствительно к шуму: две лаборатории могут получить разные максимумы при разных настройках обработки. Поэтому следует сохранять исходный массив времени и температуры наряду с графиком. На диаграмме обозначают обе оси с единицами, количество повторов и разброс. Если новая партия жидкости даёт близкий максимум охлаждения, но другую длительность паровой стадии, поведение для крупной детали может отличаться. Вывод по одной экстремальной точке недостаточен. При испытаниях используют один и тот же стандартный образец.
Диагностическая таблица
| Объект | Метод | Ограничение |
|---|---|---|
| T(t) | Температурная траектория зонда | Зависит от геометрии и испытания |
| v(t)=−dT/dt | Мгновенная скорость охлаждения | Чувствительна к шуму данных |
| t600–400 | Продолжительность прохождения интервала | Нужен общий тип зонда |
| Твёрдость сердцевины | Результат на изделии | Не выводится только по зонду |
Практический пример
Для двух масел A и Б испытания проведены одним зондом. У масла A больший максимум v(t), но в интервале 300–200 °C оно также охлаждает значительно интенсивнее. Нельзя объявить A лучшим без знания стали: возможно повышение прокаливаемости и одновременное увеличение напряжений. Правильный отчёт представляет обе траектории на общих осях, параметры ванны и результаты испытаний на деталях.
Алгоритм проверки в производстве
- Определите функциональное требование, марку материала, размер опасного сечения и исходное состояние.
- Опишите контролируемые параметры процесса и средства регистрации, включая измерительную неопределённость.
- Проведите квалификационную обработку на представительной загрузке, сохраняя фактические временные и температурные записи.
- Сопоставьте структуру, твёрдость, геометрию и другие заданные свойства с чертежом и нормативной документацией.
- Утвердите режим, контрольную карту и действия при отклонениях; сохраняйте прослеживаемость партии.
Типовые ошибки и ограничения
Универсальные режимы по одной марке или только по одному размеру не назначают: необходимо учитывать геометрию, прокаливаемость, тепловой цикл и состояние поставки. Численные примеры выше иллюстративные и не заменяют производственных испытаний.
При несоответствии нужно различать ошибку измерений, отклонение исходного материала и изменение технологического процесса. Повторный нагрев или более интенсивное охлаждение не назначают без оценки рисков деформации, трещин и изменения микроструктуры.
Вопросы технолога
Что сравнивать прежде всего?
Полные температурные траектории и скорость в релевантных интервалах, а не только максимум.
Можно ли перевести зонд в глубину мартенсита?
Не напрямую: нужны сведения о марке, CCT-диаграмме, геометрии и температуре в сечении.
Вывод
Кривая охлаждения стандартного зонда предназначена для сравнения характеристик закалочной жидкости при воспроизводимых условиях. Для выбора режима важно анализировать не только максимальную скорость, но и интервалы высоко- и низкотемпературного охлаждения, а также стадию паровой плёнки. Зонд не моделирует автоматически реальную глубину закалки детали. Окончательное решение принимают на основании квалификационного режима и подтверждённого контроля готовой детали.
Проверяемые источники
- ASTM D6200-21 — Cooling characteristics of quench oils by cooling-curve analysis
- ASTM D6482-21 — Cooling characteristics of aqueous polymer quenchants with agitation
- ISO 9950:1995 — Determination of cooling characteristics of quenching oils
- ISO 4885:2026 — Ferrous materials — Heat treatments — Vocabulary