
Краткий ответ. Лазерная закалка может быть полезна для локального упрочнения направляющих и труднодоступных поверхностей, когда требуется точно ограничить нагретую область. Однако она не гарантирует нулевого коробления, а недостаточное перекрытие дорожек способно оставить участки с меньшей твёрдостью. Процесс отличается от лазерной наплавки и оплавления: при закалке с сохранением поверхности стремятся провести аустенитизацию и последующее быстрое охлаждение без расплавления верхнего слоя.
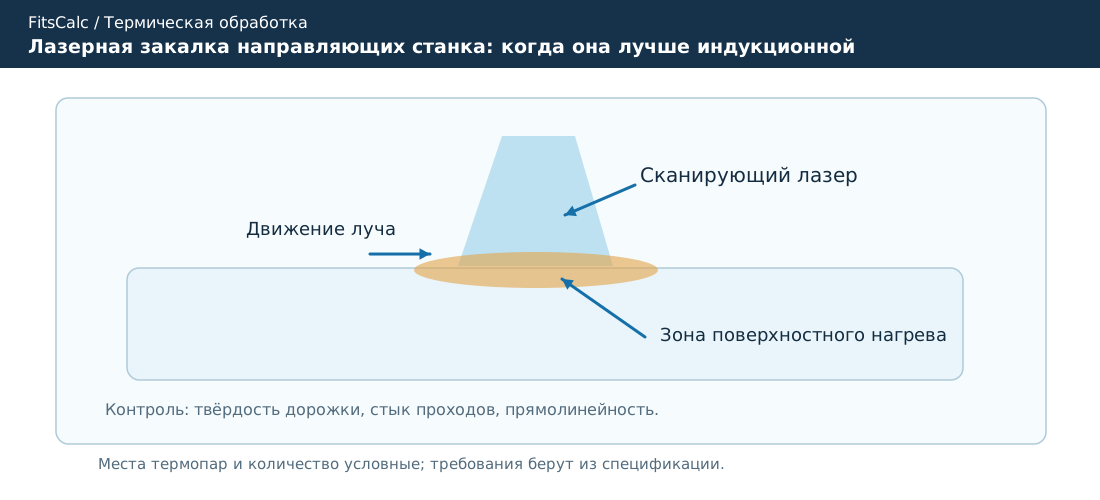
Физика локального нагрева
Лазерное излучение поглощается поверхностью и преобразуется в теплоту. Узкая зона быстро нагревается, а соседний относительно холодный металл служит теплоотводом. При пригодном составе стали и правильно подобранной траектории охлаждения формируется мартенситная структура в поверхностном слое. Глубина и равномерность упрочнения зависят от мощности, скорости, размеров пятна, коэффициента поглощения, материала и отвода теплоты.
Если температура достигает плавления, возникает уже иной характер обработки: меняются рельеф и возможные дефекты поверхности. Поэтому название «лазерная термообработка» в технической карте необходимо уточнять по механизму и требуемому результату.
Лазерная закалка и ТВЧ
| Свойство | Лазерная закалка | Индукционная закалка |
|---|---|---|
| Локализация | Программируемая траектория луча | Зависит от индуктора и частоты |
| Доступ к профилю | Ограничения оптики и видимости участка | Ограничения формы индуктора |
| Производительность | Зависит от площади и числа проходов | Высока для подходящих серийных деталей |
| Перекрытие зон | Существенно для многопроходных схем | Существенно для сканирующих индукторов |
| Контроль | Профиль твёрдости, температура, поверхность | То же с учётом электромагнитного нагрева |
Условная энергетическая оценка
Пусть мощность лазера P=1200 Вт, скорость движения v=10 мм/с, ширина эффективной дорожки b=3 мм. Номинальная энергия, приходящаяся на единицу сканируемой площади, равна E_A=P/(v·b)=1200/(10·3)=40 Дж/мм². Это энергия падающего пучка на единицу площади при принятой модели, а не поглощённая энергия и не температура поверхности. Для назначения производственного режима нужны коэффициент поглощения, реальное распределение мощности, тепловые свойства материала и оценка температуры.
Типовые дефекты и их причины
Недостаточный нагрев может оставить исходную структуру или частично аустенитизированные зоны. Чрезмерный — привести к оплавлению, грубому зерну и трещинам. При многодорожечной обработке недопустимый разброс твёрдости способен возникнуть по границе перекрытий. На направляющих также важны остаточные напряжения и последующее шлифование: если снять весь упрочнённый слой, технологический эффект будет утрачен.
Программа проверки направляющей
Сначала измеряют исходную геометрию и твёрдость. На пробной детали задают мощность, скорость, размер пятна, траекторию и перекрытие, регистрируют температуру доступными методами. Затем контролируют профиль твёрдости в середине дорожки и на стыке проходов, микроструктуру, глубину слоя, шероховатость, прямолинейность и наличие трещин. Для серийной обработки закрепляют допустимые колебания параметров и повторяемость измерений.
Когда технология не является первым выбором
При большой сплошной площади поверхности и простом профиле индукционная закалка может быть технологически и экономически выгоднее. Если материал не способен обеспечить целевую твёрдость при мартенситной закалке, локальная энергия не исправит неподходящий химический состав. Для чугуна требуется отдельный анализ матрицы и формы графита; результаты для стали нельзя автоматически переносить на направляющую из серого чугуна.
Частые вопросы
Может ли лазер упрочнить любую сталь?
Не обязательно. Для мартенситной лазерной закалки необходима соответствующая способность состава и исходной структуры к аустенитизации и последующему упрочнению. Низкоуглеродистая сталь может не обеспечивать нужную твёрдость без изменения состава поверхности.
Почему на границах дорожек твёрдость понижена?
Соседний проход может повторно нагреть уже закалённый участок, вызывая локальный отпуск. Другой вариант — недостаточное перекрытие и неполная аустенитизация между дорожками. Эти причины различаются по структуре и распределению твёрдости на поперечном шлифе.
Допуски на форму после лазерной закалки
При нагреве локального участка металл расширяется, а после охлаждения часть деформации остаётся. Для длинной направляющей даже небольшая остаточная кривизна может быть недопустима. Поэтому измерение прямолинейности и взаимного расположения баз необходимо проводить в одинаковых условиях до и после обработки, без принудительного закрепления, скрывающего деформацию. Если предусмотрено последующее шлифование, проверяют остаточную глубину упрочнения на наиболее нагруженных участках.
Задачу нельзя свести к простой зависимости «чем меньше энергия, тем меньше коробление»: при недостаточной энергии поверхность вообще не пройдёт полную аустенитизацию. Оптимизация требует одновременно добиться нужной структуры и уложиться в допуск геометрии. С этой целью используют термограммы, металлографию и испытания на реальном профиле, а не только плоский образец.
Как закрепить воспроизводимость процесса
Программа ЧПУ или робота должна хранить скорость на прямых участках и в углах, расстояние до поверхности, фокусировку, ориентацию луча и число проходов. Состояние защитного стекла, загрязнение поверхности и изменение фокусного расстояния влияют на распределение энергии. При крупной партии полезно периодически контролировать эталонные дорожки и сравнивать их с исходной квалификацией. Если обнаружены мягкие участки на границе проходов, коррекцию перекрытия выполняют только после проверки фактического профиля и повторного нагрева соседних областей.
Вывод
Лазерная закалка особенно ценна при адресном упрочнении сложного профиля. Критерий качества — не красивый термический след, а подтверждённая микроструктура, непрерывная глубина слоя, допустимая геометрия и воспроизводимость процесса.
Связанные материалы FitsCalc
- Как измерить глубину упрочнённого слоя
- Закалка стали: температура и охлаждение
- Дефекты закалки: трещины и коробление