
Краткий ответ. Магнитопорошковый контроль (МПК, MT/MPI) применяют к ферромагнитным деталям для выявления преимущественно поверхностных и близких к поверхности несплошностей. После закалки он особенно полезен для обнаружения трещин у галтелей, отверстий, шпоночных пазов и зубьев. Метод не измеряет глубину прокаливаемости, не заменяет металлографию и сам по себе не определяет критерии годности.
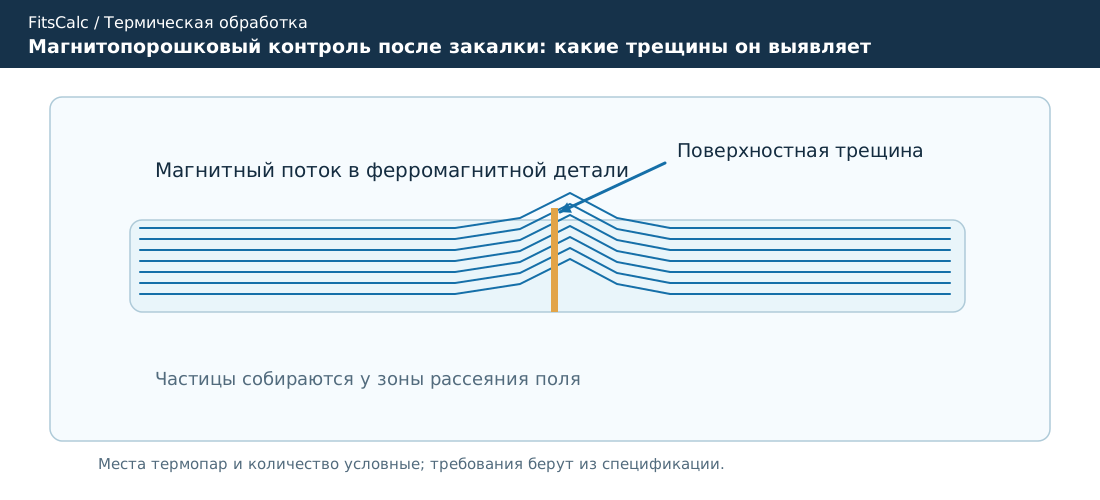
Физический принцип
При намагничивании стали трещина нарушает непрерывность магнитного потока. Над участком несплошности возникает поле рассеяния; магнитные частицы на поверхности концентрируются в характерной индикации. Наиболее надёжно выявляются дефекты, ориентированные близко к перпендикуляру к направлению магнитного поля. Поэтому при неизвестной ориентации трещин может потребоваться контроль в двух взаимно отличающихся направлениях поля.
Деталь должна быть пригодна для выбранной схемы намагничивания. Состояние поверхности, остаточная шероховатость, толстое покрытие, геометрические переходы и посторонние включения способны создать ложные или затруднённые индикации. Визуальный осмотр по результату МПК проводится квалифицированным персоналом.
Последовательность испытания
Сначала изучают чертёж и определяют зоны максимального риска. Поверхность очищают от масла и загрязнений, оценивают качество подготовки. Далее назначают оборудование, вид магнитных частиц и направление поля, проверяют чувствительность установленным способом, выполняют контроль, документируют индикации и их координаты, после чего при необходимости проводят размагничивание и очистку.
| Особенность изделия | Где искать | Что учесть |
|---|---|---|
| Шлицевой вал | Корни зубьев, канавки | Различная ориентация ожидаемых трещин |
| Зубчатое колесо | Переходы у оснований зубьев | Геометрические сигналы на кромках |
| Вал с отверстиями | Около отверстий и уступов | Поле и доступность поверхности |
| Закалённая пластина | Углы, кромки, плоскости | Риск ложной индикации от острых границ |
Как интерпретировать результат
Наличие магнитопорошковой индикации не всегда означает закалочную трещину. Показания могут быть связаны с поверхностной геометрией, изменением магнитных свойств, шлифовочными следами и другими особенностями. Для подтверждения используют оценку формы, повторный контроль с другим направлением поля и, при необходимости, альтернативные методы. Критерии приемки устанавливаются чертежом и применимым изделию нормативным документом.
ISO 9934-1:2016 задаёт общие принципы метода, но не вводит универсально допустимую длину трещины. Поэтому фраза «соответствует ISO 9934-1 — годен» без установленного уровня приемки является методически неполной.
Связь с термическим циклом
Трещины при закалке вызываются сочетанием внутренних напряжений, свойств стали и геометрии. Для анализа брака записывают режим нагрева, интенсивность закалочной среды, очередность загрузки, наличие предварительных механических повреждений. При серийном изготовлении удобно сопоставлять карты индикаций с местом детали в садке и положением при охлаждении.
Нельзя подменять МПК другими проверками
Твёрдомер фиксирует сопротивление вдавливанию; профилометр — геометрию поверхности; МПК — магнитные индикации от несплошностей. Эти измерения дополняют друг друга. Внутренние объёмные дефекты поковки следует искать другими способами, например УЗК, если это предусмотрено документами.
Частые вопросы
Показывает ли МПК глубину трещины?
Обычно нет. Метод обнаруживает магнитные индикации, но их длина и яркость не дают универсального прямого пересчёта на глубину несплошности. Для оценки распространения дефекта требуется установленная дополнительная методика. Решение о годности принимается по нормам изделия.
Подходит ли МПК для любой нержавеющей стали?
Нет. Для большинства аустенитных нержавеющих сталей магнитопорошковый метод неприменим как основной из-за отсутствия достаточных ферромагнитных свойств. Выбор НК зависит от фазового состояния, геометрии и требуемых дефектов; могут использоваться капиллярные или другие методы.
Как проектировать карту критических мест
Перед контролем технолог и дефектоскопист сопоставляют чертёж с направлениями основных напряжений при закалке и эксплуатации. В первую очередь выделяют зоны резких переходов, отверстия, корни шлицев и зубьев, участки прежней шлифовки, места расположения приспособлений. Для каждой зоны задают направление намагничивания, вид контрольной среды и допустимую подготовку поверхности. Такой подход снижает риск ситуаций, когда формально проверенная деталь имеет непроверенный наиболее опасный участок.
У цилиндрических и кольцевых деталей поле может быть неодинаково на разных участках. Поэтому проверку работоспособности процедуры следует проводить не только около места подключения оборудования, но и в труднодоступных зонах. Применение переносного дефектоскопа не освобождает от контроля чувствительности и оценки условий освещения при визуальной интерпретации индикаций.
Как отличать отказ качества от отказа методики
Если индикация не повторяется при повторном намагничивании, следует проверить очистку, движение частиц и поле. Если выраженная линейная индикация сохраняется, изделие изолируют до принятия решения. Правка поверхности, зачистка или локальная обработка без согласования может удалить видимую индикацию, не устранив подповерхностную причину дефекта. В протоколе фиксируют не только итог «годен/брак», но и процедуру, прибор, операторов и применённый критерий.
Результаты МПК имеют смысл только в совокупности с нормами на конкретную деталь. Для различения производственных и эксплуатационных трещин иногда дополнительно анализируют металлографические признаки, направление распространения и историю нагрузок.
Вывод
МПК — эффективный производственный метод выявления закалочных трещин, но его достоверность зависит от подготовки поверхности, направлений поля, квалификации процедуры и заранее установленного критерия приемки.
Связанные материалы FitsCalc
- Дефекты закалки: трещины и коробление
- Почему сталь трескается и коробится после закалки
- Закалка стали: температура и охлаждение