
Краткий ответ
Для концевой меры длины главное требование — стабильность действительной длины между рабочими плоскостями. После закалки размеры способны изменяться из-за распада пересыщенного мартенсита, превращения остаточного аустенита и релаксации остаточных напряжений. Поэтому назначают специализированную многооперационную обработку со стабилизацией, затем шлифование и притирку, а результаты подтверждают высокоточным измерением при нормированных условиях.
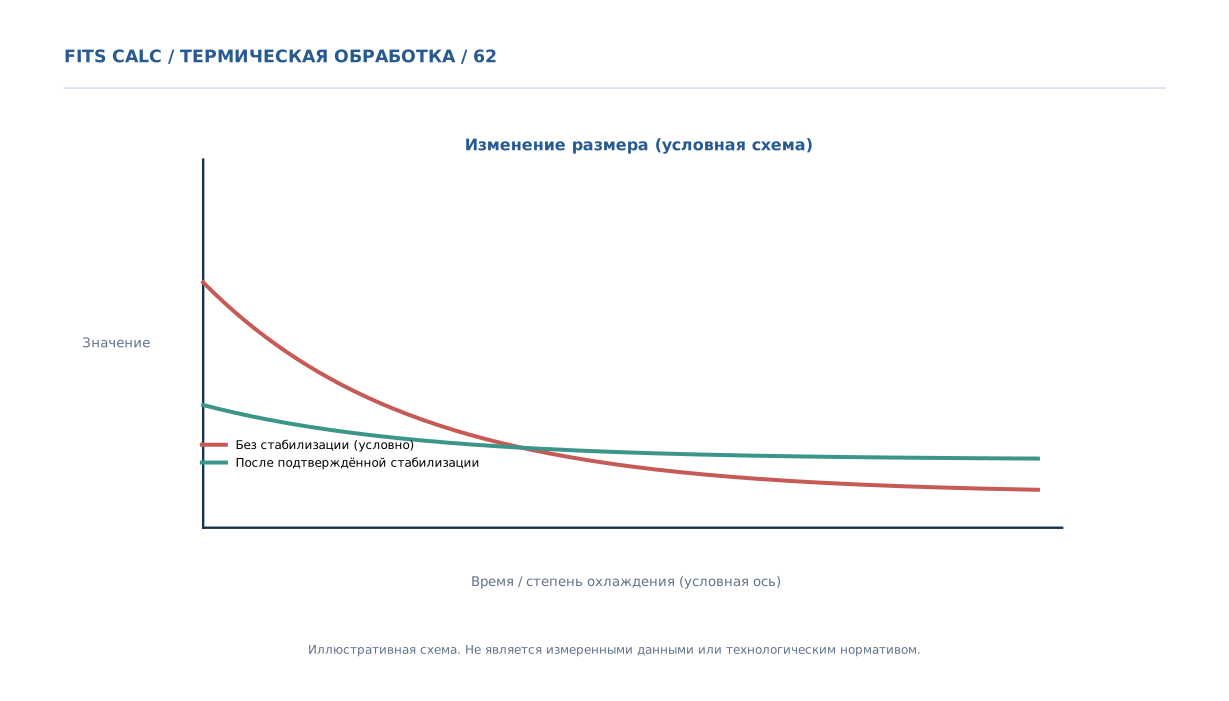
Какие механизмы изменяют длину
Закалённая сталь не находится в полностью устойчивом равновесном состоянии. При выдержке и последующем нагреве углерод перераспределяется из мартенсита с образованием карбидов; для некоторых сталей сохраняется метастабильный аустенит, способный к последующему превращению. Эти процессы сопровождаются различными по знаку объёмными изменениями. Кроме того, остаточные напряжения от механической обработки и неравномерного охлаждения релаксируют со временем. Простое хранение до сборки не гарантирует устранения источников размерного дрейфа: необходим воспроизводимый стабилизационный маршрут.
Почему высокая HRC не решает вопрос
Твёрдость отражает сопротивление локальному вдавливанию, но не устойчивость фазового состава. Две меры с близкими результатами HRC могут содержать разную долю остаточного аустенита и обладать различной остаточной напряжённостью. Измерение твёрдости полезно как производственный контроль, однако не доказывает соответствие метрологическому требованию. В программу качества включают изменение длины во времени, чистоту и плоскостность поверхностей, параллельность и состояние кромок. Повторяемость измерения обеспечивается температурной стабилизацией и одинаковой методикой контакта.
Выбор последовательности обработки
Типичная логика: подготовка заготовки и структуры, закалка по марочному режиму, при необходимости обработка холодом, низкий стабилизирующий отпуск, промежуточное шлифование, повторная стабилизация после ответственных операций, доводка и контроль. Нельзя назначать температуру и продолжительность операций без химического состава и требуемого класса точности. Обработка холодом не заменяет отпуск; она может увеличить количество свежего мартенсита и, соответственно, необходимость последующего снятия напряжений.
Как отделить дрейф детали от погрешности измерения
При сравнении результатов нужно фиксировать стандартную температуру измерения, время выдержки в термостатируемой зоне, калибровку эталона, метод интерферометрического или контактного измерения, давление, чистоту рабочих поверхностей и влажность. Если условия меняются от сеанса к сеансу, видимый дрейф может оказаться тепловым расширением или измерительной неопределённостью. Отчёт о стабильности должен содержать не только разность измерений, но и бюджет неопределённости, дату и состояние поверхности.
Критерий принятия процесса
По контрольным образцам сравнивают распределение изменения длины после выдержек и повторных температурных воздействий, допускаемых эксплуатационным регламентом. Если изменение выходит за установленный предприятием предел, пересматривают стабилизационный цикл и последовательность мехобработки. Вывод об улучшении процесса делают по серии изделий, а не по одной удачной мере.
Диагностическая таблица
| Источник дрейфа | Признак | Проверка |
|---|---|---|
| Остаточный аустенит | Изменение после охлаждения | Структурный анализ, повторные измерения |
| Отпуск мартенсита | Размер меняется со временем | Квалификация стабилизации |
| Остаточные напряжения | Поводка после съёма металла | Измерения после каждой операции |
| Измерительная температура | Различия между измерениями | Термостатирование и бюджет неопределённости |
Практический порядок принятия решения
Сначала зафиксируйте в техническом задании материал, геометрию, исходную структуру и функциональный критерий. Затем определите, какая операция действительно формирует контролируемую характеристику, и укажите метод измерения. Проведите квалификационную обработку на представительных деталях, оцените разброс результатов и согласуйте допустимые пределы по рабочему чертежу. Если отсутствует хотя бы один из этих исходных параметров, числовой режим не следует объявлять установленным.
Результаты оформляйте как технологическую цепочку: исходное состояние → воздействие → структура → свойства → измерение → решение о годности. При несоответствии сначала установите причину, а затем корректируйте только необходимые параметры. Повторную термообработку назначают с учётом возможного изменения зерна, карбидов и накопленных напряжений.
Типовые ошибки интерпретации
- Считать условную схему источником численной зависимости, хотя она иллюстрирует только механизм.
- Подменять требование к готовой детали результатом на удобном промежуточном образце.
- Переносить технологический режим с другой марки или размера без оценки прокаливаемости и теплового цикла.
- Опираться только на среднее значение, не проверяя критические участки и разброс.
Производственный пример
Допустим, две меры длины после доводки соответствуют одному классу точности. Через несколько месяцев одна из них показывает систематический сдвиг, хотя визуальных повреждений нет. Нельзя сразу объявлять ошибочной закалку: сначала проводят повторное измерение в одинаковых термических условиях, проверяют эталон и чистоту измерительных поверхностей. Затем сопоставляют историю стабилизационного отпуска и финишной обработки партий. Только воспроизводимое изменение, превышающее неопределённость измерения, рассматривают как признак дрейфа материала.
Если температура хранения и температура измерения различаются, изменение длины сначала проверяют на тепловое расширение.
Вывод
Для концевой меры длины главное требование — стабильность действительной длины между рабочими плоскостями. Для производственного решения требуются утверждённый маршрут, доказанная представительность контроля и подтверждение свойств после завершающей операции.