
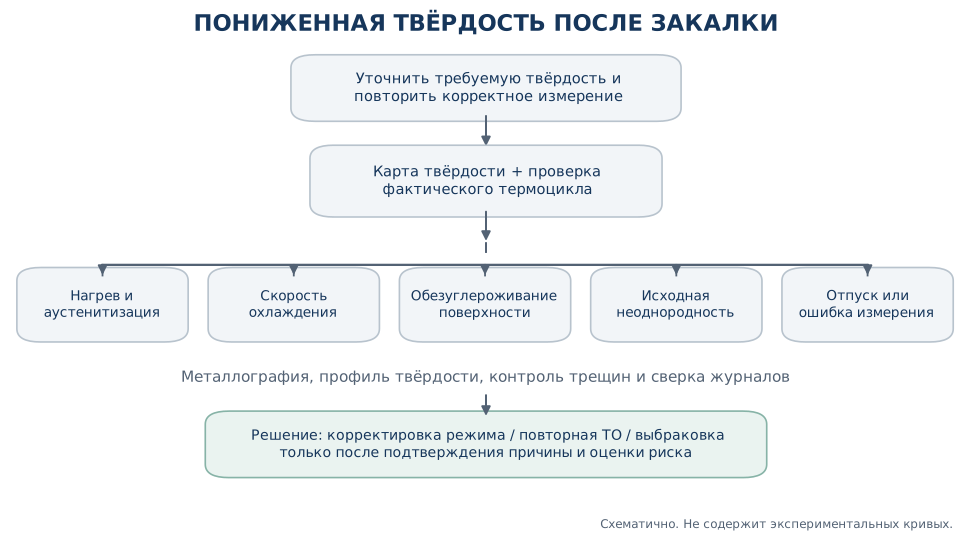
Краткий ответ. Если после закалки инструмент из углеродистой стали У8 не достигает требуемой твёрдости, сначала проверяют достоверность измерений, исходное состояние металла, температуру и продолжительность аустенитизации, реальную скорость охлаждения, обезуглероживание и корректность последующего отпуска. Недостаточная твёрдость не доказывает сама по себе наличие «троостита»: одинаковый результат твердометрии может соответствовать разным структурам и дефектам. Решение о повторной закалке принимают только после установления причины и исключения трещин, перегрева и других неисправимых повреждений.
Почему для стали У8 важна скорость охлаждения
У8 — инструментальная углеродистая сталь, номинальная цифра в обозначении которой соответствует приблизительно 0,8 % углерода. Способность получить высокую твёрдость после закалки связана с формированием мартенсита. Однако высокая закаливаемость и достаточная прокаливаемость не одно и то же: первая характеризует способность повышать твёрдость, вторая — способность образовывать закалочную структуру на определённой глубине. Эти понятия и механизм превращения аустенита изложены в фундаментальном справочнике George Krauss «Steels: Processing, Structure, and Performance» [1].
При охлаждении реальной детали теплоотвод неодинаков: поверхность охлаждается быстрее сердцевины, кромки и тонкие стенки — иначе, чем массивные зоны. Если фактическая траектория охлаждения в некотором участке попадает в область диффузионных превращений аустенита, часть структуры может оказаться немартенситной. Следовательно, даже при одном и том же номинальном режиме возможен градиент твёрдости по сечению или неодинаковая твёрдость по поверхности.
Историческое обозначение «троостит закалки» встречается в отечественной технической литературе для высокодисперсных продуктов распада аустенита. В современной публикации не следует трактовать его как самостоятельную химическую фазу или устанавливать по одному показанию HRC. Чтобы выяснить состав структуры, нужны металлографическое исследование и сопоставление с кинетикой превращений конкретной плавки.
Пять групп причин недостаточной твёрдости
| Группа | Типичный механизм | Что проверить | Что не следует делать |
|---|---|---|---|
| Недостаточная аустенитизация | Часть исходных феррито-карбидных участков не преобразовалась в аустенит | Фактическую температуру детали, выдержку, загрузку, исходную структуру | Произвольно повышать температуру без проверки риска роста зерна |
| Недостаточный теплоотвод | Часть аустенита превратилась по немартенситному механизму | Состояние и движение среды, перемещение детали, время переноса | Безусловно заменять масло водой для сложной детали |
| Обезуглероживание | Поверхностный слой потерял часть углерода при нагреве | Профиль твёрдости, шлиф по сечению, атмосферу печи | Делать вывод о свойствах сердцевины по поверхностному следу |
| Неоднородность металла | Разные зоны приобрели разные свойства при одинаковом нагреве | Сертификат, химический состав, крупные карбиды, полосчатость | Считать каждый локальный мягкий участок ошибкой оператора |
| Измерение и отпуск | Неподходящая шкала, подготовка поверхности, избыточный отпуск | Условия твердометрии и журнал отпускной операции | Объявлять недокал до проверки прибора и методики |
Недогрев и недостаточная выдержка
Температура печи не обязана совпадать с температурой наиболее массивного участка заготовки. Загрузка холодных деталей, изменение массы садки, расположение термопары и экранирование изделий другими деталями влияют на фактический температурный цикл. При недостаточном нагреве часть исходной структуры может сохраниться. Вместе с тем избыточное повышение температуры создаёт риск укрупнения аустенитного зерна и роста деформаций. Поэтому универсальная команда «поднять температуру на 50 °С» без марки, печи и исходной структуры технически некорректна.
Неправильное охлаждение
При погружении горячей детали в жидкость последовательно возникают стадии плёночного кипения, пузырькового кипения и конвективного теплоотвода. Размер, шероховатость, загрязнение, температура, перемешивание и расположение детали могут изменить теплообмен. Именно поэтому паспортное название среды — лишь часть исходных данных. Особенности связи сечения детали, режима охлаждения и итоговой структуры рассмотрены в ASM Handbook и монографии C. R. Brooks [2].
Обезуглероженный слой
Измерение непосредственно на поверхности может отражать преимущественно свойства обезуглероженного слоя, а не закалённого объёма. Если после контролируемого снятия тонкого поверхностного слоя твёрдость значительно возрастает, это служит основанием проверить обезуглероживание, но само по себе не заменяет металлографию. Удаление поверхности допустимо лишь на контрольном образце либо при наличии достаточного припуска на деталь и утверждённой методики.
Ошибки измерения
Перед технологическим заключением проверяют шкалу (например, HRC), калибровку прибора, подготовку площадки, расстояние от отпечатка до края, толщину образца, кривизну поверхности и наличие окалины. Метод Роквелла описан в ISO 6508-1:2023 [3]. Не следует сравнивать значения разных шкал как идентичные физические величины или применять табличный перевод шкал для ответственной приёмки без разрешения документации.
Практический маршрут диагностики: от жалобы к техническому решению
Шаг 1 — уточнить требование. Найти в чертеже или технических условиях нормируемую твёрдость, место измерения, состояние после отпуска и величину допустимого разброса. Требование «закалить» не равно измеримому критерию приёмки.
Шаг 2 — подтвердить измерение. Проверить прибор на контрольной мере, повторить измерения в согласованных точках, сохранить координаты и индивидуальные показания. Не усреднять явно разные зоны поверхности, теряя пространственную информацию.
Шаг 3 — составить карту твёрдости. Для условного режущего инструмента выделить рабочую кромку, середину тела, массивный хвостовик. Сравнить результаты в однотипных местах разных деталей партии. Локальная мягкая зона и равномерный недокал всей партии имеют разные вероятные причины.
Шаг 4 — проверить технологический цикл. Сверить фактические термограммы, время прогрева, температуру загрузки, запись о выдержке, момент переноса в охладитель, температуру и состояние среды. Нельзя подменять реальные журналы значениями из типовой карты.
Шаг 5 — выполнить материаловедческую проверку. На специально отобранной детали или образце-свидетеле изготовить поперечный шлиф. При необходимости использовать локальное измерение твёрдости по Виккерсу согласно ISO 6507-1:2023 или микровдавливание по ASTM E384-22 в пределах областей применения методов [4, 5]. Сравнить твёрдость на поверхности и глубже по сечению.
Шаг 6 — проверить несплошности. Для ферромагнитных деталей магнитопорошковый контроль способен выявлять преимущественно поверхностные и близкие к поверхности трещины. ISO 9934-1:2016 описывает общие принципы метода, но не задаёт единых допустимых размеров дефектов для всех деталей [6].
Шаг 7 — выбрать корректирующее действие. Если подтверждён чистый недокал без повреждений, возможно повторно спроектировать и выполнить термообработку с последующей новой приёмкой. Если обнаружены трещины, пережог или недопустимое коробление, повторная закалка не является автоматическим способом восстановления годности.
Иллюстративный пример без вымышленных испытаний
Предположим, отдел контроля получил три жалобы: пониженная твёрдость только возле режущей кромки, равномерно низкая твёрдость на пяти деталях партии и пониженная твёрдость только в зоне под окалиной. Не задавая вымышленных значений HRC, логика проверок будет различной.
В первом случае проверяют локальный теплоотвод, положение детали, возможность обезуглероживания кромки и правильность измерения вблизи края. Во втором — общую загрузку, термограмму, подлинную марку стали, температуру закалочной среды и последующий отпуск. В третьем — состояние поверхности и профиль твёрдости на контрольном шлифе. С одинаковым заголовком акта «недокал» все три случая нельзя закрывать одной технологической мерой.
Почему опасна автоматическая повторная закалка
Каждый дополнительный цикл аустенитизации и охлаждения изменяет предысторию материала, размер зерна, остаточные напряжения и геометрию. Неоднократный нагрев может создать новые риски даже при устранении исходного недокала. Повторную обработку рассматривают после оценки микроструктуры, отсутствия трещин, припусков на последующую обработку и возможностей печи. Требуемую твердость после исправления подтверждают повторной приёмкой, а не одним контрольным следом на случайной площадке.
Частые вопросы
Можно ли определить долю мартенсита по HRC? Однозначно — нет. Твёрдость зависит от углерода, остаточного аустенита, феррито-карбидных структур, отпуска и условий измерения; требуются дополнительные данные.
Помогает ли более холодная вода? Не универсально. Теплообмен может изменяться немонотонно из-за фаз кипения и гидродинамики. К тому же увеличение интенсивности охлаждения повышает риск трещин и деформаций.
Всегда ли мягкое место означает недокал? Нет. Возможны обезуглероживание, отпускная мягкая зона, неоднородный материал, след от прежней обработки или неверное измерение.
Можно ли перенести рекомендации У8 на У10? Без проверки — нельзя: иной состав меняет закаливаемость, температуру мартенситного превращения, количество остаточного аустенита и чувствительность к режиму нагрева.
Вывод
Снижение твёрдости после закалки — наблюдаемый симптом, а не завершённый диагноз. Технологически обоснованный подход связывает карту твёрдости, микроструктуру, фактическую термограмму, историю охлаждения и контроль трещин. Только после такого сопоставления выбирают корректирующее действие.
Связанные материалы FitsCalc
- Закалка стали: температура и охлаждение.
- Закаливаемость и прокаливаемость.
- Дефекты закалки: трещины и коробление.
Источники
- Krauss G. Hardness and Hardenability, Steels: Processing, Structure, and Performance. 2nd ed. ASM International, 2015, p. 335–372. https://doi.org/10.31399/asm.tb.spsp2.t54410335
- Brooks C. R. Quenching of Steels, Principles of the Heat Treatment of Plain Carbon and Low Alloy Steels. ASM International, 1996, p. 87–126. https://doi.org/10.31399/asm.tb.phtpclas.t64560087
- ISO 6508-1:2023. Metallic materials — Rockwell hardness test — Part 1: Test method. https://www.iso.org/standard/84343.html
- ISO 6507-1:2023. Metallic materials — Vickers hardness test — Part 1: Test method. https://www.iso.org/standard/83898.html
- ASTM E384-22. Standard Test Method for Microindentation Hardness of Materials. https://store.astm.org/e0384-22.html
- ISO 9934-1:2016. Non-destructive testing — Magnetic particle testing — General principles. https://www.iso.org/standard/71070.html
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary. https://www.iso.org/standard/87711.html