
Краткий ответ. При нитроцементации в значении carbonitriding поверхность аустенитизированной стали одновременно обогащается углеродом и азотом; после обработки обычно выполняют закалку для получения мартенситного поверхностного слоя. Ферритное нитронауглероживание (ferritic nitrocarburizing) выполняют в другом фазовом состоянии и с другими задачами формирования поверхностных соединений и диффузионной зоны. Названия похожи, но замена одного процесса другим без пересмотра материала, требуемой структуры, глубины и приёмки может привести к браку. Такое разграничение закреплено в ISO 4885:2026. [1–4]
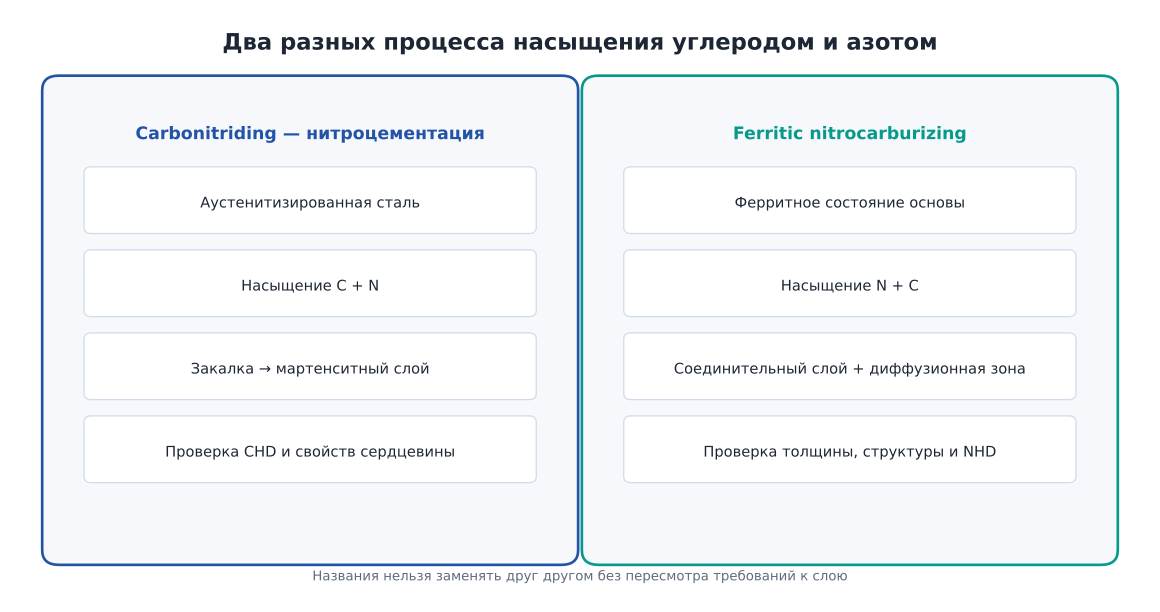
Почему терминологию надо проверить до разработки технологии
При поверхностном упрочнении используются несколько близких терминов: цементация (carburizing), азотирование (nitriding), нитроцементация (carbonitriding) и нитронауглероживание (nitrocarburizing). Все процессы связаны с изменением химического состава приповерхностной области, однако формируют не одинаковые фазы и не требуют одинаковой последующей термообработки.
В русской производственной практике термин «нитроцементация» обычно соответствует процессу совместного насыщения углеродом и азотом в аустенитной области с закалкой. Для ferritic nitrocarburizing следует явно указывать «ферритное нитронауглероживание» либо принятую на предприятии однозначную формулировку, согласованную с англоязычным термином и технологической спецификацией. Не стоит писать просто «нитроцементация» там, где ожидается ферритный процесс: заказчик и исполнитель могут предполагать разные структуры и температуры.
ISO 4885:2026 прямо требует отличать carbonitriding от nitrocarburizing; это не стилистический вопрос, а различие физико-металлургических механизмов. [1]
Как работает нитроцементация (carbonitriding)
Нитроцементация основана на нагреве стали до аустенитного состояния и поступлении углерода и азота к поверхности. Азот может повышать прокаливаемость насыщенной зоны; углерод способствует высокой твёрдости после мартенситного превращения. После выдержки деталь по согласованному маршруту охлаждают для получения закалённой структуры и, как правило, отпускают.
Результат зависит не только от толщины химически насыщенной зоны, но и от конечной твёрдости, состава слоя, остаточного аустенита, формы детали и закалочной среды. Для ряда небольших деталей и крепёжных элементов нитроцементация позволяет получить тонкий высокотвёрдый поверхностный слой; но нельзя автоматически считать, что процесс достаточен для тяжело нагруженного зубчатого колеса с требованием большой глубины и высокой прочности сердцевины. [2, 3]
Слишком высокий углеродный и азотный потенциал либо неправильно выбранная закалка могут приводить к повышенной доле остаточного аустенита, неравномерности слоя и деформациям. Поэтому концентрацию углерода и азота, охлаждение и окончательную глубину контролируют совместно.
Что представляет собой ферритное нитронауглероживание
При ферритном нитронауглероживании сталь насыщают преимущественно азотом с участием углерода, сохраняя соответствующий низкотемпературный фазовый режим. При подходящих условиях формируются соединительный слой нитридных/карбонитридных фаз и лежащая ниже диффузионная зона. В отличие от нитроцементации в аустените, целью такого процесса обычно не является образование высокоуглеродистого мартенсита путём обязательной последующей закалки.
Соединительный слой может повышать сопротивление определённым режимам изнашивания и заедания, а диффузионная зона — изменять несущую способность приповерхностного объёма. Для деталей со строгими размерами это может быть привлекательным, поскольку отсутствует обычный этап объёмной закалки после насыщения. Но гарантировать неизменность размеров нельзя: изменения фазового состава, выделения и релаксация напряжений продолжают влиять на геометрию. [4–6]
Дополнительные операции, например контролируемое оксидирование, могут вводиться для специального сочетания коррозионной стойкости и износостойкости. Их нельзя считать обязательной частью любого нитронауглероживания без указания целевой спецификации.
Техническое сравнение процессов
| Критерий | Нитроцементация (carbonitriding) | Ферритное нитронауглероживание |
|---|---|---|
| Состояние основы при насыщении | Аустенитизированная сталь | Ферритное состояние при заданном процессе |
| Насыщающие компоненты | Углерод и азот | Азот и углерод, иной механизм фазообразования |
| Основной результат | Возможность образования твёрдого закалённого слоя | Соединительный слой и диффузионная зона |
| Закалка после насыщения | Обычно предусматривается | Не является обязательным механизмом получения слоя |
| Критические риски | Остаточный аустенит, деформации при закалке, профиль глубины | Избыточный/пористый соединительный слой, неравномерность, нестабильность размеров |
| Контроль | Эффективная глубина, профиль HV, микроструктура, геометрия | Толщина соединительного слоя, глубина диффузионной зоны, профиль HV, геометрия |
Таблица задаёт принципиальные различия, а не абсолютные значения температур, длительностей или твёрдости. Те устанавливают по конкретному материалу, оборудованию и критерию качества.
Почему два разных процесса нельзя сравнивать по одной цифре HRC
Рассмотрим два изделия, для которых на поверхности получено одно и то же числовое значение твёрдости. У первого после нитроцементации имеется мартенситная структура на определённую глубину. У второго после ферритного нитронауглероживания присутствует тонкая соединительная зона с другим механизмом сопротивления поверхностному воздействию. Одинаковое число HRC не делает эти поверхности эквивалентными по контактной прочности, прирабатываемости, сопротивлению скалыванию и толщине несущего слоя.
Более того, для очень тонких покрытий и соединительных слоёв обычное измерение HRC может быть неинформативным из-за влияния основы. Тогда используют поперечную металлографию и микроиндентирование с адекватной нагрузкой по применимому стандарту. Правильный показатель зависит от того, какое свойство требуется изделию.
Пример выбора для трёх деталей
Тонкая втулка с требованием малого изменения размеров. Рассматривают низкотемпературные способы поверхностного насыщения, но сначала проверяют тип трения, прочность основы и допустимый соединительный слой. Ферритное нитронауглероживание может стать кандидатом; его выбор не исключает необходимости проверки деформаций.
Небольшая низкоуглеродистая деталь с требованием закалённого поверхностного слоя. Нитроцементация может оказаться рациональной, если достигнуты заданная глубина, твёрдость и допустимое коробление. Технолог должен определить закалочную среду, состояние сердцевины и финишную механообработку.
Тяжело нагруженное зубчатое колесо. Процесс выбирают по расчёту сопротивления изгибу и контактным напряжениям, требуемой глубине и материалу. Рассматривать нитроцементацию, цементацию и другие способы следует в контексте конструкции колеса, а не по принципу «какой режим быстрее». ISO 6336-5:2016 связывает качество материала и термообработку с расчётом допустимых напряжений. [7]
Что должно быть записано на чертеже и в маршрутной карте
Минимально однозначное задание содержит: точное обозначение метода, марку материала и исходное состояние, рабочие поверхности, требуемую твёрдость с методом испытания, определение глубины и его нормативный критерий, ограничения на соединительный слой (если он есть), требования к сердцевине, геометрические допуски и условия заключительного контроля.
Для carbonitriding важно зафиксировать требуемую эффективную глубину в состоянии после закалки и отпуска, если эти операции предусмотрены маршрутом. Для ferritic nitrocarburizing необходимо отдельно определить, что контролируется: толщина соединительного слоя, его пористость, профиль твёрдости диффузионной зоны или их сочетание. Стандарты ISO 4885 и ISO 18203 позволяют использовать согласованную терминологию; конкретный метод приёмки надо брать из полной применимой редакции и договора. [1, 8]
Типичные ошибки назначения
| Ошибка | К чему приводит | Как предотвратить |
|---|---|---|
| В чертеже указана только «нитроцементация» без расшифровки | Исполнитель может выбрать другой физический процесс | Зафиксировать термин, температуру/фазовое состояние и технологическую спецификацию |
| Слой задают только по внешней твёрдости | Не определена толщина несущей зоны | Установить профиль HV и/или структуру, глубину по нормативному критерию |
| Нитронауглероживание считают заменой цементации для любой шестерни | Недостаточность глубины или структуры по нагрузке | Проверять прочность и требования к сердцевине |
| После nitrocarburizing без проверки назначают глубокое шлифование | Может быть снята функциональная соединительная зона | Согласовывать припуски и контроль конечного состояния |
| Не учитывают состояние поверхности до ХТО | Неполное насыщение, разброс по партии | Включить очистку, обезжиривание и контроль подготовки в техкарту |
Алгоритм принятия решения
Сначала формулируют требование к работе поверхности: контакт, скольжение, износ, коррозионная среда, циклические нагрузки. Затем устанавливают возможность получения нужной прочности сердцевины выбранной марки. После этого сравнивают два варианта по конкретной конечной микроструктуре, а не по названию обработки. На стадии квалификации выполняют пробный процесс с контрольными шлифами, подтверждают глубину, пористость/структуру, геометрию и стабильность результатов.
Вывод. Нитроцементация и ферритное нитронауглероживание — не два названия одной операции. Их следует различать по фазовому состоянию стали, механизму формирования слоя, необходимости закалки и критериям приёмки. Точное обозначение процесса в техническом задании предотвращает ошибки ещё до запуска печи.
Проверяемые источники
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary.
- A. J. Fuller Jr. Introduction to Carburizing and Carbonitriding. ASM Handbook, Vol. 4A.
- J. Dossett. Carbonitriding of Steels. ASM Handbook, Vol. 4A.
- E. J. Mittemeijer. Fundamentals of Nitriding and Nitrocarburizing. ASM Handbook, Vol. 4A.
- K.-M. Winter, J. Kalucki. Gas Nitriding and Gas Nitrocarburizing of Steels. ASM Handbook, Vol. 4A.
- Z. Kolozsváry. Nitriding Structure and Properties of Nitrided Layers. ASM Handbook, Vol. 4D.
- ISO 6336-5:2016. Gears — Part 5: Strength and quality of materials.
- ISO 18203:2026. Steel — Determination of the thickness of surface-hardened layers.