
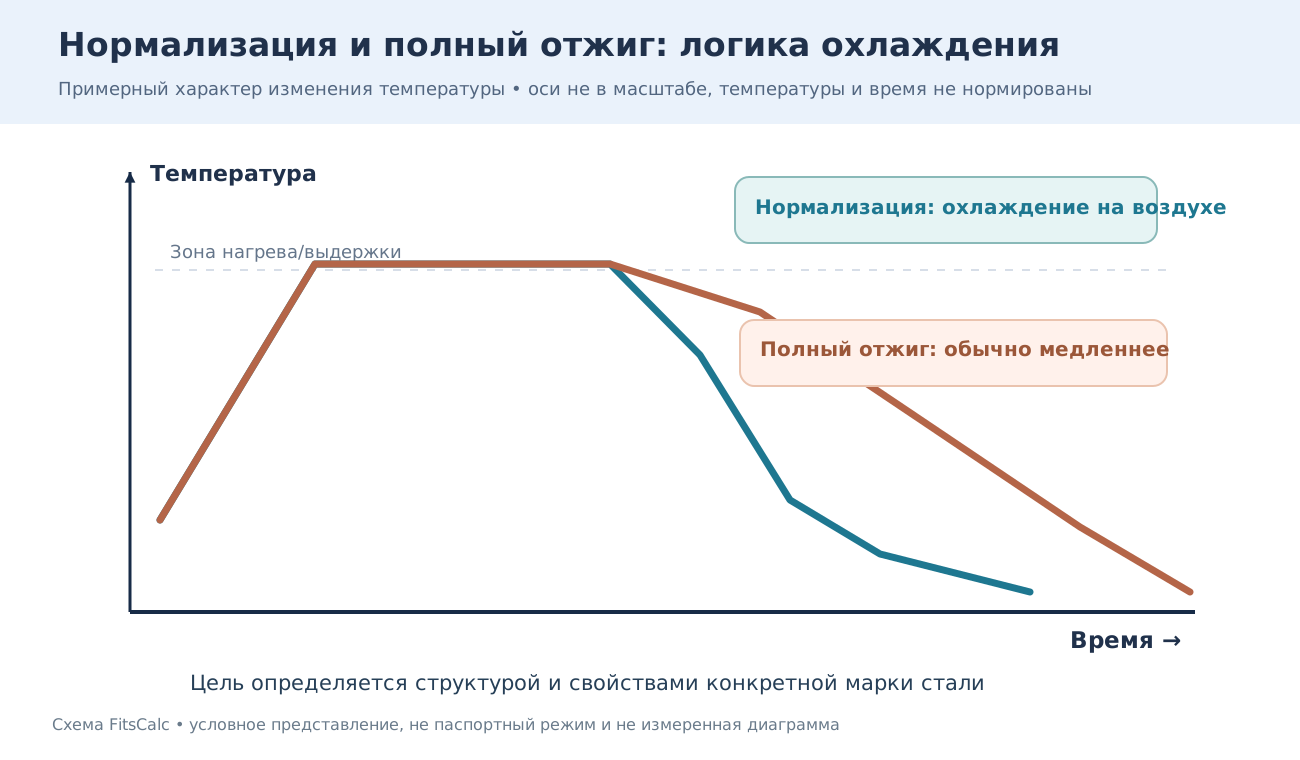
Краткий ответ. Нормализация — нагрев стали до области, обеспечивающей заданное аустенитное состояние, выдержка и последующее охлаждение на воздухе. Её назначают для исправления неоднородной структуры заготовки, измельчения зерна после правильно выбранной аустенитизации и формирования более воспроизводимого состояния перед дальнейшей обработкой. Полный отжиг обычно предполагает более медленное охлаждение и нередко позволяет получить меньшую твёрдость. Но результат определяется составом стали, исходной структурой, сечением и условиями фактического охлаждения: «после ковки обязательно нормализовать» — неверное универсальное правило [1–3].
Почему поковка может нуждаться в дополнительной обработке
При ковке металл нагревают, пластически деформируют и охлаждают. Размер бывшего аустенитного зерна, температура окончания деформации, степень обжатия и скорость последующего охлаждения определяют конечную структуру. В одной поковке могут сочетаться участки разной дисперсности ферритно-перлитной смеси, полосчатость и неоднородная твёрдость по сечению. Сама горячая деформация не гарантирует оптимальной структуры, особенно если завершалась при высокой температуре или деталь охлаждалась неравномерно.
Нормализационный нагрев способствует образованию нового аустенита. При грамотном температурно-временном режиме и последующем охлаждении на воздухе формируется структура, соответствующая составу стали и реальной скорости охлаждения. У многих доэвтектоидных конструкционных сталей это феррит и перлит; по сравнению с полным отжигом смесь часто получается более дисперсной. Но легированная сталь с высокой прокаливаемостью при таком же охлаждении способна дать бейнит или даже мартенсит, поэтому одного слова «воздух» недостаточно для прогнозирования твёрдости [2, 3].
Следует различать структурную неоднородность, которую можно изменить повторной аустенитизацией, и дефекты несплошности — трещины, флокены, поры. Нормализация не «заваривает» внутренние трещины и не устраняет серьёзную металлургическую неоднородность химического состава. Для таких отклонений нужны иные методы оценки и решения.
Нормализация и полный отжиг: что именно отличается
Терминология ISO 4885:2026 описывает отжиг как нагрев и охлаждение, приводящие микроструктуру к состоянию, более близкому к равновесному. Нормализация отличается условиями аустенитизации и характером охлаждения; типичный признак — охлаждение на воздухе [1–3].
| Признак | Нормализация | Полный отжиг |
|---|---|---|
| Основная задача | Перестройка структуры, повышение однородности, подготовка к дальнейшим операциям | Разупрочнение и получение более равновесной ферритно-карбидной структуры |
| Типичное охлаждение | На воздухе при контролируемой загрузке | Более медленное, часто вместе с печью |
| Ожидаемая структура доэвтектоидной стали | Часто более дисперсный перлит и феррит | Обычно более грубая ферритно-перлитная смесь |
| Твёрдость | Часто выше, чем после полного отжига | Часто ниже, чем после нормализации |
| Риск для массивной заготовки | Существенные различия поверхности и сердцевины | Длительное охлаждение, высокая продолжительность цикла |
| Ограничения | Для высокопрокаливаемых сталей возможны другие продукты распада аустенита | Не всегда обеспечивает мелкий перлит и минимальные сроки |
Слова «часто» и «обычно» принципиальны. Сравнивать два процесса следует для одной стали, одного сечения и одинаковой предшествующей истории. Даже в рамках одной марки колебания состава плавок и условий загрузки меняют результат. Нельзя считать, что нормализация всегда увеличивает твёрдость: если исходная поковка имела неравновесную твёрдую структуру, нормализация способна её уменьшить [2].
Как устанавливается температура
Для доэвтектоидной стали полная аустенитизация обычно требует нагрева выше критической точки Ac₃; для других классов сталей схема может отличаться. Предварительный интервал выбирают по справочным данным для конкретной марки и корректируют с учётом фактической скорости нагрева, температуры в сердцевине, размеров садки и склонности к росту зерна. При слишком низкой температуре сохраняются исходные неоднородные участки; слишком высокая аустенитизация приводит к укрупнению зерна и способна ухудшить вязкость после охлаждения.
Приписывать нормализации всех сталей одну температуру, например 850 °C, неправильно. Для стали 45 по ГОСТ 1050-2013 и стали 40Х по ГОСТ 4543-2016 следует применять разные табличные режимы, учитывая, что эти ГОСТ регламентируют металлопродукцию и не являются универсальными картами термической обработки готовых деталей [4, 5]. Температурный интервал окончательно подтверждают по результатам пробного режима, структуре и твёрдости.
Время выдержки должно обеспечить прогрев наиболее массивного участка и требуемое превращение структуры. Принцип «одна минута на миллиметр» не учитывает тип печи, форму садки, плотность укладки и температуру загрузки и потому годится только как ориентировочная проверка, но не как универсальная технологическая норма.
Почему охлаждение на воздухе тоже надо проектировать
При сравнительно тонком прутке свободная конвекция обеспечивает одну температурно-временную историю, а у массивной поковки — другую. Поверхность остывает раньше центра; результаты зависят от ориентации заготовки, расстояний между деталями, подкладок и движения воздуха. Плотная штабельная загрузка может фактически приблизить часть партии к медленному охлаждению и вызвать разброс структуры.
Если в нормативной карте указано просто «на воздухе», технологу всё равно необходимо определить допустимую массу садки и способ укладки. Для ответственной партии целесообразно выполнить опытный цикл с термопарами либо квалифицировать режим на образцах-свидетелях. Равномерность микроструктуры и твёрдости по сечению важнее словесного названия охладителя.
Когда назначают нормализацию
Поковка вала или шпинделя. После ковки и до черновой обработки исследуют исходную структуру, твёрдость и наличие дефектов. При выявлении крупного зерна или сильной неоднородности нормализация может подготовить металл к улучшению (закалке с высоким отпуском) или к механической обработке. Однако окончательную поверхностную прочность шейки она сама по себе обычно не обеспечивает.
Заготовка зубчатого колеса. Нормализация может служить подготовкой перед зубонарезанием, цементацией или другой окончательной обработкой. Если позднее запланирована цементация и закалка, особенно важно контролировать наследственную склонность к росту зерна и геометрию изделия.
Сварной или литой компонент. Нормализация может быть частью исправления микроструктуры, но не заменяет специализированный отжиг для снятия сварочных напряжений, гомогенизацию при ликвации или проверку литейных дефектов.
Инструментальная заэвтектоидная сталь. Здесь задача может быть иной: необходимы управление избыточными карбидами и последующая сфероидизация. Нельзя без анализа применять обычный режим доэвтектоидной стали и ожидать одинакового результата.
Контроль готовой партии
Оценку проводят не только по одной отметке HBW. Минимальная доказательная программа включает идентификацию плавки и исходного состояния, протокол температуры и выдержки, карту измерений твёрдости, металлографию на критических сечениях и размеры/прямолинейность при соответствующих требованиях.
Для оценки размера зерна применяют методики ISO 643:2024. Измерение твёрдости проводится по методике, согласованной с диапазоном твёрдости и толщиной изделия; для Роквелла это ISO 6508-1:2023. Оба стандарта регулируют метод испытаний, а не автоматически устанавливают допустимую твёрдость детали [6, 7].
| Наблюдение после обработки | Что проверить сначала | Возможное действие |
|---|---|---|
| Поверхность заметно твёрже центра | Геометрия, масса садки, условия охлаждения | Уточнить охлаждение и режим размещения |
| Зерно крупнее установленного эталона | Фактическая максимальная температура и выдержка | Пересмотреть аустенитизацию, проверить возможность повторной обработки |
| Неодинаковая твёрдость соседних поковок | Плавки, расположение в печи, охлаждение | Разделить партии и квалифицировать режим |
| Видимые трещины, УЗК-индикации | Происхождение и параметры несплошности | Не пытаться устранять нормализацией |
| Плохая обрабатываемость после нормализации | Микроструктура и конкретная операция резания | Рассмотреть другой вариант ПТО |
Условный пример технологического решения
Предположим, для партии валов из одной плавки 45 согласовано требование к состоянию перед точением: однородная ферритно-перлитная структура, отсутствие критических несплошностей и условный интервал 190–240 HBW. Эти числа заданы только для демонстрации порядка контроля, а не взяты из требований ГОСТ к данной детали.
После ковки измерения на трёх образцах дали 228, 268 и 251 HBW. Наличие одного приемлемого результата не означает годность партии: остальные два выходят за заданный интервал. Технолог не назначает «дополнительные 30 минут в печи» автоматически, а сначала устанавливает распределение твёрдости по сечению и исходные продукты распада. Если причины связаны с неправильным охлаждением, нормализация и контролируемое охлаждение могут выровнять структуру. Если твёрдость повышена из-за нежелательного мартенсита в локальных зонах, режим подготовки выбирается иначе, чем при грубом перлите.
После опытной партии подтверждают твёрдость, металлографию и пробное точение, фиксируют производственный режим и пределы допустимого разброса. Только затем он становится основой повторяемого техпроцесса.
Типичные вопросы
Нормализация всегда дешевле полного отжига? Часто цикл охлаждения короче, но итоговая себестоимость включает повторную механическую обработку, возможную правку и брак. Сравнивают полный маршрут.
Можно ли нормализовать деталь после чистовой обработки? Технически возможно, но следует учитывать окалинообразование, коробление и оставшийся припуск. Для точных поверхностей решение чаще невыгодно.
Можно ли по цвету поковки определить достаточность нормализации? Нет. Цвет поверхности не подтверждает аустенитизацию сердцевины и не даёт оценки конечной структуры.
Нормализация устраняет химическую ликвацию? Она может уменьшить некоторые структурные проявления, но не эквивалентна длительной гомогенизации при диффузионном отжиге.
Вывод
Нормализацию назначают для решения измеримой технологической задачи, а не по названию заготовки. Для поковки важны исходная структура, критические точки стали, эффективность охлаждения и характеристики, которые требуются на следующей операции. Проверка после обработки должна объединять протокол режима, твёрдость и микроструктуру; заключение только по номинальной температуре печи недостаточно.
Источники
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary.
- ASM Handbook. Normalizing of Steel. Steel Heat Treating Fundamentals and Processes, Vol. 4A.
- ASM Handbook. Annealing of Steel. Steel Heat Treating Fundamentals and Processes, Vol. 4A.
- ГОСТ 1050-2013. Металлопродукция из нелегированных конструкционных качественных и специальных сталей.
- ГОСТ 4543-2016. Металлопродукция из конструкционной легированной стали.
- ISO 643:2024. Steels — Micrographic determination of the apparent grain size.
- ISO 6508-1:2023. Metallic materials — Rockwell hardness test.