
Краткий ответ. Термообработку после сварки (PWHT, post-weld heat treatment) назначают не по самому факту наличия шва, а по материалу, толщине, условиям работы, требованиям к свойствам и применяемому кодексу изготовления. Для углеродистых и низколегированных сталей обработка может уменьшать сварочные остаточные напряжения, изменять твёрдость металла шва и зоны термического влияния (ЗТВ), повышать стабильность геометрии. Неверный режим способен, напротив, снизить прочность, ухудшить ударную вязкость или создать дополнительные напряжения. [1–4]
Что происходит с металлом при сварке
В непосредственной близости от шва металл нагревается и расширяется, но холодные соседние участки препятствуют свободной деформации. После остывания объём наплавленного металла и ЗТВ сокращается, распределение пластических деформаций остаётся неоднородным. Так образуются продольные и поперечные остаточные напряжения, иногда сравнимые по порядку величины с пределом текучести. Одновременно в отдельных участках ЗТВ могут измениться размер зерна, состав фаз и твёрдость. Именно поэтому снижение напряжений и обеспечение требуемой микроструктуры — связанные, но не тождественные задачи.
Остаточные напряжения нельзя определять по внешнему виду шва. Отсутствие видимой поводки не означает отсутствия напряжений. С другой стороны, видимый прогиб конструкции может быть следствием уже произошедшей пластической деформации, которую обычный отпуск не «выправит» автоматически.
Чем различаются подогрев, посленагрев и PWHT
| Операция | Когда выполняют | Главная цель | Что нельзя предполагать |
|---|---|---|---|
| Предварительный подогрев | До и во время сварки | Замедление охлаждения, уменьшение риска водородного растрескивания при заданной свариваемости | Не устраняет полностью остаточные напряжения |
| Посленагрев для выхода водорода | Сразу после сварки по квалифицированной технологии | Повысить возможность диффузии водорода, уменьшить риск холодных трещин | Не равен полноценному отпуску для снятия напряжений |
| PWHT в печи | После сварки | Релаксация напряжений, требуемые изменения структуры и свойств | Не обеспечивает автоматически «нулевые напряжения» |
| Локальный PWHT | На выбранном участке шва | Термическая обработка там, где невозможно нагреть весь узел | Не эквивалентен печному режиму без расчёта температурных градиентов |
TWI отдельно предупреждает, что термин PWHT в различных производственных контекстах может использоваться по-разному. Поэтому в технологической карте необходимо указывать не только название операции, но и её целевую характеристику, управляемые температуры и контролируемый результат. [2,3]
В каких случаях PWHT действительно рассматривают
- Ответственная толстостенная сварная деталь: высокая степень закрепления, большие остаточные напряжения, риск повреждения при эксплуатации.
- Деталь с последующей точной механической обработкой: вероятное перераспределение напряжений после снятия припуска, приводящее к уходу геометрии.
- Конструкция из стали, чувствительной к структуре ЗТВ: необходимость выдержать требования к твёрдости, ударной вязкости и сопротивлению разрушению.
- Узел, изготавливаемый по специальному кодексу: условия назначения PWHT прямо определяются расчётным стандартом, проектной документацией и квалифицированной технологией сварки.
- Разнородное соединение: требуется дополнительный анализ коэффициентов температурного расширения, фазовых превращений и возможной чувствительности к повреждению при повторном нагреве.
Для некоторых аустенитных нержавеющих сталей привычное для низколегированной стали снятие напряжений вообще не является обязательной универсальной операцией; отдельные режимы могут ухудшить коррозионную стойкость. [4]
Как назначают и контролируют тепловой цикл
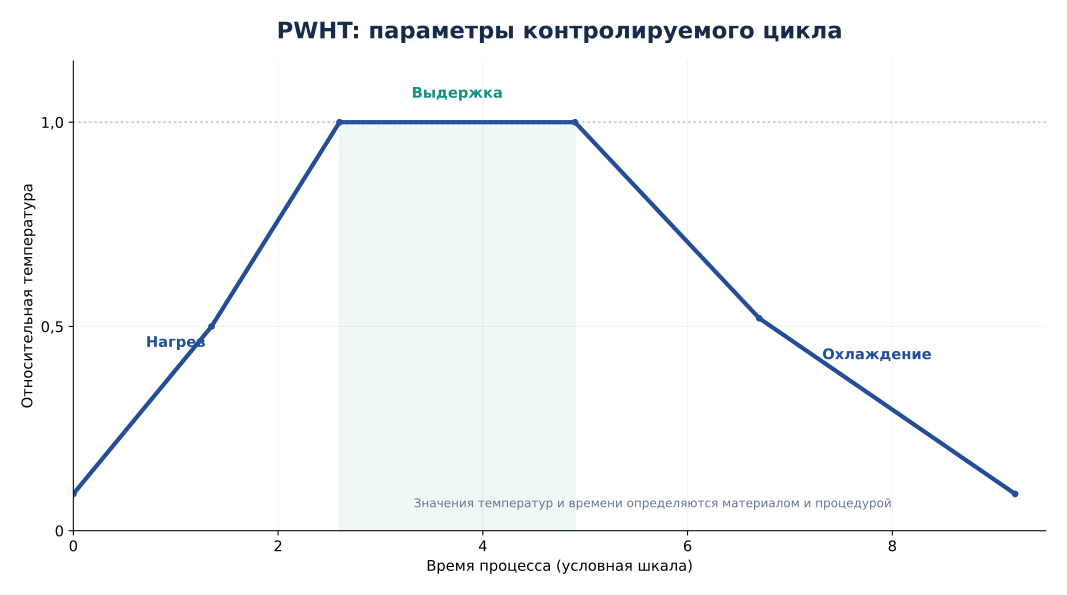
Параметры PWHT состоят из температуры нагрева, допустимой разности температур по конструкции, скорости нагрева, времени выдержки, температурного поля по всей рабочей зоне и контролируемого охлаждения. ISO 17663:2023 содержит требования к обеспечению качества термообработки, связанной со сваркой и формообразованием, преимущественно ферритных сталей. Сам по себе этот стандарт не заменяет расчётный стандарт изделия и не задаёт единую температуру для всех марок. [1]
У TWI встречается технологический ориентир выдержки порядка 1 ч на 25 мм толщины, но это не универсальная обязательная норма. Например, для контрольной толщины 30 мм линейная оценка дала бы 30/25 = 1,2 ч, или 72 мин. Из такого примера нельзя выводить утверждённый режим: минимальная выдержка, точка отсчёта выдержки, диапазон температур и ограничения скорости определяются применимыми правилами и конкретной конструкцией. [2]
При печном PWHT проверяют регистрацию температур по нескольким контрольным точкам, особенно для толстостенных или несимметричных изделий. Локальный нагрев требует ограничения градиентов на границе нагретого и холодного металла. Без такой проверки даже точное соблюдение температуры под нагревателем не гарантирует равномерности обработки.
Какие свойства необходимо проверить после цикла
| Объект контроля | Что именно подтверждают | Типичный метод |
|---|---|---|
| Геометрия | Прогиб, плоскостность, положение баз, расстояния между отверстиями | Координатные, индикаторные и шаблонные измерения |
| Сварное соединение | Отсутствие недопустимых поверхностных и внутренних несплошностей | Неразрушающий контроль по принятому плану |
| Металл шва и ЗТВ | Соответствие требованиям твёрдости | Измерение с привязкой к сечению и участку |
| Свойства металла | Прочность и ударная вязкость, если нормируются | Испытания образцов-свидетелей или продукции |
| Процесс | Реальная температура, выдержка, охлаждение | Запись термопар и отчёт о цикле |
ISO 17635:2025 помогает выбрать методы неразрушающего контроля сварных швов с учётом требований к качеству, толщины, процесса сварки и объёма проверок; документ не означает, что любой шов должен автоматически проходить все существующие методы НК. [5]
Пример решения для сварной рамы с последующим фрезерованием
Условие: рамная деталь после сварки должна получить плоские базовые поверхности и соосные расточки. Ожидается значительное снятие металла с опор и поперечин. Марка стали, размеры и норматив изготовления пока не заданы — окончательную температуру назначать нельзя.
Порядок: фиксируют на чертеже геометрические требования; проверяют сертификаты материалов, сварочную процедуру и состояние швов; оценивают жёсткость и закрепление элементов; устанавливают, допускается ли по техническим условиям PWHT; разрабатывают и квалифицируют цикл с температурной регистрацией; только после этого выполняют подготовительную обработку и последующие контрольные проходы. Наличие протокола термообработки подтверждает режим, а геометрический контроль — итоговое соответствие размеров.
Если после PWHT рама всё равно «уходит» при фрезеровании, следует оценить не только результат отпуска, но и конструкцию, схему сварки, порядок снятия припусков, базирование и остаточное напряжённое состояние. Повторная обработка без диагностики может не устранить первопричину.
Ошибки технологического выбора
- Назначение температуры только по толщине детали без марки стали и требований к ЗТВ.
- Подмена обработки для удаления водорода полноценным PWHT.
- Применение локального нагрева без контроля ширины нагретой и изолированной зон.
- Утверждение, что после PWHT напряжения всегда исчезают полностью.
- Проведение операции на термоупрочнённой стали без оценки разупрочнения и возможной отпускной хрупкости.
- Отсутствие контролируемого охлаждения и сопроводительной записи температуры.
Что вписать в карту и техническое задание
Указывают марку и состояние материала, документ на сварку, требуемые механические свойства, условие назначения операции, допустимые параметры нагрева, метод регистрации температур, схему установки датчиков, допустимые градиенты, время выдержки и правила охлаждения. Отдельно закрепляют методы приёмочного контроля и критерии годности. Для ответственных узлов это документальное основание для повторяемости, а не бюрократическое приложение.
Вывод
PWHT — не универсальный «отпуск после любой сварки». Его рационально назначать по условиям эксплуатации, материалу и нормативам изготовления, учитывая одновременно напряжения, структурные изменения и геометрию. Инженерное решение считается обоснованным только после проверки режима и конечных свойств изделия.
Связанные материалы FitsCalc
- Разработка технологического процесса детали.
- Дефекты закалки: трещины и коробление.
- Закалка стали: температура и охлаждение.
Источники
- ISO 17663:2023. Welding — Quality requirements for heat treatment in connection with welding and allied processes. Официальная карточка стандарта.
- TWI. What is meant by postweld heat treatment/stress relief heat treatment?.
- TWI. Heat Treatment of Welded Joints, Part 1.
- TWI. Is PWHT normally required when welding chromium-nickel austenitic stainless steels?.
- ISO 17635:2025. Non-destructive testing of welds — General rules for metallic materials.