
Краткий ответ. Обработка холодом используется в тех сталях и изделиях, где после обычной закалки остаётся существенное количество аустенита и его дальнейшие превращения нежелательны. Понижение температуры может увеличить долю мартенсита, но не гарантирует полного превращения аустенита, повышения ресурса или отсутствия деформации. Технологию следует назначать по конкретной стали, температуре начала и окончания мартенситного превращения, требованиям к геометрии и последующему отпуску [1–4].
Почему после закалки остаётся аустенит
Мартенситное превращение в стали начинается при температуре Ms (Мн) и развивается с дальнейшим охлаждением. Температура его условного окончания Mf (Мк) зависит от химического состава аустенита, прежде всего от содержания углерода, и от легирующих элементов. В высокоуглеродистых и некоторых легированных сталях Mf может находиться ниже комнатной температуры; поэтому после закалки сохраняется аустенит, не успевший превратиться [1].
Содержание остаточного аустенита нельзя определить только по марке стали. Оно зависит также от температуры и времени аустенитизации, растворения карбидов, содержания углерода в аустените и предшествующего состояния структуры. Два образца одной марки после разных термических циклов могут иметь разные доли остаточного аустенита.
Остаточный аустенит не всегда является дефектом. В некоторых микроструктурах он оказывает полезное влияние на работу материала; в прецизионных инструментах, подшипниковых деталях и отдельных рабочих поверхностях его непредсказуемое последующее превращение может вызвать изменение размеров и напряжений. Поэтому решение о его уменьшении должно исходить из функционального требования, а не из абстрактного стремления «убрать весь аустенит».
Чем обработка холодом отличается от криогенной обработки
Стандарт ISO 4885:2026 разделяет терминологию sub-zero treatment и cryogenic treatment [1]. В практике под обработкой холодом часто понимают охлаждение ниже комнатной температуры, в том числе до области температур около −70…−80 °C; под глубокой криогенной обработкой — применение существенно более низких температур, часто близких к температуре жидкого азота. Эти ориентиры описывают распространённые варианты, но не являются нормативным предписанием для любой стали.
Обычная задача поднулевой обработки — обеспечить дальнейшее мартенситное превращение. Для криогенных циклов дополнительно исследуют возможные изменения процессов выделения карбидов при последующем отпуске и остаточного напряжённого состояния. Утверждение «криогенная обработка увеличивает износостойкость в несколько раз» без указания стали, исходной микроструктуры, методики и испытаний является некорректным. Профильный обзор ASM рассматривает эти процессы как разные технологии, требующие контроля условий [2].
Где обработка холодом может быть оправдана
В числе возможных объектов — высокоточные калибры, измерительный инструмент, отдельные подшипниковые компоненты, штамповый инструмент и детали из высокоуглеродистых легированных сталей. Для них существенны объёмная доля остаточного аустенита, стабильность размеров, требуемая твёрдость и чувствительность к растрескиванию. В качестве примера типовой задачи можно рассматривать высокоуглеродистую инструментальную сталь, у которой после закалки требуется одновременно высокая твёрдость и ограниченный временной дрейф размеров.
Не следует автоматически назначать такой цикл среднеуглеродистой стали, если её требуемые свойства уже обеспечены закалкой и отпуском. Нет необходимости вводить технологическую операцию, увеличивающую стоимость, длительность и риск повреждения без измеримого функционального эффекта.
Правильная последовательность операций
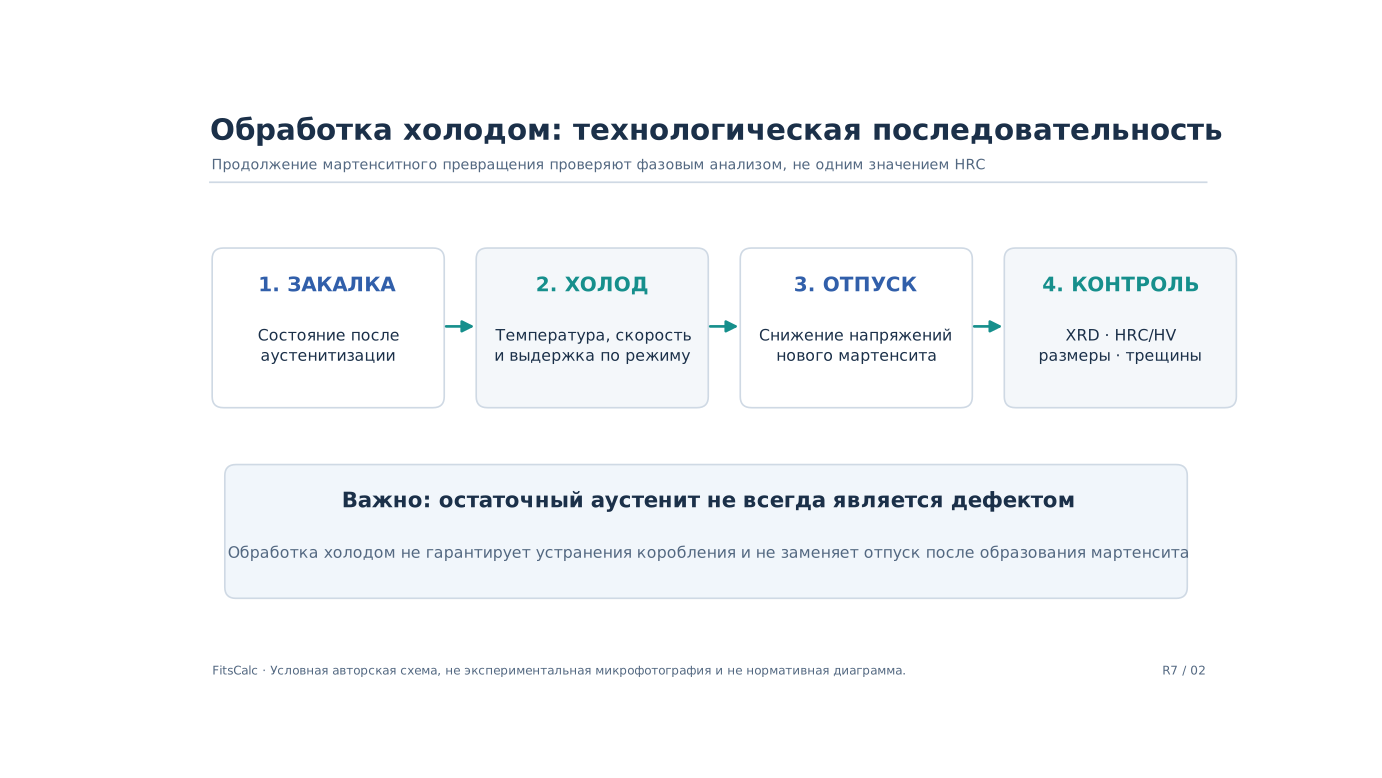
Основной рассматриваемый маршрут: аустенитизация → закалка → контролируемое охлаждение ниже комнатной температуры → возврат к выбранной температуре → отпуск → окончательные измерения. На практике срочность начала охлаждения и необходимость промежуточного снятия напряжений зависят от стали и её опасности растрескивания; последовательность определяется квалифицированной технологией. В общем случае дополнительное образование мартенсита требует дальнейшего отпуска, поскольку вновь появившийся мартенсит также находится в неравновесном состоянии.
Управляют не только минимальной температурой, но и скоростью охлаждения/нагрева, временем выдержки, распределением температуры по партии, состоянием поверхностей, условиями подвески и хранения. Массивная деталь может иметь существенный температурный градиент между поверхностью и сердцевиной. Быстрая транспортировка из закалочного бака в очень холодную среду без оценки напряжений может увеличить риск растрескивания.
Как не перепутать эффект обработки с погрешностью измерения
Для контроля остаточного аустенита можно применять рентгеновскую дифракцию. ASTM E975-22 предназначен для количественной оценки остаточного аустенита в сталях с близкой к случайной кристаллографической ориентацией фаз и оговаривает особенности дифракционных пиков и интерференции карбидов [3]. Подбор метода должен учитывать текстуру стали, подготовку поверхности, зону анализа и диапазон применимости.
Твёрдость также измеряют до и после цикла, но изменение HRC/HV само по себе не определяет объёмную долю аустенита. Дополнительно нужны геометрия после стабилизации температуры и данные об отсутствии трещин. При использовании металлографии важно понимать: не каждый светлый участок на шлифе является остаточным аустенитом, а результат зависит от травителя и разрешающей способности метода.
| Контролируемый параметр | Перед обработкой холодом | После обработки холодом и отпуска | Цель сравнения |
|---|---|---|---|
| Объёмная доля остаточного аустенита | XRD либо иной валидированный метод | Тот же метод и сходная зона | Проверить реальное изменение фазового состава |
| Твёрдость | По утверждённой шкале | Та же шкала, сопоставимая геометрия | Контроль сохранения необходимых свойств |
| Размеры и форма | При одной установленной температуре | После температурного выравнивания | Изменения диаметра, плоскостности, биения и т. п. |
| Поверхностные дефекты | До цикла | После возвращения и отпуска | Исключение трещин |
| Остаточные напряжения | При необходимости | При необходимости | Проверка локального перераспределения |
Условный пример оценки эффективности
Предположим, что для серии контрольных образцов из одной стали доля остаточного аустенита по валидированному методу до операции составила 9 %, а после обработки холодом и отпуска — 4 %. Здесь значения условные, они не относятся к какой-либо конкретной марке и не обещают аналогичный результат.
Абсолютное уменьшение объёмной доли: ΔA = 9 − 4 = 5 процентных пунктов.
Относительное уменьшение к исходному количеству: ΔAотн = (9 − 4)/9 × 100 % = 55,6 %.
Эти показатели означают только изменение доли аустенита. Они не отвечают на вопрос об износостойкости, поскольку для этого нужны сопоставимые испытания при одинаковых условиях и анализ структуры после отпуска. Кроме того, следует учитывать неопределённость рентгенодифракционного измерения: изменения, сопоставимые с погрешностью метода, нельзя объявлять доказанным эффектом.
Риски и типичные ошибки
Слишком быстрое охлаждение: перепад температур по сечению и дополнительные напряжения. Для тонких и массивных деталей скорость охлаждения и тип оснастки могут отличаться.
Пауза перед обработкой холодом без оценки стали: при некоторых режимах происходит стабилизация оставшегося аустенита, затрудняющая дальнейшее превращение. Но и немедленная обработка без снятия опасных напряжений не является универсально безопасной. Требуется квалифицированный маршрут.
Отсутствие отпуска: образовавшийся при дополнительном охлаждении мартенсит может повысить чувствительность к трещинам. После холодовой стадии необходимость и режим отпуска определяются технологией стали.
Заменить испытания обещанием прироста ресурса: данные одного сплава, одной партии и одного режима нельзя автоматически переносить на остальные стали. Необходим контрольный вариант без обработки холодом, сопоставимые термоциклы и статистически достаточный набор образцов.
Неправильное измерение: сравнение горячей детали после отпуска с комнатной деталью до обработки не описывает остаточную деформацию. Нужно температурное выравнивание и одинаковые базы.
Как подтвердить результат на производстве
- Выбрать репрезентативные образцы одной плавки и одинакового предшествующего состояния.
- Зафиксировать температуру аустенитизации, выдержку, среду охлаждения, время между стадиями и геометрию изделия.
- Разделить изделия на контрольную и опытную серии. Обеспечить идентичность остальных условий.
- Составить полный журнал холодовой стадии: температура среды, динамика температуры детали, выдержка, скорость возврата.
- Назначить отпуск и контроль после него; отдельно осмотреть или проверить изделия на трещины.
- Измерить фазовый состав, твёрдость и размеры с указанной неопределённостью.
- Сравнить партии по заранее установленному критерию: стабильность размеров, годность и при необходимости ресурс.
Частые вопросы
Можно ли утверждать, что −80 °C всегда достаточно? Нет. Эффект зависит от Mf, устойчивости остаточного аустенита и выбранного цикла.
Можно ли вместо обработки холодом увеличить время отпуска? Иногда маршрут отпуска решает задачу стабилизации, но он не эквивалентен переводу аустенита в мартенсит. Нужно проверять структуру и требуемые свойства.
Повышается ли твёрдость? Может изменяться в зависимости от того, сколько мартенсита образовалось и какой отпуск выполнен. Само повышение твёрдости не является универсальной целью.
Можно ли обработать готовую шлифованную деталь? Это зависит от допуска на деформацию и квалифицированности маршрута; после изменения фазового состава могут потребоваться доводка и повторный контроль.
Вывод
Обработка холодом полезна не потому, что её температура низкая, а потому, что она способна решить измеримую задачу управления остаточным аустенитом и стабильностью размеров. Обязательны определённая цель, пригодная для конкретной стали последовательность с отпуском, контроль фазового состава, геометрии и трещин. Без сравнения с контрольными образцами технология остаётся предположением, а не подтверждённым улучшением.
Источники
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary.
- Diekman F. Cold and Cryogenic Treatment of Steel. ASM Handbook, Vol. 4A, 2013, pp. 382–386.
- ASTM E975-22. X-Ray Determination of Retained Austenite in Steel with Near Random Crystallographic Orientation.
- Control of Distortion in Tool Steels. ASM Handbook, Vol. 4D, 2014, pp. 312–319.
- Penha R.N. et al. Tempering of Steels. ASM Handbook, Vol. 4A, 2013, pp. 327–351.