
Краткий ответ
Образец-свидетель нужен для разрушающего контроля, который невозможно выполнить на каждой готовой детали без повреждения. Он должен быть связан с партией не только этикеткой, но и материалом, состоянием поверхности, тепловой историей и расположением в садке. Универсальный цилиндрик возле дверцы печи не обязательно представляет самую холодную деталь или самые трудные условия насыщения.
Для чего нужен свидетель
После цементации, азотирования или ТВЧ часть важных характеристик определяют на поперечном шлифе — по глубине, фазовому составу и микроструктуре. Разрезать рабочую деталь часто нельзя, поэтому используют специально подготовленные образцы и детали для выборочного разрушающего контроля. Но свидетель оценивает качество изделия только при доказанной эквивалентности параметров нагрева и охлаждения. Если свидетель существенно тоньше детали, скорость его прогрева и охлаждения будет иной; хороший результат на нём не гарантирует качество сердцевины массивной поковки.
Как выбрать металл и исходное состояние
У свидетеля должны быть известны марка стали, номер плавки либо обоснованная эквивалентность состава, предшествующая термическая и механическая обработка, состояние поверхности и исходная твёрдость. При ХТО особое значение имеют шероховатость, степень загрязнения и защитные покрытия, поскольку скорость насыщения поверхности зависит от её состояния. Для контроля глубины после шлифования следует учитывать, что свидетель без аналогичного съёма материала демонстрирует толщину до финишной операции.
Почему важно место размещения
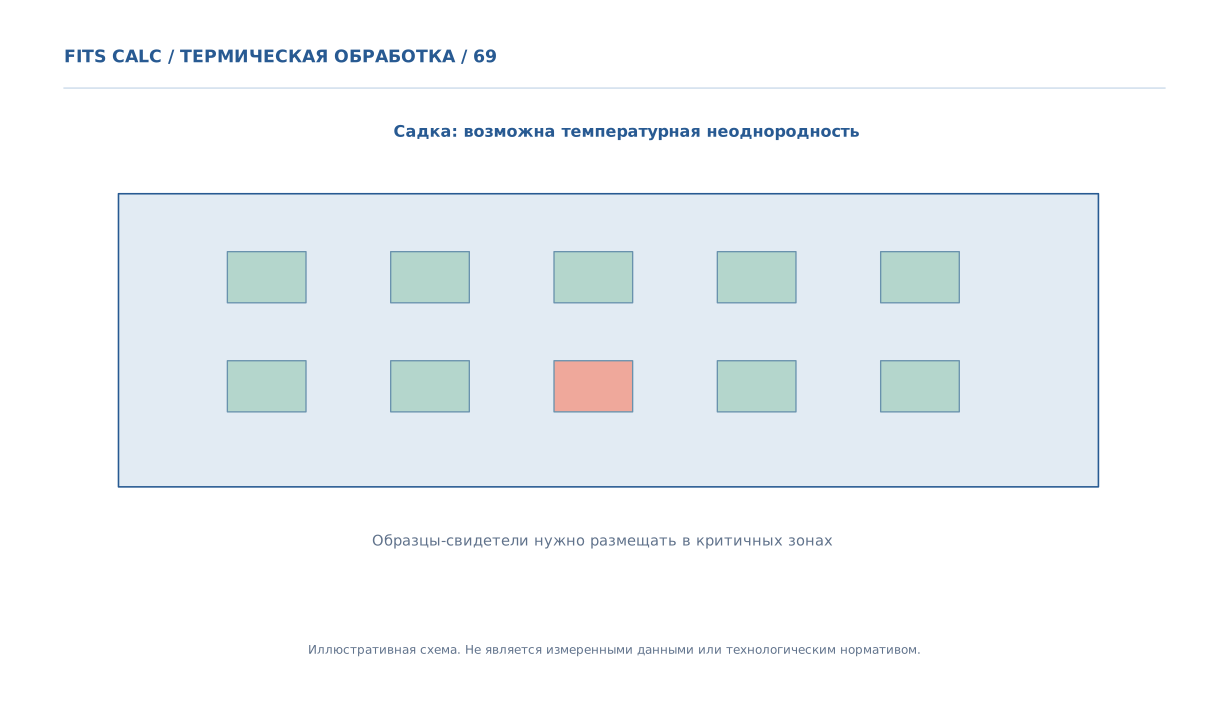
В печи существует температурное поле, влияние укладки и экранирование газа. Образец возле нагревателя может прогреться быстрее, чем изделие в центре массивной садки. При газовом насыщении образец с открытым обдувом отличается от детали в плотном пакете. План свидетелей должен покрывать наиболее трудные участки: центр загрузки, зоны с ограниченной циркуляцией, крайние положения. Представительность подтверждают предварительной аттестацией садки и сопоставлением с выборочно разрушенными контрольными деталями.
Что включить в план испытаний
Для каждой характеристики определяют метод, число образцов, сечение, место отбора и критерий приемки. Помимо HV или HRC при необходимости проверяют микроструктуру, толщину слоя, пористость, наличие сетки карбидов, геометрию и трещины. Протокол связывают с временем и температурой обработки, печью, загрузкой и оператором. Правила повторного испытания после несоответствия задают заранее, иначе возможен выбор только благоприятных результатов.
Когда свидетель не заменяет контроль самой детали
Твёрдость на рабочих поверхностях, биение, размерные отклонения и поверхностные трещины требуют контроля самой детали. Иногда образец невозможно расположить так, чтобы воспроизвести тепловую историю отверстия или внутренней полости. Тогда процесс подтверждают комбинированно: косвенный контроль параметров, свидетели в критичных позициях и выборочный контроль реальных деталей. Результат одного образца не следует трактовать как доказательство качества всей партии без статистически и технологически обоснованного плана.
Диагностическая таблица
| Признак | Требование к свидетелю | Риск несоблюдения |
|---|---|---|
| Материал | Сопоставимый состав и состояние | Иная прокаливаемость |
| Размер | Репрезентативная тепловая реакция | Несовпадение прогрева |
| Положение | Критичная зона садки | Пропуск холодных зон |
| Поверхность | Сопоставимая подготовка | Иная глубина ХТО |
| Контроль | Привязка к партии и методу | Невоспроизводимый вывод |
Практический порядок принятия решения
Сначала зафиксируйте в техническом задании материал, геометрию, исходную структуру и функциональный критерий. Затем определите, какая операция действительно формирует контролируемую характеристику, и укажите метод измерения. Проведите квалификационную обработку на представительных деталях, оцените разброс результатов и согласуйте допустимые пределы по рабочему чертежу. Если отсутствует хотя бы один из этих исходных параметров, числовой режим не следует объявлять установленным.
Результаты оформляйте как технологическую цепочку: исходное состояние → воздействие → структура → свойства → измерение → решение о годности. При несоответствии сначала установите причину, а затем корректируйте только необходимые параметры. Повторную термообработку назначают с учётом возможного изменения зерна, карбидов и накопленных напряжений.
Типовые ошибки интерпретации
- Считать условную схему источником численной зависимости, хотя она иллюстрирует только механизм.
- Подменять требование к готовой детали результатом на удобном промежуточном образце.
- Переносить технологический режим с другой марки или размера без оценки прокаливаемости и теплового цикла.
- Опираться только на среднее значение, не проверяя критические участки и разброс.
Производственный пример
При газовом азотировании садки из втулок свидетель находился у входа газового потока и показал требуемую глубину, тогда как деталь в центре садки не прошла приёмку. Следующая квалификационная загрузка должна включать свидетели в зоне минимальной циркуляции, причём с сопоставимой геометрией и поверхностью. Одновременно фиксируют расположение деталей, температуру, состав атмосферы и результаты по глубине. После доказательства воспроизводимости согласуют минимальное число свидетелей для серийного процесса и действия при их несоответствии.
Образец-свидетель помогает принимать партию, но не заменяет размеры, биение и проверку трещин каждой ответственной детали по требуемому плану.
Вывод
Образец-свидетель нужен для разрушающего контроля, который невозможно выполнить на каждой готовой детали без повреждения. Для производственного решения требуются утверждённый маршрут, доказанная представительность контроля и подтверждение свойств после завершающей операции.