
Краткий ответ
Рентгенодифракционный метод (XRD) применяют для оценки остаточных напряжений в поверхностном слое кристаллических материалов; метод сверления отверстия с тензорезисторной розеткой определяет перераспределение деформаций при локальном удалении материала и позволяет оценивать напряжения по глубине в пределах валидированной методики. Выбор зависит от материала, глубины интересующей зоны, доступности поверхности, допустимой повреждаемости и требуемой неопределённости.
Что именно измеряют методики
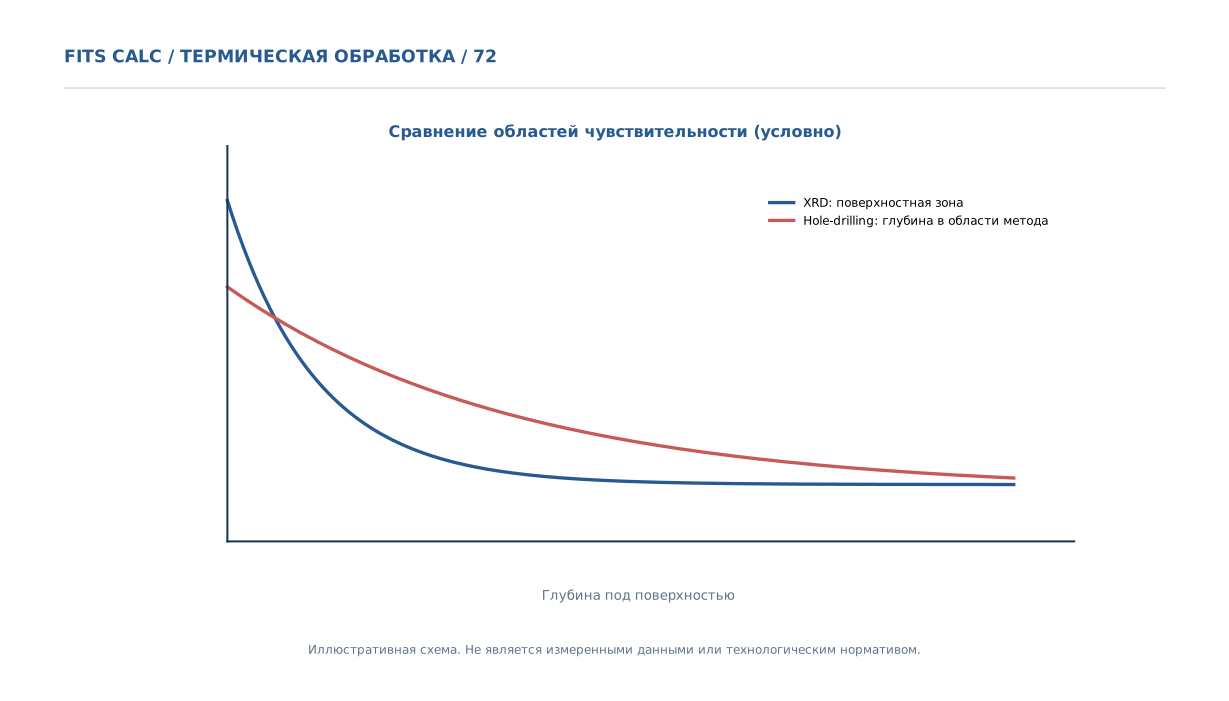
XRD основан на изменении межплоскостных расстояний кристаллической решётки при упругих деформациях. Угол дифракции регистрируют для нескольких ориентаций и вычисляют компоненты напряжений с учётом дифракционных упругих констант. Метод сверления отверстия регистрирует деформации, возникающие при разгрузке малого участка материала; расчёт напряжений основан на коэффициентах калибровки и принятой модели. Поэтому два метода не измеряют одинаковый физический сигнал и могут различаться по глубине усреднения.
Ограничения XRD
Измерение требует подходящей кристаллической фазы, качества поверхности и корректной геометрии. Текстура, крупное зерно, фазовая неоднородность и остаточный аустенит осложняют интерпретацию. Стандарт ASTM E2860-20 относится к рентгенодифракционному измерению напряжений в подшипниковых сталях; его нельзя автоматически объявлять универсальным стандартом для всех конструкционных сплавов. Для послойного профиля иногда применяют электрополировку с повторными измерениями, учитывая перераспределение напряжений при удалении слоёв.
Ограничения метода сверления
Метод ASTM E837-25 использует отверстие и тензорезисторную розетку. Он является локально разрушающим или минимально инвазивным, поэтому применение на готовой ответственной детали требует согласования. Необходимы сведения о толщине, модуле упругости и коэффициенте Пуассона, геометрии отверстия, ориентации розетки, режиме сверления и диапазоне напряжений. Для сильных градиентов применяется инкрементальное сверление с калиброванной процедурой обработки результатов. Пластическая деформация возле отверстия искажает результат.
Как выбрать метод для конкретной детали
Для контролируемой поверхности подшипникового кольца после шлифования часто целесообразна XRD, если нужен именно поверхностный уровень и методика подходит материалу. Для массивной плиты со сварными швами может быть полезен hole-drilling, когда требуется локальный профиль на определённую глубину и допустимо малое отверстие. Для тонкой закалённой дорожки с крутым градиентом могут потребоваться обе методики и дополнительное моделирование. Способ выбирают по техническому вопросу, а не по доступности прибора.
Как интерпретировать величину и знак
Растягивающие остаточные напряжения могут способствовать раскрытию трещин, сжимающие — тормозить их зарождение в некоторых режимах нагружения. Но знак сам по себе не определяет ресурс: важны направление главных напряжений, глубина распределения, рабочий цикл, дефекты и микроструктура. Отчёт должен включать координаты, ориентацию осей, единицы МПа, повторяемость, диапазон глубин и неопределённость. Нельзя сравнивать одно поверхностное значение XRD со средним значением hole-drilling по более глубокому интервалу без приведения к общему объекту измерения.
Диагностическая таблица
| Критерий | XRD | Сверление отверстия |
|---|---|---|
| Измеряемый эффект | Изменение дифракционных расстояний | Упругая разгрузка |
| Глубина | Близко к поверхности, возможна послойность | Послойно в пределах метода |
| Повреждение | Без существенного удаления при однократном измерении | Локальное отверстие |
| Чувствительность | Фаза, текстура, зерно | Геометрия, пластичность, сверление |
| Типичный документ | ASTM E2860 для подшипниковых сталей | ASTM E837-25 |
Практический порядок принятия решения
Сначала зафиксируйте в техническом задании материал, геометрию, исходную структуру и функциональный критерий. Затем определите, какая операция действительно формирует контролируемую характеристику, и укажите метод измерения. Проведите квалификационную обработку на представительных деталях, оцените разброс результатов и согласуйте допустимые пределы по рабочему чертежу. Если отсутствует хотя бы один из этих исходных параметров, числовой режим не следует объявлять установленным.
Результаты оформляйте как технологическую цепочку: исходное состояние → воздействие → структура → свойства → измерение → решение о годности. При несоответствии сначала установите причину, а затем корректируйте только необходимые параметры. Повторную термообработку назначают с учётом возможного изменения зерна, карбидов и накопленных напряжений.
Типовые ошибки интерпретации
- Считать условную схему источником численной зависимости, хотя она иллюстрирует только механизм.
- Подменять требование к готовой детали результатом на удобном промежуточном образце.
- Переносить технологический режим с другой марки или размера без оценки прокаливаемости и теплового цикла.
- Опираться только на среднее значение, не проверяя критические участки и разброс.
Производственный пример
Предположим, после дробеструйной обработки кольца XRD показывает сжимающие напряжения на поверхности, а измерение методом сверления выявляет заметно меньший средний эффект по более глубокому слою. Такое отличие не обязательно означает ошибку прибора: методы исследуют разные объёмы материала. Сравнение проводят при согласованных глубинах и ориентациях главных напряжений, с учётом состояния поверхности, текстуры и погрешностей. Если результаты используются для прогнозирования усталости, требуется распределение напряжений, а не только одно максимальное число.
Оба метода требуют квалифицированного персонала, прослеживаемого протокола и доказанной применимости к конкретному материалу.
Вывод
Рентгенодифракционный метод (XRD) применяют для оценки остаточных напряжений в поверхностном слое кристаллических материалов; метод сверления отверстия с тензорезисторной розеткой определяет перераспределение деформаций при локальном удалении материала и позволяет оценивать напряжения по глубине в пределах валидированной методики. Для производственного решения требуются утверждённый маршрут, доказанная представительность контроля и подтверждение свойств после завершающей операции.