
Краткий ответ. После индукционной закалки ТВЧ отпуск обычно назначают для уменьшения остаточных напряжений, повышения вязкости, стабилизации структуры и получения требуемого комплекса свойств. Самоотпуск использует тепло, оставшееся в более горячих слоях детали после управляемого прерывания охлаждения; в некоторых процессах он позволяет частично или полностью реализовать нужный отпускной эффект. Но это не автоматическая замена нормированному печному или индукционному отпуску: режим самоотпуска необходимо подтвердить фактической температурной историей, твёрдостью, структурой, отсутствием трещин и стабильностью результатов.
Что изменяется после поверхностной закалки
При ТВЧ электрическое поле индуктора вызывает интенсивное тепловыделение в нагреваемой зоне, после чего применяют ускоренное охлаждение. При правильно подобранных параметрах у поверхности образуется мартенсит, а сердцевина может сохранить исходную более вязкую структуру. Это сочетание востребовано у шеек шпинделей, валов, зубчатых колёс и ходовых винтов. Однако образование мартенсита сопровождается объёмными изменениями и остаточными напряжениями. Повышение твёрдости само по себе не гарантирует, что деталь безопасна для эксплуатации под циклическими нагрузками.
Отпуск — термический цикл ниже температуры начала аустенитизации, который изменяет закалённое структурное состояние. В зависимости от стали и режима он уменьшает внутренние напряжения, повышает пластичность и вязкость, а также меняет твёрдость. Существуют стали, склонные к вторичному твердению, поэтому утверждение «отпуск всегда только уменьшает HRC» неверно. Термины и принципиальные эффекты согласованы с ISO 4885:2026 [1].
Профильная глава ASM Handbook «Tempering of Induction Hardened Steels» специально рассматривает различие печного и индукционного отпуска, время-температурные условия и особенности отклика упрочнённых сталей [2]. Именно это отличает профессиональную разработку процесса от механической записи «после ТВЧ — 200 °С, 2 ч» для любого изделия.
Три технологических варианта
| Вариант | Как создаётся отпускной нагрев | Преимущества | Ключевое ограничение |
|---|---|---|---|
| Печной отпуск | Вся деталь прогревается по заданному циклу | Относительно равномерный прогрев, управляемая выдержка | Дополнительное оборудование, перемещение и время |
| Индукционный отпуск | Заданная зона повторно нагревается индуктором | Локальность, интеграция в поток, короткий цикл | Необходимость точного контроля температуры и распределения нагрева |
| Самоотпуск | Теплота глубинных слоёв передаётся охлаждённой поверхности | Уменьшение отдельных операций при успешной квалификации | Сильная зависимость от размеров, начальной температуры, прекращения охлаждения |
Механизм самоотпуска
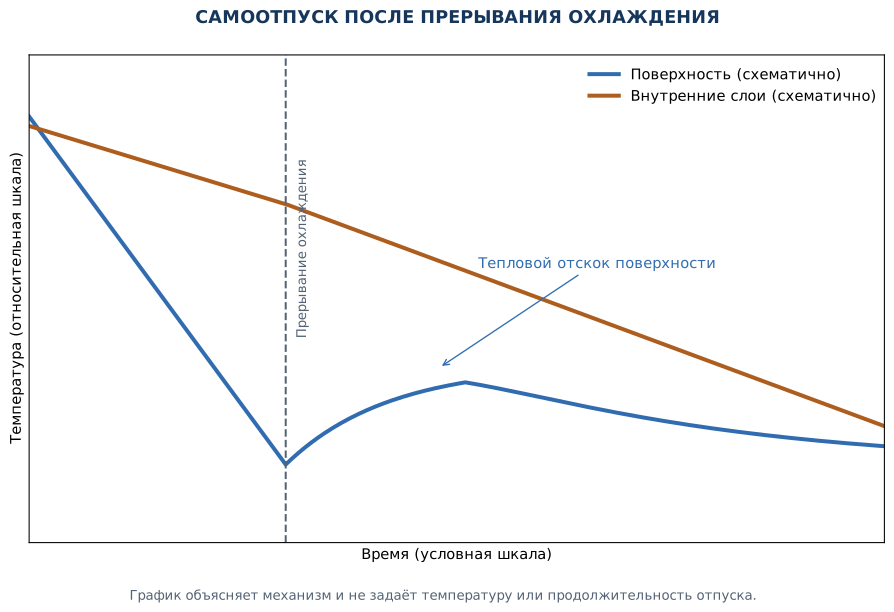
Пока поверхность охлаждается струёй или погружением, сердцевина часто имеет более высокую температуру. Если охлаждение прервать в правильно выбранный момент, температура уже охлаждённой поверхности может временно повыситься вследствие теплопроводности от более горячих внутренних участков. Этот эффект иногда называют «температурным отскоком» или reheating by internal heat. В области, где уже образовался мартенсит, такое повторное повышение температуры может вызвать его частичный отпуск.
Ключевая особенность заключается в том, что не само наличие теплового отскока, а величина и продолжительность температурного воздействия определяют результат. Для тонкой детали запас теплоты сердцевины может оказаться недостаточным. Для массивной детали неоднородность температур и высокие напряжения могут потребовать другого охлаждения. Кроме того, преждевременное прекращение охлаждения способно привести к неполному формированию требуемой мартенситной структуры или её неравномерности.
Согласно ISO 4885:2026 термин self-tempering / auto-tempering связан с отпуском мартенсита во время закалки или последующего охлаждения [1]. В технологических инструкциях следует отдельно фиксировать способ достижения эффекта: регулируемое отключение спрейера, использование остаточной теплоты и контроль максимальной температуры поверхности.
Почему нельзя выбирать режим по одной максимальной температуре
Отпускное изменение зависит от сочетания температуры и времени. Короткий локальный температурный пик и длительная выдержка при меньшей температуре могут давать разные результаты. Сложные материалы и режимы описывают с помощью эмпирических параметров отпускной эквивалентности, но их коэффициенты применимы только для определённых сталей и диапазонов. Не следует брать произвольную «эквивалентность» из справочника и использовать её для автоматической замены полноценного отпуска.
Для инженерного контроля температурной истории удобно хранить измерения в виде временного ряда:
Tпов(t) — температура контрольной поверхности, °С;
Tсер(t) — температура характерной внутренней точки, °С;
t      — время, с.
В реальном производстве внутреннюю температуру часто невозможно измерить на каждой детали. Тогда используют квалификационные эксперименты, образцы-свидетели, контактную или бесконтактную термометрию по назначению и моделирование, проверенное измерениями. При пирометрии учитывают эмиссионную способность поверхности, отражения, угол наблюдения и влажность/наличие жидкости после спрейерного охлаждения.
Когда самоотпуск потенциально целесообразен
Стабильная серийная геометрия. Обработка повторяющихся шеек с одинаковым сечением и контролируемой предысторией проще квалифицируется, чем партия разнородных деталей. Малые отклонения длины зоны нагрева, положения индуктора или состояния поверхности могут изменить тепловую историю.
Достаточный тепловой резерв. Должно быть подтверждено, что в сердцевине после прекращения охлаждения остаётся достаточно теплоты для требуемой отпускной реакции, не вызывающей при этом разрушительных температурных градиентов.
Повторяемое спрейерное охлаждение. Важны расход, давление, геометрия форсунок, длительность подачи, температура жидкости и быстродействие оборудования. Технология нагрева и охлаждения индукционно упрочняемых труб и влияние параметров распыления рассматриваются в современном исследовании ASM 2025 года [3].
Нормируемые свойства и подтверждённый контроль. Для отпускной операции должны быть известны требуемая твёрдость, допустимый разброс, глубина слоя, геометрические характеристики, ограничения по трещинам и, при необходимости, механические свойства.
Когда предпочтительнее полноценный отпуск
Если требуется малый разброс свойств во всём массивном сечении, остаточная теплота недостаточна или слишком нестабильна. В таких случаях предусмотренный печной отпуск может оказаться технологически более надёжным.
Если у детали значительная разница толщин стенок, сложные радиусы и участки, нагреваемые с разной скоростью, самоотпуск труднее сделать однородным. Для детали с высокими требованиями к усталостной прочности нельзя заменять обязательный отпуск только ради уменьшения времени цикла без сравнительных испытаний.
Если обработка проводится на нескольких сталях с различной отпускной стойкостью, один и тот же момент прекращения охлаждения может давать разные значения твёрдости и вязкости. Технология должна быть привязана к конкретной марке и контролируемой структуре.
Как квалифицировать самоотпуск на производстве
- Установить целевые свойства. На основании чертежа фиксируют твёрдость, глубину, состояние поверхности, геометрию и необходимость дополнительных механических характеристик.
- Согласовать исходный материал. Проверяют марку, плавку, предварительную термообработку и исходную микроструктуру.
- Снять температурные данные. На опытной детали зарегистрировать цикл нагрева, охлаждения и теплового отскока. Одного номера программы недостаточно.
- Провести сравнительный цикл. Сопоставить базовый вариант «закалка + отпуск» с опытным «закалка + самоотпуск» при корректной одинаковой приёмке.
- Измерить твёрдость в нескольких точках. По ISO 6508-1:2023 и/или ISO 6507-1:2023 там, где применимо [4, 5].
- Проверить слой и трещины. Эффективную глубину определяют по ISO 18203:2026; для дефектов используют подходящий метод и его правила браковки [6].
- Проверить повторяемость. Оценить распределение показателей по нескольким партиям, с фиксацией параметров установки и состояния охлаждающей жидкости.
- Оформить подтверждённый режим. В технологической инструкции установить окно параметров и действия при их выходе из установленных границ.
Почему низкий отпуск после ТВЧ часто сохраняют
Даже когда конструкция позволяет получить устойчивую закалочную структуру, низкотемпературный отпуск может быть необходим для уменьшения остаточных напряжений и стабилизации свойств. Нельзя обещать «полное снятие напряжений»: упрочнённый слой может сохранять полезные остаточные напряжения сжатия, а их распределение зависит от полного технологического цикла. Контроль должен оценивать не отсутствие напряжений вообще, а соответствие требуемому состоянию изделия.
Для отдельных процессов возможно сочетание самоотпуска с последующим регламентированным отпуском. Оно имеет смысл, например, если короткий отскок температуры уменьшает ранние риски закалочного растрескивания, но не обеспечивает нужную стабильность в длительной эксплуатации.
Частые вопросы
В какой момент отключать спрейер? Универсального времени в секундах нет. Его определяют экспериментально по температурной истории, геометрии детали и итоговым свойствам.
Самоотпуск всегда дешевле? Нет. Сокращение печного цикла нужно сравнивать с затратами на квалификацию, измерения, настройку и возможный брак.
Можно ли гарантировать снижение деформации? Нет. Температурный отскок и дополнительная пластическая деформация могут влиять на поводку неоднозначно; проверяют фактическую геометрию.
После самоотпуска нужно измерять HRC? Да, если твёрдость нормирована; при этом одной твёрдости обычно недостаточно для полноценной приёмки ответственной детали.
Вывод
Самоотпуск — возможная технологическая альтернатива отдельной операции отпуска, но не простой способ «пропустить печь». Его выбирают только после сравнения температурных циклов, подтверждения требуемых свойств и устойчивости процесса. Для большинства проектируемых режимов исходной точкой остаётся требование чертежа, а не желание сократить длительность операции.
Связанные материалы FitsCalc
Источники
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary. https://www.iso.org/standard/87711.html
- Rudnev V., Fett G. A., Semiatin S. L. Tempering of Induction Hardened Steels, ASM Handbook, Vol. 4C, 2014, p. 130–159. https://doi.org/10.31399/asm.hb.v04c.a0005873
- Achieving Uniform Tempering Temperature using Simultaneous Induction Heating and Water Spray for Steel Tubes. ASM Heat Treat 2025 Proceedings. https://doi.org/10.31399/asm.cp.ht2025p0058
- ISO 6508-1:2023. Metallic materials — Rockwell hardness test — Part 1. https://www.iso.org/standard/84343.html
- ISO 6507-1:2023. Metallic materials — Vickers hardness test — Part 1. https://www.iso.org/standard/83898.html
- ISO 18203:2026. Steel — Determination of the thickness of surface-hardened layers. https://www.iso.org/standard/89021.html