
Краткий ответ. Отжиг для снятия напряжений уменьшает и перераспределяет остаточные напряжения в заготовках после сварки, литья, пластической деформации и обработки резанием. Однако он не обязан заметно уменьшать твёрдость или менять фазовый состав. Режим выбирают по материалу, исходной термической истории, цели стабилизации размеров, температурным ограничениям и требованиям к конечной прочности. Результат подтверждают геометрией, процессными данными и — когда требуется — измерением остаточных напряжений. [1–4]
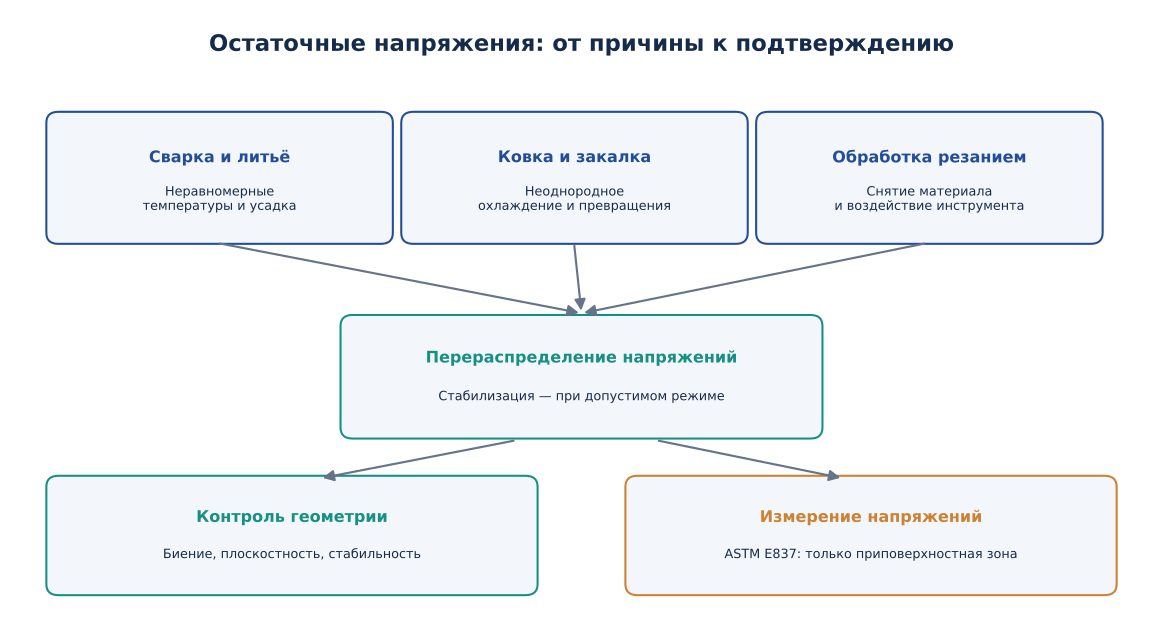
Почему после изготовления остаются напряжения
Металл может находиться в статическом равновесии при отсутствии внешней нагрузки и одновременно сохранять неоднородное поле напряжений. В одной части сечения преобладает растяжение, в другой — сжатие; их интегральное действие уравновешивается. Это состояние возникает при неравномерной усадке отливки, сварочном термоцикле, пластической деформации, правке, интенсивном точении и шлифовании, фазовых превращениях при закалке.
Например, после снятия слоя металла с одной стороны тонкой планки равновесие напряжений может нарушиться — оставшийся металл деформируется, хотя дополнительная сила не прикладывалась. Такая деформация не всегда свидетельствует о чрезмерном режущем усилии. Аналогично длинный вал может изменять биение после чернового прохода из-за совместного действия унаследованных и вновь наведённых напряжений.
Остаточное напряжение не является автоматически дефектом: сжимающие напряжения на поверхности после дробеструйной обработки могут повышать сопротивление усталости. Задача технолога — контролировать нежелательные напряжения, а не добиваться нуля любой ценой.
Отжиг, нормализация и отпуск — разные операции
Отжиг для снятия напряжений должен выполняться в условиях, не создающих нежелательных структурных изменений. Для конструкционной стали обычно рассматривают подогрев до температуры ниже начала аустенитизации; точное значение зависит от марки и прежнего отпуска. Нормализация предполагает фазовую перекристаллизацию и охлаждение на воздухе, поэтому меняет структуру значительно глубже. Отпуск после закалки предназначен не только для релаксации напряжений, но и для управляемого изменения мартенсита.
| Цель | Операция-кандидат | Главная проверка |
|---|---|---|
| Снизить напряжения после сварки | PWHT / снятие напряжений по квалифицированной процедуре | Температурный цикл, свойства шва и ЗТВ |
| Стабилизировать геометрию литой или обработанной заготовки | Снятие напряжений, в отдельных случаях иная стабилизация | Прогиб и изменение базовых размеров |
| Исправить крупное зерно после ковки | Нормализация или другой режим перекристаллизации | Зерно и микроструктура |
| Получить прочность после закалки | Отпуск согласно требованиям к материалу | Твёрдость, прочность, ударная вязкость |
Нельзя автоматически применять «низкий отжиг» к закалённой детали, если температура отжига может превысить температуру последнего отпуска: это изменит механические свойства. [1,2]
От каких параметров зависит эффективность
Выделяют четыре группы параметров: температура, выдержка, равномерность нагрева и контролируемое охлаждение. Повышение температуры ускоряет релаксацию за счёт процессов ползучести и восстановления, но одновременно увеличивает вероятность снижения прочности, укрупнения выделений либо иных структурных изменений. Для некоторых сплавов нагрев в нежелательном интервале может привести к охрупчиванию.
Работа TWI по послесварочному снятию напряжений подчёркивает, что температура выдержки часто сильнее влияет на остаточное напряжение, чем небольшое изменение длительности. Однако данные для определённых сварных соединений и технологических кодексов нельзя переносить как универсальный процент снижения напряжений на любой материал. [3]
Если крупную деталь нагревают слишком быстро, её поверхность может значительно опередить сердцевину по температуре. При последующем резком охлаждении создаётся новое поле напряжений. Следовательно, запись «выдержка 2 часа» без температуры сердцевины и порядка охлаждения недостаточна для инженерной оценки.
Как формируется маршрут стабилизации
Этап 1 — исходное состояние. Установить марку стали, состояние поставки, маршрут литья/ковки/сварки/закалки, наличие предшествующего отпуска, требуемые свойства и допуски.
Этап 2 — цель. Различить необходимость снизить риск трещин, уменьшить коробление при мехобработке или стабилизировать размеры в эксплуатации. Одно и то же название операции может скрывать разные требования к результату.
Этап 3 — выбор режимного коридора. Согласовать допустимую температуру с термической историей стали и документом на изделие. Выдержку рассчитывать по прогреву контролируемого сечения, а не только по общей длине детали.
Этап 4 — оснащение. Проверить возможность поддерживать температурную однородность, размещение термопар, схему подвески и расположения опор. Собственный вес при высокой температуре может вызвать прогиб слабожёсткой детали.
Этап 5 — контроль до и после. Зафиксировать те же базы, те же измерительные средства и условия охлаждения до комнатной температуры. Сравнивать стабильность необходимо на сопоставимых измерительных этапах.
Как оценить результат, если нет прибора для измерения напряжений
Для серийной детали часто применяют косвенную проверку: биение до и после стабилизации, изменение формы при последовательном снятии припуска, воспроизводимость размера от партии к партии. Но одинаковая геометрия не доказывает, что в металле отсутствует поле напряжений. Это следует указать в отчёте честно.
Прямое измерение проводят специализированными методами. ASTM E837-25e1 определяет процедуру измерения приповерхностных остаточных напряжений методом сверления отверстия с тензорезисторами. Метод частично разрушает поверхность и не предназначен для восстановления напряжений на любой глубине массивного сечения. [4] Выбор рентгеновского, дифракционного, контурного и других методов зависит от материала, глубины контроля, доступности поверхности и требуемой точности.
Условный пример: точная плита после чернового фрезерования
Пусть требуется изготовить плиту из стали с нормируемой плоскостностью. Заготовка поступила после сварки и механической подготовки. После пробного фрезерования одной стороны наблюдают прогиб. Нельзя прямо утверждать, что причина — только остаточные напряжения после сварки: возможны недостаточная жёсткость закрепления, температурный дрейф, локальные изменения структуры после сварки и наведённые напряжения от инструмента.
Корректный план испытания включает измерение исходной плоскостности, фиксированную схему базирования, чередование обработки сторон и сравнение нескольких заготовок с одинаковой историей. При подтверждённой роли напряжений назначается квалифицированная стабилизация. Затем повторяется одинаковый цикл пробной обработки. Если отклонение уменьшилось, это подтверждает полезность технологического мероприятия в данных условиях, но не количественную величину релаксации напряжений без соответствующего метода измерения.
Что обязательно фиксировать в протоколе
| Группа данных | Минимальный набор |
|---|---|
| Материал | Марка, плавка, исходное состояние и твёрдость |
| Геометрия | Критические размеры, эффективное сечение, схема подвески |
| Термоцикл | Температура, время достижения температуры детали, выдержка, охлаждение |
| Контроль | Приборы, точки измерения, геометрия до и после обработки |
| Вывод | Выполнение допусков и необходимость дополнительного контроля |
Наиболее распространённые ошибки
- Назначают отжиг после окончательного отпуска без оценки возможного разупрочнения.
- Указывают только температуру печи вместо подтверждённой температуры детали.
- Отсутствует план установки опор — прогиб возникает в самой печи.
- Отождествляют отсутствие деформации с отсутствием остаточных напряжений.
- Сравнивают измерения при разной температуре детали или при разном базировании.
- Заменяют анализ материала общим правилом «столько-то часов на миллиметр».
Вывод
Отжиг для снятия напряжений эффективен только как часть технологического маршрута. Правильный режим определяется материалом и нужными свойствами, а надёжность решения — температурным протоколом, контролем геометрии и подходящим методом проверки остаточного напряжённого состояния.
Связанные материалы FitsCalc
- Разработка технологического процесса детали.
- Дефекты закалки: трещины и коробление.
- Отжиг стали: виды и режимы.