
Не всякий дефект после печи связан с недостаточной твёрдостью или неверным охлаждением. Перегрев изменяет размер и состояние зерна; пережог сопровождается необратимым повреждением структуры вблизи границ зерен; обезуглероживание обедняет углеродом поверхностный слой. Эти состояния различаются механизмом, методами диагностики и возможностью корректирующей обработки. Наиболее опасная технологическая ошибка — принять пережог за обычное укрупнение зерна и попытаться «исправить» металл повторной нормализацией.
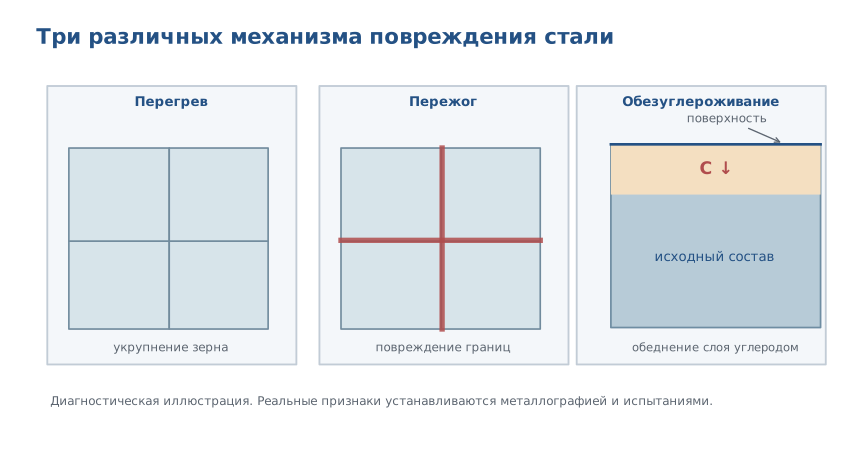
Краткое сравнение
| Признак | Перегрев | Пережог | Обезуглероживание |
|---|---|---|---|
| Основное изменение | Чрезмерный рост зерна и/или неблагоприятные структурные превращения | Местное плавление и/или окисление по границам зерен | Уменьшение содержания углерода в поверхностном слое |
| Преимущественная зона | Объём нагретой части изделия | Местные области, нередко границы зерен | Поверхность и приповерхностная зона |
| Главное последствие | Ухудшение вязкости, неоднородность структуры | Потеря межзеренной связности, вероятность хрупкого разрушения | Снижение твёрдости, прочности и износостойкости поверхности |
| Возможна ли коррекция? | Иногда да: фазовая перекристаллизация, правильная горячая деформация, если металл сохраняет сплошность | В общем случае нет: повреждение считается необратимым | Возможно удалить повреждённый слой при наличии припуска; восстановление углерода требует отдельной технологии и проверки |
| Чем подтверждать | Металлография, оценка зерна, анализ цикла | Металлография, признаки межзеренного разрушения/окисления | Профиль микротвёрдости, металлография и/или анализ углерода |
Терминологические определения соответствуют актуальной редакции ISO 4885:2026. Стандарт специально различает overheating и burning, причём для burning отмечено необратимое повреждение структуры и свойств [1].
Что такое перегрев стали
При аустенитизации зерно растёт вследствие миграции границ. Размер зерна зависит от температуры, длительности выдержки, химического состава, предшествующей микроструктуры и присутствия частиц, сдерживающих движение границ. Если нагрев чрезмерен для выбранной стали, возникают крупнозернистость и снижение сопротивления хрупкому разрушению. Недопустимая структура возможна даже при отсутствии следов плавления, окалины и видимых трещин.
Проверка не сводится к утверждению «температура оказалась выше нормы на 30 °С». Существенна комбинация температуры и времени, а также тепловая история изделия. Большая садка может прогреваться неодинаково; некорректное расположение термопары или несоответствие регистратора фактической температуре деталей создают риск незамеченного отклонения режима.
Пример проявления. После нагрева под закалку одна часть партии показывает нормальную твёрдость, но ударная вязкость оказывается ниже требуемой. Одно измерение HRC не исключает перегрев: необходимо исследовать зерно и возможные микроструктурные причины снижения вязкости. Оценку среднего размера зерна проводят по специализированной методике, например ASTM E112-25e1 [2].
Когда перегрев можно исправить
В сталях, где доступна подходящая фазовая перекристаллизация, корректирующая термообработка иногда позволяет измельчить зерно и улучшить свойства. Возможность зависит от состава и состояния металла. В некоторых случаях требуется дополнительная горячая деформация или переработка заготовки. При этом повторная закалка «на всякий случай» не является доказательством, что последствия перегрева исчезли: результат нужно подтвердить структурным и механическим контролем. Механизм управления зерном изложен в материалах ASM International по структурной металлургии сталей [3].
Что такое пережог и почему его нельзя приравнивать к перегреву
Пережог возникает при нагреве стали до области опасного локального подплавления и/или интенсивного окисления границ зерен. Это уже не просто нежелательный размер зерна, а повреждение межзеренных контактов. В предельном случае пластичность резко ухудшается, а последующая ковка или деформация приводит к раскрытию трещин. ISO 4885:2026 характеризует burning как необратимое повреждение микроструктуры и свойств [1].
Попытка исправить пережог нормализацией или повторной закалкой принципиально ошибочна: рост нового зерна не удаляет оксиды и не восстанавливает разрушенные межзеренные контакты. Если дефект подтверждён, решение о переработке, удалении повреждённой зоны либо браковке принимают по правилам конкретного изделия. Для ответственных деталей недопустимо объявлять металл годным только по восстановленной поверхностной твёрдости.
Диагностические признаки
Признаки возможного пережога включают хрупкое разрушение и неблагоприятную морфологию границ зерен на микрошлифах. Но характер излома и внешний цвет поверхности по отдельности не являются достаточным диагнозом. Нужны данные о пиковых температурах, металлография и сопоставление с поведением материала при обработке.
Что такое обезуглероживание поверхностного слоя
Обезуглероживание — уменьшение концентрации углерода у поверхности при нагреве в среде, способствующей соответствующим химическим реакциям. Слой может быть частично или практически полностью обезуглерожен, а переход в исходную структуру часто постепенный. С точки зрения эксплуатации опасны снижение сопротивления износу и усталости, уменьшение достигаемой после закалки поверхностной твёрдости и появление неоднородности по глубине.
Принципиальное отличие от перегрева: исходный химический состав стали в сердцевине может остаться прежним, а в поверхностном слое — измениться. Даже качественная последующая закалка не обязательно даст требуемую твёрдость, потому что поверхностному мартенситу может не хватать углерода.
ASTM E1077-14(2021) предусматривает методы определения глубины обезуглероживания, включая микроскопическое исследование, измерение микротвёрдости и химико-аналитические подходы [4]. Полученные значения необходимо сопровождать определением принятого критерия глубины: «видимая граница структуры» и «глубина по снижению микротвёрдости» могут не совпадать.
Пример: почему твёрдость после закалки ниже заданной
Предположим, на шейке вала после закалки измерена твёрдость ниже технического требования. Возможны разные причины: недогрев, недостаточная скорость охлаждения, избыточный отпуск, обезуглероженный слой или ошибка самого измерения. Чтобы не направлять всю партию на повторную закалку без основания, технолог выполняет диагностику по последовательности:
- Проверяет маркировку партии, спецификацию и калибровку прибора твёрдости.
- Сопоставляет термограмму нагрева, выдержку, способ загрузки и фактическую закалочную среду.
- Исследует твёрдость на нескольких участках и, при разрешённом контроле, профиль микротвёрдости от поверхности в глубину.
- Если глубинная твёрдость соответствует ожиданиям, а поверхность мягче, отдельно проверяет обезуглероживание и состояние поверхностного слоя.
- Только после подтверждения причины назначает корректирующий процесс либо браковку.
Нельзя устанавливать один и тот же допустимый припуск на удаление слоя для всех изделий: критичны размерный допуск, глубина упрочнения и функциональная поверхность.
Профилактика: что контролировать в печи и после неё
Температура детали. Уставка печи и реальная температура нагреваемого металла различаются. Для ответственных циклов необходимы зарегистрированная термограмма, корректная оценка времени прогрева и контроль равномерности температуры в рабочем объёме.
Атмосфера. При нагреве в воздушной или плохо контролируемой газовой среде повышается риск окисления и обезуглероживания. Защитные атмосферы и вакуумные процессы уменьшают этот риск, но их применение должно соответствовать марке стали и режиму.
Геометрия и садка. Различные толщины деталей, плотная укладка, контакты с оснасткой и экранирование излучения создают различия фактического нагрева. Контроль температуры только по датчику печи не всегда достаточен.
Структура и испытания. Твёрдость, размер зерна, глубина обезуглероживания и состояние границ зерен являются разными показателями. Ни один из них не заменяет весь комплекс приёмки.
Что можно исправлять, а что — нет
| Ситуация | Корректирующее действие | Обязательная проверка |
|---|---|---|
| Крупное зерно без признаков пережога | Рассмотреть обоснованную перекристаллизационную обработку | Размер зерна, твёрдость, при необходимости вязкость |
| Подтверждённое межзеренное повреждение при пережоге | Браковка либо специально обоснованная переработка допустимой части материала | Оценка сплошности и применимые критерии приёмки |
| Незначительное обезуглероживание при достаточном припуске | Снятие повреждённого слоя | Остаточный размер, состояние нового поверхностного слоя |
| Обезуглероживание рабочей поверхности без припуска | Отдельное технологическое решение с подтверждением пригодности, либо брак | Концентрация углерода, профиль твёрдости, геометрия и механические свойства |
Частые вопросы
Можно ли считать обезуглероживание разновидностью пережога? Нет. При обезуглероживании меняется содержание углерода у поверхности; при пережоге повреждаются межзеренные контакты при чрезмерном нагреве.
Можно ли по цвету окалины определить перегрев? Нельзя надёжно определить ни пиковую температуру металла, ни характер внутренней структуры только по окалине.
Нормальная HRC после термообработки исключает пережог? Нет. Поверхностная твёрдость не подтверждает сохранность границ зерен.
Всегда ли укрупнённое зерно означает неисправимый брак? Нет. Перегрев иногда исправим; пережог существенно отличается необратимостью повреждений.
Вывод
Перегрев, пережог и обезуглероживание требуют разных корректирующих действий. Надёжный анализ начинается с разделения механизмов: структура зерна, межзеренная сплошность и углеродный профиль поверхности. Для исключения повторного брака важны контроль реального термоцикла, защитной среды и последующая проверка того свойства, которое фактически нарушено.
Источники
- ISO. ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary. https://www.iso.org/standard/87711.html
- ASTM International. ASTM E112-25e1. Standard Test Methods for Determining Average Grain Size. https://store.astm.org/standards/e112
- Verhoeven J. D. Control of Grain Size by Heat Treatment and Forging. In: Steel Metallurgy for the Non-Metallurgist. ASM International, 2007. DOI: https://doi.org/10.31399/asm.tb.smnm.t52140071
- ASTM International. ASTM E1077-14(2021). Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. https://store.astm.org/e1077-14r21.html
- ASM International. Steel Heat Treating Technologies, Vol. 4B, 2014; sections on heat-treating problems and decarburization. https://www.asminternational.org/results/-/journal_content/56/19549253/PUBLICATION/