
Краткий ответ
Для быстрого индукционного нагрева поверхность удобно измерять пирометром, а внутреннюю температуру опытной детали — термопарами. Ни один прибор не следует считать автоматически точным: пирометр зависит от излучательной способности поверхности и отражений, термопара — от контакта, инерции и способа установки.
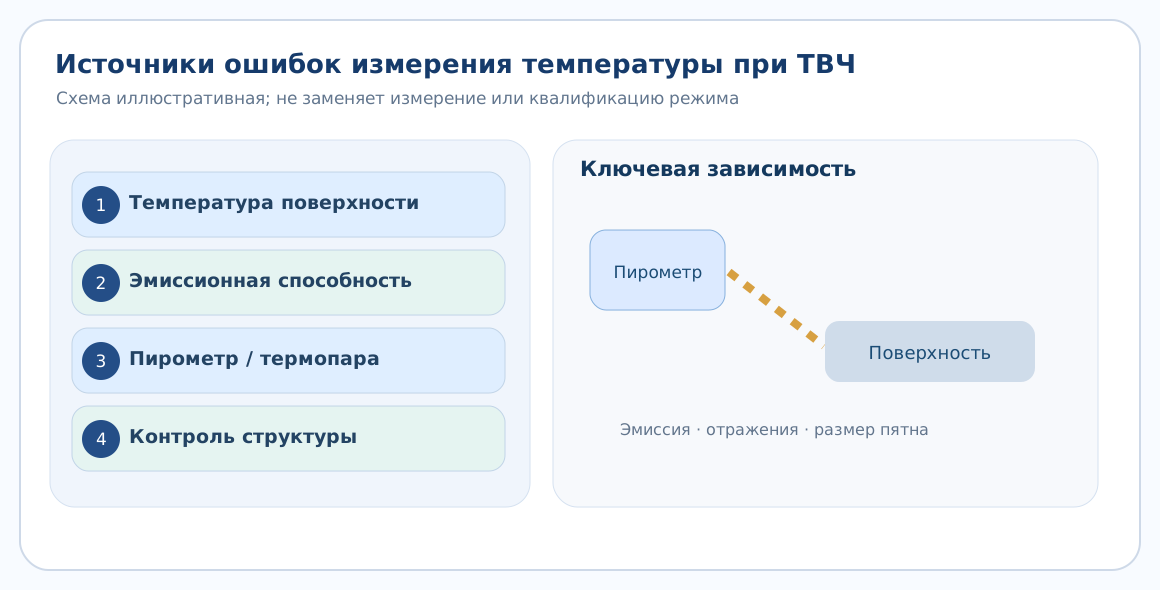
Почему показания инфракрасного пирометра могут расходиться
Пирометр регистрирует спектральное тепловое излучение и преобразует его в температуру по установленным оптическим параметрам. На сигнал влияют излучательная способность, шероховатость, оксидная плёнка, угол наблюдения и отражённое излучение от индуктора и нагретых стенок. На одной детали поверхность при нагреве может менять цвет и состояние; использование неизменного коэффициента эмиссии приводит к систематической ошибке. Поэтому уставка пирометра без описания точки измерения, длины волны, размера пятна и калибровки не доказывает действительную температуру аустенитизации.
При малых отверстиях и быстрых перемещениях важна геометрия поля зрения. Если пятно измерения выходит за пределы нагреваемого участка, прибор усреднит сигнал с фоном; результат может оказаться ниже фактического значения поверхности.
Когда использовать контактный датчик
Термопара на опытном образце может показать температурную историю материала вблизи поверхности или внутри сечения. Но контактная установка изменяет локальный теплообмен; на высоких частотах электромагнитное поле и способ крепления также способны искажать измерение. Датчик с большой тепловой инерцией не успеет воспроизводить резкие изменения температуры при скоростном нагреве. Квалификацию режима проводят с подбором типа датчика, места и способа крепления и последующей проверкой результата по структуре. Самым надёжным является согласованное применение разных методов измерения с оценённой неопределённостью.
Требования к системам измерений в регулируемых производствах могут определяться SAE AMS2750H, но конкретный проект должен указывать применимость этого документа.
Как строят программу измерений
На технологической карте задают координаты контроля, частоту регистрации, минимальный размер объекта относительно измерительного пятна и условия чистоты окна оптики. При необходимости проводят сравнение пирометрических показаний с опорным образцом на реальном цикле. Отдельно фиксируют алгоритм компенсации излучательной способности, возможное отражение от индуктора, калибровочный интервал и порядок замены прибора. Показания в градусах не должны быть единственным приёмочным критерием: после закалки проверяют требуемую глубину, твёрдость и отсутствие дефектов.
Дополнительная проверка процесса
Сопоставление датчиков проводят при скорости нагрева и движении детали, соответствующих реальной операции. Медленное испытание на неподвижном образце не подтверждает измерения при сканирующей закалке, где зона нагрева перемещается вдоль вала. Запаздывание сигнала сдвигает положение измеренного максимума относительно индуктора. В архиве полезно сохранять температуру, координату детали, мощность и скорость перемещения с единым временем. При расхождении исследуют синхронизацию каналов до коррекции уставки нагрева. Металлография и профиль твёрдости показывают итог цикла, но не заменяют проверку пирометрического канала и его оптической настройки.
Диагностическая таблица
| Объект | Метод | Ограничение |
|---|---|---|
| Пирометр | Быстрое бесконтактное наблюдение | Эмиссия, отражения, размер пятна |
| Термопара | Контактная температура опытного образца | Инерция и влияние крепления |
| Тепловизор | Распределение температуры | Нужны коррекция и верификация |
| Микротвёрдость | Итог воздействия | Не измеряет температуру напрямую |
Практический пример
Пирометр показывает условные 920 °C на чистой шлифованной детали, а после образования оксидной плёнки — 980 °C при практически неизменном электрическом режиме. Нельзя из этого автоматически делать вывод о перегреве. Проверяют изменение эмиссии, размеры пятна и отражения, затем сравнивают с опорным циклом и структурой после закалки. Числа служат только иллюстрацией диагностической ситуации.
Алгоритм проверки в производстве
- Определите функциональное требование, марку материала, размер опасного сечения и исходное состояние.
- Опишите контролируемые параметры процесса и средства регистрации, включая измерительную неопределённость.
- Проведите квалификационную обработку на представительной загрузке, сохраняя фактические временные и температурные записи.
- Сопоставьте структуру, твёрдость, геометрию и другие заданные свойства с чертежом и нормативной документацией.
- Утвердите режим, контрольную карту и действия при отклонениях; сохраняйте прослеживаемость партии.
Типовые ошибки и ограничения
Универсальные режимы по одной марке или только по одному размеру не назначают: необходимо учитывать геометрию, прокаливаемость, тепловой цикл и состояние поставки. Численные примеры выше иллюстративные и не заменяют производственных испытаний.
При несоответствии нужно различать ошибку измерений, отклонение исходного материала и изменение технологического процесса. Повторный нагрев или более интенсивное охлаждение не назначают без оценки рисков деформации, трещин и изменения микроструктуры.
Вопросы технолога
Можно ли снять температуру пирометром через дым/пар?
Только с учётом поглощения среды и чистоты оптики; при сильной помехе необходим другой метод.
Как часто калибровать прибор?
Периодичность задают системой качества и применимыми техническими требованиями.
Вывод
Для быстрого индукционного нагрева поверхность удобно измерять пирометром, а внутреннюю температуру опытной детали — термопарами. Ни один прибор не следует считать автоматически точным: пирометр зависит от излучательной способности поверхности и отражений, термопара — от контакта, инерции и способа установки. Окончательное решение принимают на основании квалификационного режима и подтверждённого контроля готовой детали.