
Краткий ответ
Пламенная закалка позволяет локально аустенитизировать поверхностный слой крупной стальной детали, после чего быстрое охлаждение формирует мартенсит без полной закалки сердцевины. Качество зависит от равномерности потока тепла, скорости перемещения горелки, толщины сечения, расположения кромок и режима охлаждения. Для приёмки требуется карта твёрдости и подтверждение глубины слоя; один внешний цвет нагретой поверхности не является достаточным критерием.
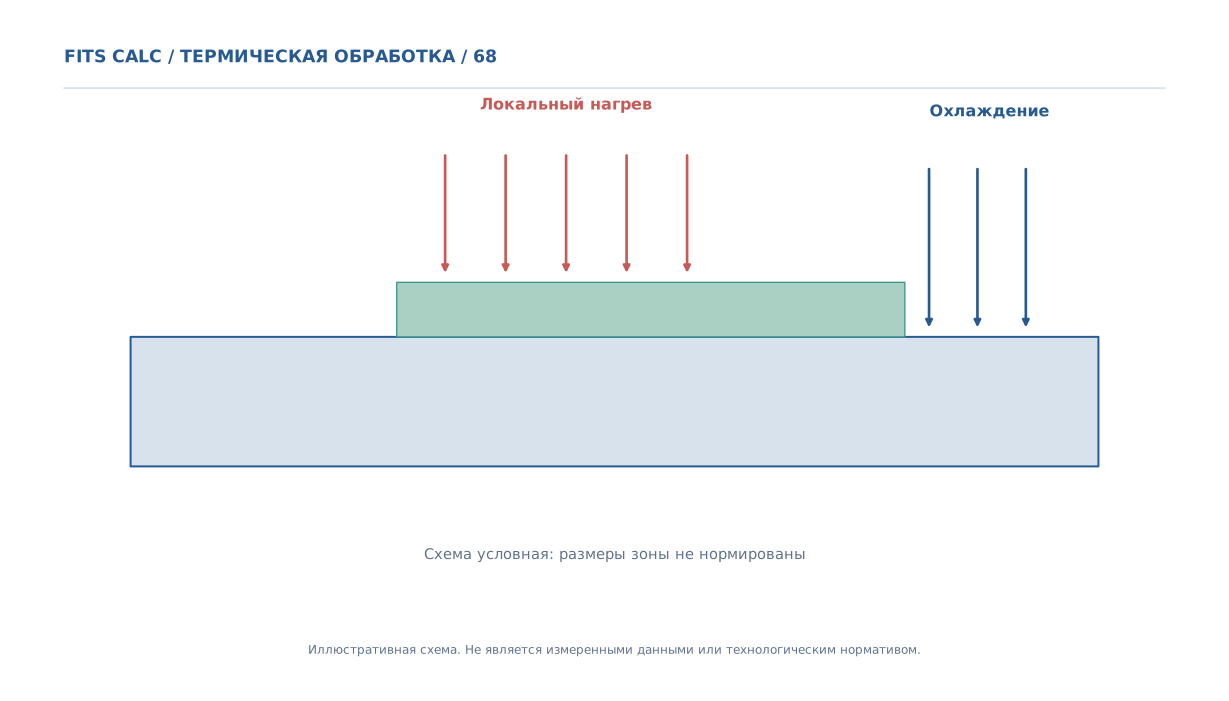
Что происходит при пламенном нагреве
Высокотемпературное пламя подводит теплоту к ограниченной области поверхности. При правильном режиме металл достигает температуры аустенитизации на заданную глубину, но сердцевина остаётся менее нагретой. После быстрого охлаждения упрочняется только участок, который прошёл необходимую температурную траекторию. Если перемещать горелку слишком быстро, возможен неполный прогрев; слишком медленно — перегрев, рост зерна и чрезмерная зона теплового влияния. По этой причине кинематика перемещения и тепловой поток должны быть определены совместно.
Почему кромки уязвимы
Торцы, углы и тонкие переходы имеют другое соотношение площади теплоотдачи и массы. При одинаковом времени воздействия они способны нагреваться сильнее плоского участка, что повышает риск перегрева или появления трещин при охлаждении. Необходимо адаптировать движение источника тепла к геометрии, предусмотреть развороты вне ответственной зоны или согласовать участок перекрытия проходов. Нельзя ориентироваться только на траекторию центра горелки: тепловое пятно имеет конечную ширину.
Схема охлаждения и её ограничения
Вода, душевое устройство или иной охладитель обеспечивают быстрое превращение аустенита при достаточной прокаливаемости материала. Однако чрезмерная интенсивность повышает термические напряжения, особенно если поверхность имеет пазы, отверстия или старые дефекты. Важны расстояние до форсунок, распределение струй, задержка между нагревом и охлаждением. Для ответственного изделия выбранную схему проверяют на контрольной детали с записью температуры и результатами по глубине слоя.
Проверка полученной зоны
Карта твёрдости должна учитывать начало и конец прохода, развороты, края дорожки и её среднюю часть. Глубину подтверждают методом, соответствующим ISO 18203:2026, когда этот документ применим к характеристике на чертеже. Участки с чрезмерной твёрдостью могут оказаться хрупкими; низкая твёрдость у края иногда отражает неполное прогревание. Отдельно проверяют деформацию и трещины, при необходимости назначают отпуск после закалки.
Когда пламенная закалка нецелесообразна
Для сложных серийных деталей с жёстким профилем слоя ТВЧ или лазерный нагрев могут дать более точное регулирование. Пламенная технология привлекательна для большой открытой поверхности, но сравнение следует проводить по себестоимости с учётом оснастки, повторяемости, объёма контрольных операций и вероятности повторной обработки. При малом запасе на шлифование даже небольшое отклонение глубины может сделать деталь непригодной.
Диагностическая таблица
| Регулируемый фактор | Дефект при отклонении | Как подтвердить |
|---|---|---|
| Скорость горелки | Недогрев или перегрев | Карта температур/твёрдости |
| Ширина факела | Неоднородная дорожка | Поперечный профиль |
| Положение на кромке | Рост зерна, трещины | Шлиф и НК |
| Задержка охлаждения | Недостаточная твёрдость | Испытание квалификационной детали |
Практический порядок принятия решения
Сначала зафиксируйте в техническом задании материал, геометрию, исходную структуру и функциональный критерий. Затем определите, какая операция действительно формирует контролируемую характеристику, и укажите метод измерения. Проведите квалификационную обработку на представительных деталях, оцените разброс результатов и согласуйте допустимые пределы по рабочему чертежу. Если отсутствует хотя бы один из этих исходных параметров, числовой режим не следует объявлять установленным.
Результаты оформляйте как технологическую цепочку: исходное состояние → воздействие → структура → свойства → измерение → решение о годности. При несоответствии сначала установите причину, а затем корректируйте только необходимые параметры. Повторную термообработку назначают с учётом возможного изменения зерна, карбидов и накопленных напряжений.
Типовые ошибки интерпретации
- Считать условную схему источником численной зависимости, хотя она иллюстрирует только механизм.
- Подменять требование к готовой детали результатом на удобном промежуточном образце.
- Переносить технологический режим с другой марки или размера без оценки прокаливаемости и теплового цикла.
- Опираться только на среднее значение, не проверяя критические участки и разброс.
Производственный пример
Для крупного стального вала поверхность упрочняют несколькими проходами горелки. По средней части каждого прохода значения HRC удовлетворительны, но рядом с разворотами обнаружены участки с изменённой структурой. При расследовании оценивают скорость движения при развороте, перекрытие тепловых пятен, задержку начала охлаждения и разность толщины сечения. На следующей опытной детали контролируют продольную карту твёрдости и поперечные шлифы в опасных местах. Необходимо также проверить отсутствие трещин и корректность выбранного отпуска.
Нельзя считать участок между соседними проходами автоматически закалённым только потому, что две дорожки рядом имеют нужную твёрдость.
Вывод
Пламенная закалка позволяет локально аустенитизировать поверхностный слой крупной стальной детали, после чего быстрое охлаждение формирует мартенсит без полной закалки сердцевины. Для производственного решения требуются утверждённый маршрут, доказанная представительность контроля и подтверждение свойств после завершающей операции.