
Краткий ответ. Полосчатость — направленная неоднородность микроструктуры, часто связанная с химической сегрегацией и последующей пластической деформацией. Она может вызывать анизотропию твёрдости, вязкости и деформационного поведения. Степень полосчатости нельзя корректно определять только визуальным эпитетом «сильная» без согласованной методики подготовки шлифа, изображения и оценки.
Почему полосы появляются после прокатки
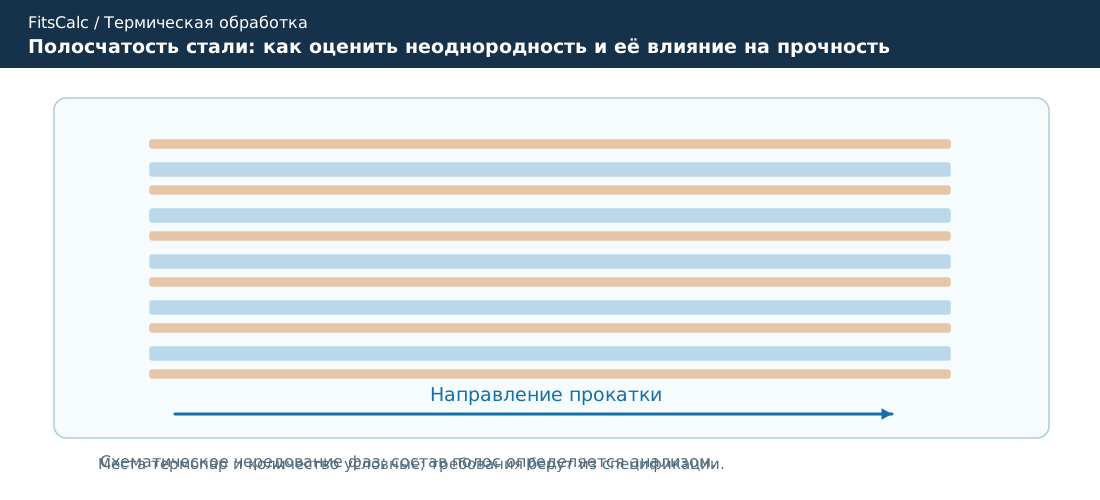
При кристаллизации металла отдельные элементы распределяются не идеально равномерно. Горячая прокатка вытягивает области с отличающейся концентрацией углерода и легирующих компонентов. При охлаждении и термообработке такая химическая неоднородность способна проявляться в форме чередующихся полос феррита и перлита либо иных фаз. Наличие контрастных областей само по себе не устанавливает их химический состав: он подтверждается соответствующими методами анализа.
Как правильно подготовить шлиф
Для наблюдения ориентированных структур особенно важна плоскость шлифа вдоль направления деформации. Шлиф, приготовленный поперёк, может показать совершенно другую картину. Фиксируют маркировку заготовки и направление прокатки, выполняют шлифование и полирование без повреждения поверхности, используют утверждённый реактив и набор увеличений. Сравнивать изображения с разными масштабами без пересчёта нельзя.
ASTM E1268-19 предусматривает качественную и количественную оценку полосчатости и ориентированных структур, включая стереологические подходы и в определённых случаях измерения микротвёрдости. Но стандарт методики не устанавливает универсальную границу годности для любой стали.
Какие показатели использовать
| Метод оценки | Что характеризует | Ограничение |
|---|---|---|
| Морфологическое сравнение | Выраженность и непрерывность полос | Требуется единая подготовка и масштаб |
| Стереологическая оценка | Количественную ориентированность структуры | Привязана к плоскости продольного шлифа |
| Микротвёрдость по полосам | Локальные различия свойств | Не заменяет химический анализ |
| Испытания вдоль и поперёк прокатки | Анизотропию свойств изделия | Требуют достаточного числа образцов |
Как полосчатость влияет на термообработку
При нагреве выше критических температур может проходить фазовая перекристаллизация, но распределение замещающих легирующих элементов выравнивается намного медленнее, чем устраняется видимая морфология отдельных фаз. Поэтому обычная нормализация не всегда убирает первопричину полосчатости. На ряде сталей неоднородность после закалки проявляется различиями количества мартенсита, бейнита и остаточного аустенита по полосам.
Не следует обещать полное исправление полосчатости повторным отпуском. Для устранения сильной дендритной ликвации может потребоваться гомогенизация на более ранней стадии производства, с учётом допустимого роста зерна и возможности последующей деформации.
Производственный пример
Из одной партии проката изготавливают валы. На продольных шлифах выявлены ориентированные контрастные зоны, а ударная вязкость образцов вдоль и поперёк прокатки различается. Инженерный вывод не сводится к фразе «сталь бракованная». Требуется сопоставить показатели с конкретным стандартом изделия и фактическим направлением наиболее опасных напряжений. При недостаточной вязкости в критическом направлении меняют материал, исходную технологию или конструкцию.
Типичные ошибки
- Оценка полосчатости по поперечному шлифу без указания ориентации.
- Перенос фотографий на другое увеличение без нормирования масштаба.
- Определение химического состава полос только по цвету травления.
- Подмена методики оценки автоматической приемкой.
- Назначение нормализации как гарантированного устранения ликвации.
Частые вопросы
Устраняет ли нормализация полосчатость?
Она может изменить фазовую морфологию и зерно, но химическая сегрегация отдельных элементов способна сохраниться. Поэтому после нормализации следует повторять измерение и проверять свойства, а не ограничиваться визуально более ровной картиной.
По какому направлению исследовать прокат?
Если задача состоит в оценке ориентации полос, обычно необходим продольный шлиф, связанный с направлением деформации. При анализе механической анизотропии дополнительно испытывают образцы с разной ориентацией относительно прокатки. Точки отбора указывают в протоколе.
Последствия для моделирования механических свойств
При расчёте вала или поковки конечными элементами материал часто принимают изотропным. Если реальная микроструктура выраженно ориентирована, это предположение необходимо обосновать: свойства вдоль и поперёк направления прокатки могут различаться. Для оценки усталостной прочности и трещиностойкости допускаемые характеристики лучше брать из испытаний заготовок, обработанных по соответствующему маршруту. Данные из справочника на другой способ производства не обязаны воспроизводить поведение конкретной партии.
Особого внимания требуют зоны с изменением направления потока металла: кованые уступы, колена, переходы в штампованной детали. Здесь ориентация неоднородности может не совпадать с главной геометрической осью. При выборе места вырезки образца учитывают не только обозначение продольного направления, но и местную историю деформации.
Когда результат считается убедительным
Серия шлифов из нескольких зон сечения позволяет отличить локальную полосу от систематической полосчатости. Хорошо оформленный протокол содержит ориентацию образца, увеличение, способ выявления структуры, выбранный метод количественной оценки и число исследованных полей. Для принятия инженерного решения к этому добавляют результаты испытаний свойств, чувствительных к направлению структуры.
Итоговое правило: уменьшение видимой полосчатости не равно автоматическому улучшению всех механических свойств. Отчёт должен отдельно показывать структурный результат и измеренные эксплуатационно значимые характеристики.
Вывод
Полосчатость характеризует структурную направленность и может быть связана с механической анизотропией. Для обоснованного решения нужны правильная плоскость исследования, количественная оценка и требования конкретной детали.