
Краткий ответ
Для полого вала нельзя автоматически использовать наружный диаметр как диаметр сплошного прутка либо считать толщину стенки единственной мерой прокаливаемости. Требуется учесть доступ охлаждающей среды к внутренней поверхности, расположение отверстий, ступеней, пазов и фактическую толщину переходных зон.
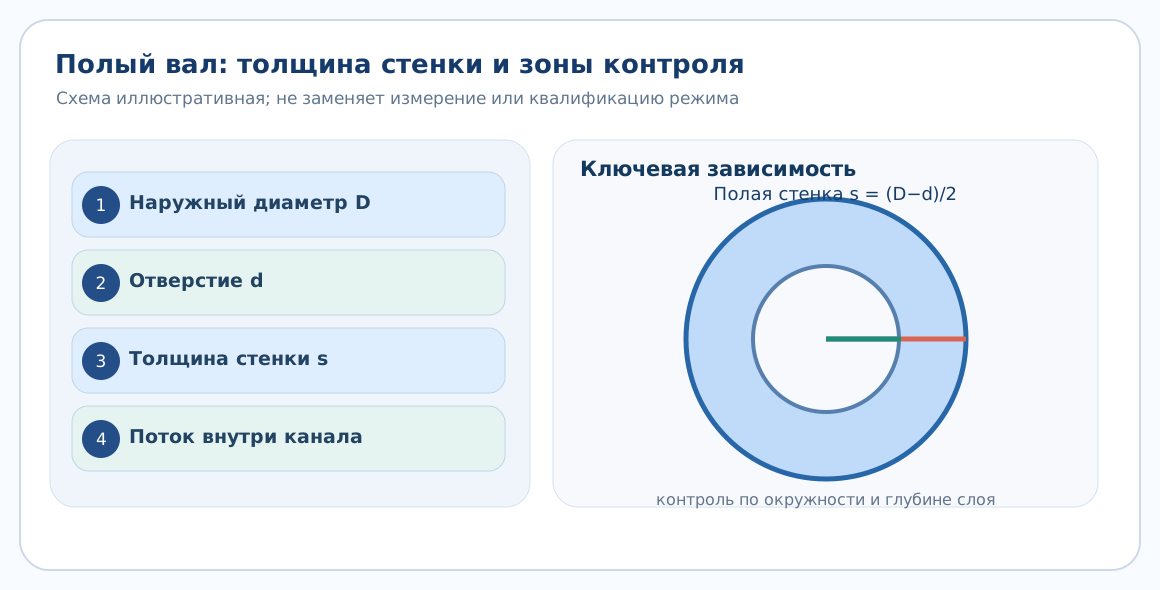
Геометрия определяет две разные задачи
Первая задача — тепловая: какое расстояние должна пройти теплота от наиболее удалённой точки до охлаждаемой поверхности. Вторая — металлургическая: обеспечит ли полученная траектория охлаждения необходимую структуру в контрольном сечении. Для идеализированной трубы с наружным диаметром D и внутренним d толщина стенки s = (D−d)/2. Если охлаждение эффективно с обеих сторон, максимальное расстояние от срединной линии стенки до поверхности равно s/2. Но внутренний канал может быть заполнен паром или недоступен для циркуляции: тогда внутреннюю сторону нельзя считать таким же охладителем, как внешнюю.
Отверстия и шпоночные канавки создают концентрацию напряжений, а ступенчатые переходы ведут к локальным тепловым узлам. Для полого шлицевого вала опасный участок может находиться не там, где максимальный D.
Пример проверки исходных размеров
Пусть вал имеет наружный диаметр D = 60 мм и сквозное отверстие d = 30 мм. Геометрическая толщина стенки равна (60−30)/2 = 15 мм. Это полезное исходное значение, но не доказательство, что изделие прокалится как пруток диаметром 15 мм. Если внутренняя полость при погружении не промывается, центр стенки может охлаждаться значительно медленнее, чем предполагает симметричная схема. При выборе среды сравнивают CCT-диаграмму конкретной марки и расчётные либо измеренные траектории температуры.
Для квалификации рекомендуется замерить твёрдость от наружной и внутренней поверхностей на радиальном сечении образца-свидетеля, а также оценить овальность и геометрию после отпуска.
Условия технологического решения
На карте устанавливают ориентацию погружения, скорость и направление потока через канал, допустимый захват паровой фазы, условия расположения рядом других валов и порядок удаления среды после обработки. Если отверстие глухое, нужно рассматривать тепловое и гидродинамическое поведение закрытого объёма и связанные с ним риски безопасности. При больших перепадах толщины возможна пооперационная обработка или местная закалка, но выбор подтверждают на реальной геометрии. В конечном протоколе указывают не только максимальную поверхностную HRC, но и минимальную требуемую твёрдость в функционально ответственном объёме.
Дополнительная проверка процесса
Для контрольного испытания строят радиальный профиль твёрдости через стенку наиболее толстого участка и дополнительный профиль у опасного перехода. Отдельно исследуют внутреннюю поверхность, если через неё предполагается охлаждение или она является посадочной. Измерение только на внешнем торце может показать годный результат при недокале внутренней зоны. В протоколе указывают положение микрошлифа, расстояние от поверхности, нагрузку микротвердомера и метод подготовки сечения. Если после закалки предусмотрено шлифование, остаточную глубину упрочнения проверяют с учётом радиального съёма. Геометрическая толщина стенки остаётся исходным параметром, но не самостоятельным допуском годности.
Диагностическая таблица
| Объект | Метод | Ограничение |
|---|---|---|
| D и d | Чертёж и измерение отверстия | Определяют стенку s |
| Стороны охлаждения | Наружная/внутренняя | Не принимать одинаковыми без проверки |
| Опасный переход | Канавки, глухие зоны | Контроль твёрдости по сечению |
| Овальность | До и после отпуска | Возможная деформация кольцевого сечения |
Практический пример
При измерениях наружная поверхность вала показывает требуемую твёрдость, а середина стенки — меньшую. Ускорять охлаждение всей детали без анализа преждевременно: сначала оценивают поток внутри отверстия и долю исходной ферритно-перлитной структуры в наиболее толстой зоне. Если охлаждающая среда не достигает внутренней поверхности, требуется изменить схему циркуляции или технологию.
Алгоритм проверки в производстве
- Определите функциональное требование, марку материала, размер опасного сечения и исходное состояние.
- Опишите контролируемые параметры процесса и средства регистрации, включая измерительную неопределённость.
- Проведите квалификационную обработку на представительной загрузке, сохраняя фактические временные и температурные записи.
- Сопоставьте структуру, твёрдость, геометрию и другие заданные свойства с чертежом и нормативной документацией.
- Утвердите режим, контрольную карту и действия при отклонениях; сохраняйте прослеживаемость партии.
Типовые ошибки и ограничения
Универсальные режимы по одной марке или только по одному размеру не назначают: необходимо учитывать геометрию, прокаливаемость, тепловой цикл и состояние поставки. Численные примеры выше иллюстративные и не заменяют производственных испытаний.
При несоответствии нужно различать ошибку измерений, отклонение исходного материала и изменение технологического процесса. Повторный нагрев или более интенсивное охлаждение не назначают без оценки рисков деформации, трещин и изменения микроструктуры.
Вопросы технолога
Толщина стенки — критический диаметр?
Нет, критический диаметр прокаливаемости имеет конкретную методику определения для определённой среды и критерия структуры.
Можно ли охладить канал иным способом?
Да, но только при обосновании гидродинамики, безопасности и допустимых напряжений.
Вывод
Для полого вала нельзя автоматически использовать наружный диаметр как диаметр сплошного прутка либо считать толщину стенки единственной мерой прокаливаемости. Требуется учесть доступ охлаждающей среды к внутренней поверхности, расположение отверстий, ступеней, пазов и фактическую толщину переходных зон. Окончательное решение принимают на основании квалификационного режима и подтверждённого контроля готовой детали.