
Краткий ответ
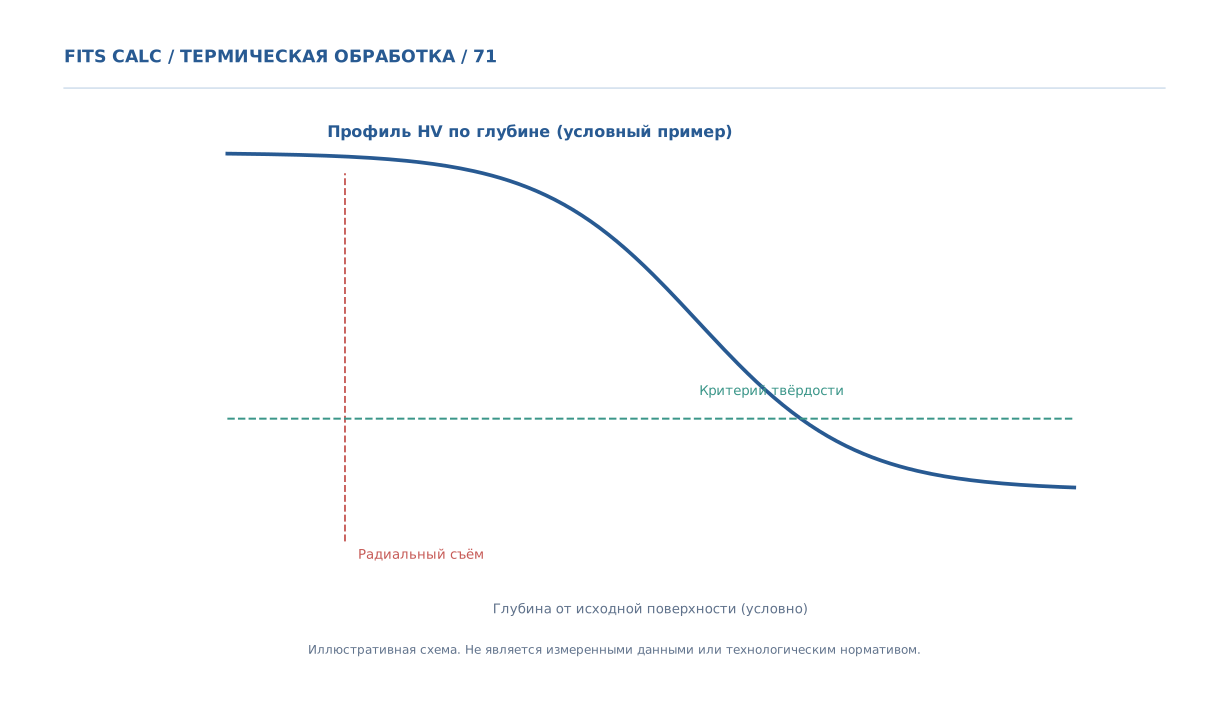
Припуск после ТВЧ назначают так, чтобы после шлифования оставалась требуемая глубина закалённого слоя, соответствовала твёрдость рабочей поверхности и сохранялась геометрия. В первом приближении остаточная глубина равна исходной минус радиальный съём: h_после = h_до − a_r. Однако необходимая глубина определяется по заданному критерию твёрдости и проверяется после финишной операции; она может отличаться по разным участкам детали.
Почему нельзя ориентироваться только на диаметр
При шлифовании уменьшается не только наружный размер: смещается поверхность, от которой отсчитывают глубину упрочнённой зоны. Если конструктор требует определённую глубину упрочнения в готовой детали, технолог должен назначить слой перед шлифованием с запасом на радиальный съём и разброс процесса. Для вала диаметральный съём равен двойному радиальному: a_d = 2a_r. Ошибка в этих величинах приводит к двукратному просчёту, особенно если в маршрутной карте используется припуск на диаметр, а металлографический отчёт измеряет расстояние от поверхности.
Численный пример для шлифованной шейки
Пусть на пробном образце глубина по согласованному порогу твёрдости составила 1,20 мм, а предусматриваемый радиальный съём — 0,25 мм. При условии, что профиль упрочнения сохраняет форму, геометрическая оценка равна 0,95 мм. Это не доказательство соответствия: фактический профиль может отличаться, а при шлифовании возможны прижоги, изменения остаточных напряжений и увеличение шероховатости. Поэтому если чертёж задаёт минимальную глубину 1,00 мм, одного такого расчёта уже недостаточно для приёмки.
Почему глубина бывает разной
При ТВЧ распределение нагрева зависит от геометрии индуктора, зазора, частоты, скорости перемещения и охлаждения. У плечиков, пазов, торцов и резких переходов возможно локальное отличие глубины и твёрдости. Расчёт для гладкой цилиндрической поверхности не определяет упрочнение во впадине канавки или на торце. Программа контроля должна указывать критичные сечения, а технологический запас — учитывать реальный диапазон колебаний по партии.
Как измерять после шлифования
Используют профиль твёрдости поперечного сечения или другую допустимую методику с учётом ISO 18203. Точки ставят относительно фактической шлифованной поверхности. При построении профиля необходимо учитывать шаг измерений, нагрузку HV, влияние соседних отпечатков и неоднородность структуры. Если чертёж задаёт эффективную глубину, нельзя заменить её общей металлографической толщиной зоны, заметной после травления. Параллельно контролируют шероховатость, биение и отсутствие термических повреждений шлифования.
Как закладывать технологический запас
Надёжный запас определяют по статистике реальных глубин после ТВЧ, измеренной величине радиального съёма и погрешности измерения. При малом количестве образцов не следует выдавать максимум найденной глубины за гарантируемую. Квалификационные детали должны охватывать начало и конец производственного цикла, изменения геометрии и возможную неоднородность охлаждения. Результат выражают через требования к окончательной детали, а не через удобные параметры промежуточного полуфабриката.
Диагностическая таблица
| Величина | Условное значение | Примечание |
|---|---|---|
| Глубина до шлифования | 1,20 мм | По принятому порогу HV |
| Радиальный съём | 0,25 мм | Не диаметральный |
| Расчётная глубина после | 0,95 мм | Только геометрическая модель |
| Требование на чертеже | ≥ 1,00 мм | Условие примера |
| Вывод | Запаса нет | Требуется коррекция процесса |
Практический порядок принятия решения
Сначала зафиксируйте в техническом задании материал, геометрию, исходную структуру и функциональный критерий. Затем определите, какая операция действительно формирует контролируемую характеристику, и укажите метод измерения. Проведите квалификационную обработку на представительных деталях, оцените разброс результатов и согласуйте допустимые пределы по рабочему чертежу. Если отсутствует хотя бы один из этих исходных параметров, числовой режим не следует объявлять установленным.
Результаты оформляйте как технологическую цепочку: исходное состояние → воздействие → структура → свойства → измерение → решение о годности. При несоответствии сначала установите причину, а затем корректируйте только необходимые параметры. Повторную термообработку назначают с учётом возможного изменения зерна, карбидов и накопленных напряжений.
Типовые ошибки интерпретации
- Считать условную схему источником численной зависимости, хотя она иллюстрирует только механизм.
- Подменять требование к готовой детали результатом на удобном промежуточном образце.
- Переносить технологический режим с другой марки или размера без оценки прокаливаемости и теплового цикла.
- Опираться только на среднее значение, не проверяя критические участки и разброс.
Производственный пример
Для условной шейки до шлифования измерена эффективная глубина 1,20 мм. На карте припусков задан диаметральный съём 0,50 мм. Следовательно, радиальный съём равен 0,25 мм, и простая геометрическая оценка остатка составляет 0,95 мм. Если готовая поверхность должна иметь слой не менее 1,00 мм, план нельзя признать обеспечивающим требование. Технолог увеличивает воспроизводимую исходную глубину или уменьшает припуск, затем подтверждает профиль твёрдости после окончательной обработки.
В этом примере 0,95 мм — расчётное следствие предположений, а не реально измеренная глубина после шлифования.
Вывод
Припуск после ТВЧ назначают так, чтобы после шлифования оставалась требуемая глубина закалённого слоя, соответствовала твёрдость рабочей поверхности и сохранялась геометрия. Для производственного решения требуются утверждённый маршрут, доказанная представительность контроля и подтверждение свойств после завершающей операции.