
Краткий ответ
Уставка контроллера показывает температуру в выбранной точке рабочего пространства печи, а не температуру центра каждой детали. Для массивной садки прогрев сердцевины отстаёт, поэтому начало технологической выдержки нельзя автоматически отсчитывать от достижения уставки датчиком печи. Нужна квалификация загрузки и измерение представительных наиболее медленно нагревающихся участков.
Откуда возникает температурное отставание
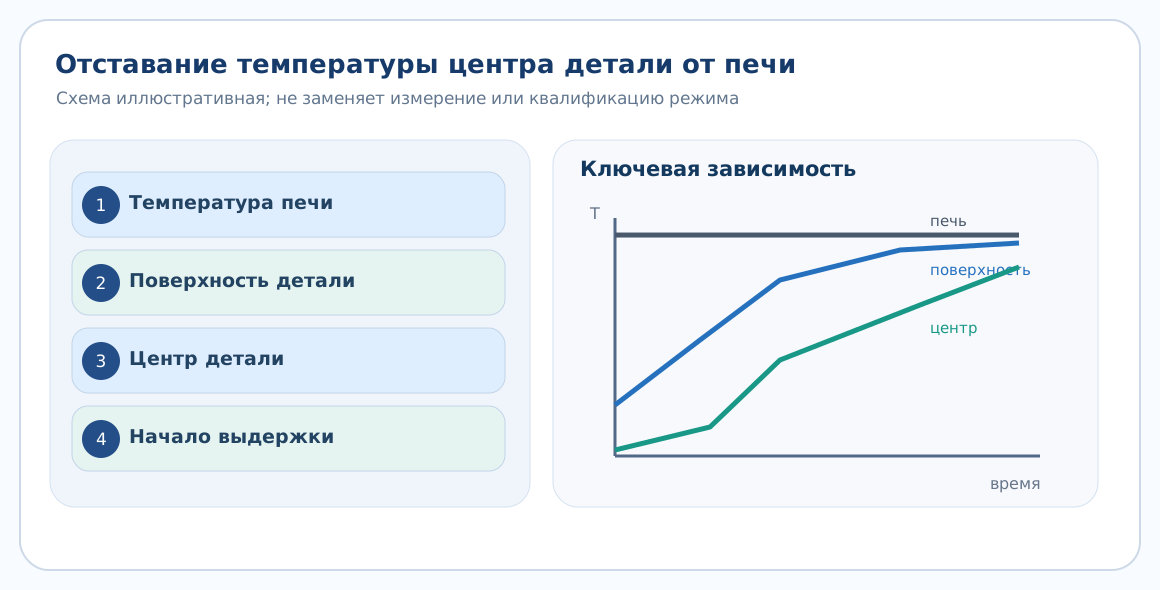
Теплота передаётся поверхности металла излучением и конвекцией, после чего распространяется внутрь теплопроводностью. При большой толщине путь теплопередачи растёт, а расположенные рядом детали затеняют друг друга. Даже если нагреватель и атмосфера достигли заданной температуры, центральная часть массивной поковки и детали внутри плотного пакета могут ещё находиться ниже требуемой температуры. Для оценки важны характерный размер L, теплопроводность λ, объёмная теплоёмкость ρc и условия теплоотдачи на поверхности. Параметры Фурье Fo = αt/L² и Био Bi = hL/λ помогают понять, когда существенны внутренние перепады температуры. Они не определяют сами по себе время аустенитизации конкретной стали.
Чем больше эффективная толщина или плотнее укладка, тем строже нужно проверять температурную неоднородность. Для прецизионных деталей это влияет не только на структуру, но и на коробление после охлаждения.
Как измерить температуру на представительной детали
Для квалификационных испытаний термопары устанавливают в контрольных точках образца или представительной детали: у поверхности и в центре наиболее массивной зоны. Размещение согласуют с конструктором и безопасностью: отверстия под датчик не должны превращать товарное изделие в брак. Учитывают погрешность датчиков, поправки измерительных каналов и задержку регистрации. SAE AMS2750H устанавливает требования к пирометрическим системам, включая проверки равномерности и точности измерения, но не заменяет описание конкретного технологического режима в рабочей карте.
Правильно оформленный график показывает минимум три кривые: уставку, фактическую температуру контрольной термопары печи и температуру центра контрольной детали. Момент начала выдержки фиксируют по утверждённому критерию, а не по внешнему виду показаний панели.
Как перейти от испытания к устойчивому процессу
Описывают диапазон масс, геометрию и тип садки, число рядов, расстояния между заготовками, способ подвеса и расход циркуляции. Затем проверяют самую неблагоприятную допустимую конфигурацию. При изменении номенклатуры, толщины, оснащения или ремонта вентиляции испытание может потребоваться повторить. В маршрутной карте отдельно задают нагрев, критерий начала выдержки и условия завершения. После закалки контролируют структуру в сердцевине или другой критичной зоне, чтобы подтвердить, что температурный цикл действительно обеспечил требуемое превращение.
Дополнительная проверка процесса
На производстве различают момент достижения уставки контроллером, момент выхода холодной точки рабочей зоны на допуск и момент нагрева контрольного сечения детали. Для каждой операции выбирают соответствующий критерий и записывают его в карту. При стабильной номенклатуре квалифицированное время прогрева может подтверждаться периодическими испытаниями вместо установки датчика в каждую товарную деталь. Тогда необходимо соблюдать предельную массу, геометрию, число рядов и положение поддона. Равномерность температуры пространства печи и время прогрева изделия являются самостоятельными проверками: даже равномерная атмосфера не устраняет внутренний градиент массивной заготовки. Отклонение укладки требует оценки повторяемости.
Диагностическая таблица
| Объект | Метод | Ограничение |
|---|---|---|
| Датчик печи | Рабочая температура зоны | Не равен температуре детали |
| Центр контрольной детали | Наиболее медленный прогрев | Квалификация садки |
| Допуск по равномерности | TUS/SAT и документация печи | Проверка системы измерений |
| Микроструктура и твёрдость | Результат операции | Финальное подтверждение |
Практический пример
Условно контроллер печи достигает 840 °C в 10:00, поверхность контрольного образца — в 10:06, центр — в 10:18. Если технологический режим определяет начало выдержки по достижению заданной температуры сердцевины, отсчёт от 10:00 дал бы недодержку. Конкретное число минут в этой иллюстрации не относится к определённой марке стали: цель — показать различие часов и критериев.
Алгоритм проверки в производстве
- Определите функциональное требование, марку материала, размер опасного сечения и исходное состояние.
- Опишите контролируемые параметры процесса и средства регистрации, включая измерительную неопределённость.
- Проведите квалификационную обработку на представительной загрузке, сохраняя фактические временные и температурные записи.
- Сопоставьте структуру, твёрдость, геометрию и другие заданные свойства с чертежом и нормативной документацией.
- Утвердите режим, контрольную карту и действия при отклонениях; сохраняйте прослеживаемость партии.
Типовые ошибки и ограничения
Универсальные режимы по одной марке или только по одному размеру не назначают: необходимо учитывать геометрию, прокаливаемость, тепловой цикл и состояние поставки. Численные примеры выше иллюстративные и не заменяют производственных испытаний.
При несоответствии нужно различать ошибку измерений, отклонение исходного материала и изменение технологического процесса. Повторный нагрев или более интенсивное охлаждение не назначают без оценки рисков деформации, трещин и изменения микроструктуры.
Вопросы технолога
Можно ли использовать минуты на миллиметр?
Только как подтверждённую эмпирическую оценку для заданного оборудования и загрузки.
Когда нужна новая квалификация?
При существенном изменении сечения, укладки, циркуляции или требований к свойствам.
Вывод
Уставка контроллера показывает температуру в выбранной точке рабочего пространства печи, а не температуру центра каждой детали. Для массивной садки прогрев сердцевины отстаёт, поэтому начало технологической выдержки нельзя автоматически отсчитывать от достижения уставки датчиком печи. Нужна квалификация загрузки и измерение представительных наиболее медленно нагревающихся участков. Окончательное решение принимают на основании квалификационного режима и подтверждённого контроля готовой детали.