
Коротко
Почему припуск снимается множеством последовательно увеличивающихся зубьев и как разделяются черновая, переходная и калибрующая части протяжки.
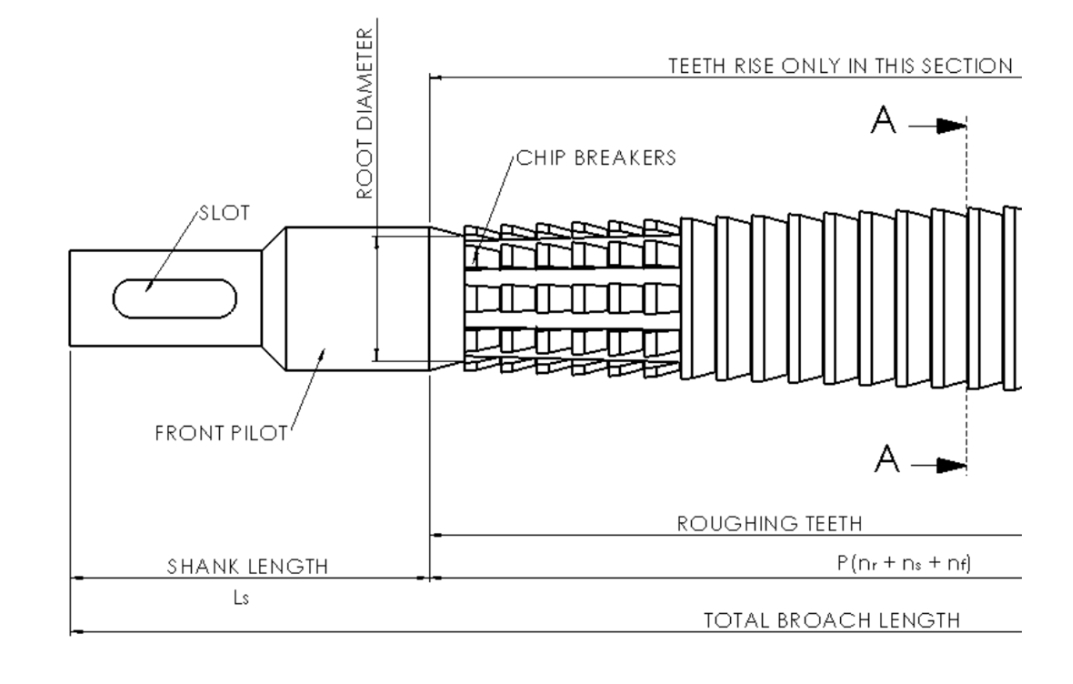
Принцип процесса
Каждый следующий режущий зуб протяжки выступает относительно предыдущего на небольшую величину. В результате общий припуск распределяется между большим числом зубьев, а профиль формируется за один рабочий ход.
Участки протяжки
Черновые зубья выполняют основной съём, переходные постепенно приближают профиль к окончательному, калибрующие стабилизируют размер и поверхность. Передняя направляющая ориентирует инструмент относительно отверстия.
Ограничения
Протяжка — специализированный дорогой инструмент, поэтому особенно эффективна в серийном и массовом производстве. Для внутренних профилей необходимо обеспечить проход инструмента и пространство для стружки.
Ключевые параметры
| Параметр | Инженерный смысл |
|---|---|
| Черновые зубья | основной съём |
| Переходные | уменьшение нагрузки и уточнение профиля |
| Калибрующие | стабилизация размера |
| Стружечные канавки | размещение и транспорт стружки |
Таблицу можно прокручивать по горизонтали →
Порядок практической проверки
- Зафиксировать материал и состояние заготовки.
- Определить тип операции и геометрию инструмента.
- Выбрать материал режущей части или характеристику абразива.
- Назначить исходный режим по стандарту или каталогу конкретного инструмента.
- Проверить мощность, жёсткость, вылет, охлаждение и безопасность.
- После пробной обработки оценить износ, стружку, размер и качество поверхности.
Нормативная и первичная база
Протяжка: распределение припуска между режущими зубьями
При протягивании группа режущих зубьев последовательно снимает слои по заданному подъёму на зуб. Для учебной модели с суммарным радиальным припуском 0,60 мм и постоянным подъёмом 0,03 мм на зуб требуется 0,60/0,03=20 шагов подъёма. Реальная протяжка дополнительно имеет калибрующие зубья, разгрузочные элементы, канавки для стружки и технологические переходы.
Исходные величины и результаты
| Параметр | Расчёт / значение |
|---|---|
| Радиальный припуск | 0,60 мм |
| Подъём на зуб | 0,03 мм |
| Число шагов подъёма | 20 |
| Калибрующие зубья | Отдельно, число не определено |
Таблицу можно прокручивать по горизонтали →
Границы расчёта
Значения условные; число зубьев, группы и материал инструмента определяют по конкретному профилю, длине протяжки, силе резания и оборудованию.
Подъём на зуб и длина протяжки
Распределение припуска по зубьям формирует длину режущей части протяжки и объём стружечных канавок. Для суммарного съёма 0,60 мм при постоянном подъёме 0,03 мм на режущий зуб требуется 20 приращений; однако фактическое число зубьев зависит от профиля, групповой схемы резания и требований к калибрующим зубьям.
Практический расчёт и интерпретация
При шаге зубьев 8 мм расстояние между первым и двадцатым приращениями составляет 19·8=152 мм. Это не полная длина инструмента: требуются хвостовик, заход, калибрующая и задняя части.
| Показатель | Значение |
|---|---|
| 20 режущих приращений | 19 интервалов |
| Шаг 8 мм | 152 мм |
Таблицу можно прокручивать по горизонтали →