
Краткий ответ
Программа PWHT должна доказать, что заданный температурно-временной цикл выдержан в наиболее критичных точках конструкции. Термопары размещают по согласованной схеме с учётом геометрии, толщины, зоны нагрева и тепловых стоков, регистрируют все каналы и калибровочные сведения. ISO 17663:2023 задаёт рамочные требования к качеству такой обработки, но не заменяет конкретную производственную процедуру и требования к сварному изделию.
Что должна подтверждать диаграмма
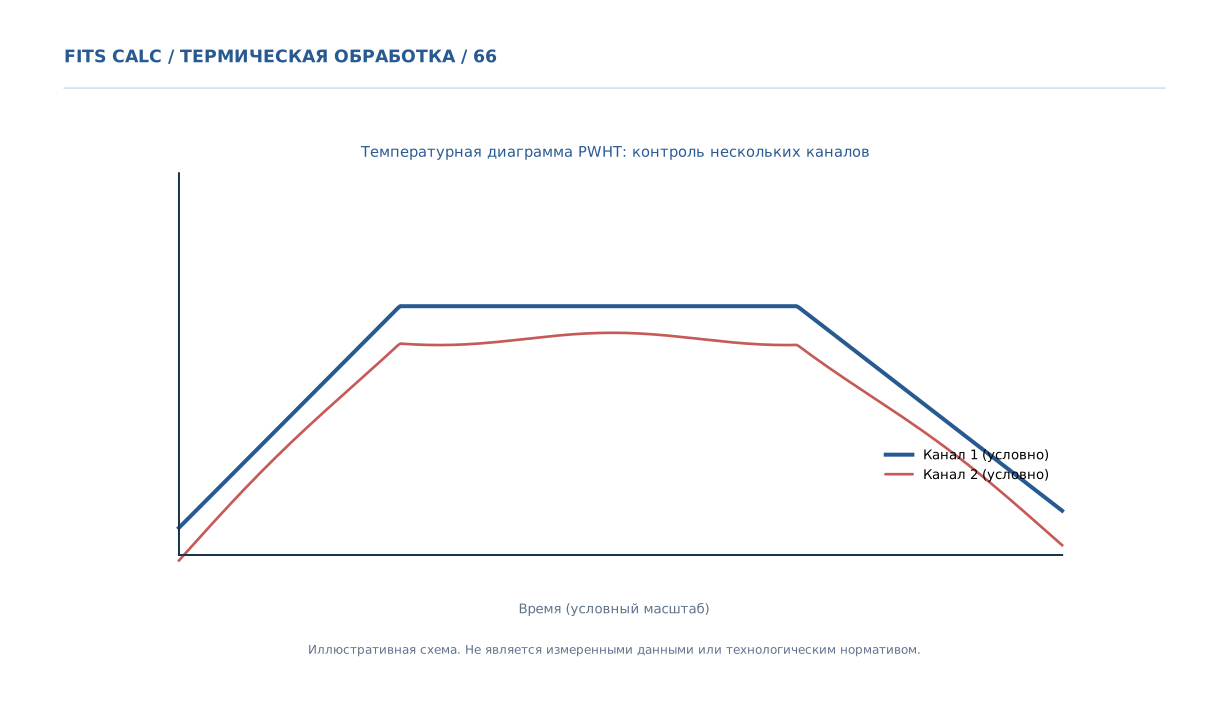
Недостаточно показать, что одна термопара достигла установленной температуры. При локальном PWHT важны верхний и нижний температурные пределы рабочей зоны, градиент между нагреваемой областью и остальной конструкцией, продолжительность выдержки, скорость нагрева и охлаждения в заданных интервалах. Для разных сталей ограничения могут различаться. Программа формируется по проектной документации, сварочной технологии и применимому стандарту изделия; значение, подходящее одной толщине, не переносится автоматически на другую.
Где размещать датчики
Выбирают точки, характеризующие наиболее горячую и наиболее холодную часть контрольной зоны, а также участки с теплоотводом в массивные фланцы, рёбра или приспособления. На длинных стыках используют несколько сечений; при асимметричном нагреве оценивают обе стороны. Датчики следует закреплять способом, не меняющим существенно тепловое состояние металла и не создающим повреждений, неприемлемых для конструкции. Контакт датчика и трасса кабеля должны сохраняться весь цикл.
Что фиксируют до нагрева
В протокол вносят идентификатор детали и шва, марку и толщину материала, тип нагревателя, схему теплоизоляции, номера каналов и места термопар, номера приборов и дату калибровки. Отдельно указывают версию утверждённой процедуры, границы температурной зоны и критерии допуска. Если датчик случайно переставили, нельзя продолжать запись под прежним обозначением без фиксирования изменения. Прозрачная трассируемость защищает от формально красивого, но бесполезного графика.
Проверка в процессе цикла
Во время нагрева оценивают отклонение отдельных каналов и скорость достижения заданной температуры; при выдержке регистрируют длительность пребывания всех обязательных контрольных точек в допуске. Если один канал вышел из допустимого диапазона, событие документируют и анализируют по заранее установленной процедуре. Простое усреднение значений всех термопар может скрыть локальную недодержку. При охлаждении контролируют термическую неоднородность и риск нового напряжённого состояния.
Результат приёмки PWHT
Итоговый пакет состоит из температурных кривых, схемы расположения датчиков, подтверждения калибровки, протокола отклонений, акта операционного контроля и требуемых результатов испытаний после PWHT. Если часть каналов утрачена, оценку полноты контроля выполняют по договорным требованиям; сам факт отсутствия видимых дефектов не доказывает корректность термообработки.
Диагностическая таблица
| Параметр | Источник информации | Типовая ошибка |
|---|---|---|
| Температурные пределы | Процедура PWHT | Контроль только среднего канала |
| Длительность выдержки | Все обязательные термопары | Отсчёт от первой достигшей |
| Скорость охлаждения | Регистратор | Прерывание записи на охлаждении |
| Положение датчиков | Чертёж и схема | Нет привязки к шву |
Практический порядок принятия решения
Сначала зафиксируйте в техническом задании материал, геометрию, исходную структуру и функциональный критерий. Затем определите, какая операция действительно формирует контролируемую характеристику, и укажите метод измерения. Проведите квалификационную обработку на представительных деталях, оцените разброс результатов и согласуйте допустимые пределы по рабочему чертежу. Если отсутствует хотя бы один из этих исходных параметров, числовой режим не следует объявлять установленным.
Результаты оформляйте как технологическую цепочку: исходное состояние → воздействие → структура → свойства → измерение → решение о годности. При несоответствии сначала установите причину, а затем корректируйте только необходимые параметры. Повторную термообработку назначают с учётом возможного изменения зерна, карбидов и накопленных напряжений.
Типовые ошибки интерпретации
- Считать условную схему источником численной зависимости, хотя она иллюстрирует только механизм.
- Подменять требование к готовой детали результатом на удобном промежуточном образце.
- Переносить технологический режим с другой марки или размера без оценки прокаливаемости и теплового цикла.
- Опираться только на среднее значение, не проверяя критические участки и разброс.
Производственный пример
Допустим, при локальном PWHT фланцевого стыка четыре термопары показывают устойчивую выдержку в заданном диапазоне, но пятая, установленная рядом с массивным ребром, ещё не достигла нижней границы. Отсчитывать полную выдержку от момента достижения температуры первой термопарой неправильно. По утверждённой процедуре устанавливают начало выдержки с учётом всех обязательных контрольных точек, затем документируют дополнительное время и температурные градиенты. После цикла проверяют регистрацию охлаждения до оговорённой температуры.
Если отказала термопара на критическом участке, решение о зачёте цикла должно быть документально обосновано, а не принято по усреднённой кривой.
Вывод
Программа PWHT должна доказать, что заданный температурно-временной цикл выдержан в наиболее критичных точках конструкции. Для производственного решения требуются утверждённый маршрут, доказанная представительность контроля и подтверждение свойств после завершающей операции.