
Краткий ответ. Предварительную мощность индукционной установки можно оценить от нагреваемой площади и принятой удельной мощности, разделив мощность, поступающую в деталь, на совокупный КПД передачи энергии. Затем необходимо проверить тепловую потребность, время нагрева, влияние теплопроводности и согласование индуктора. Полученный результат служит предварительным инженерным ориентиром, а не готовой уставкой генератора: реальные параметры подтверждают измерением температур и глубины слоя после закалки.
Какие мощности нужно различать
При описании индукционной установки важно не смешивать электрическую активную мощность, выдаваемую преобразователем, мощность, переданную через индуктор в деталь, и теплоту, пошедшую на нагрев целевого слоя. Потребление из сети дополнительно зависит от КПД силовой части, охлаждения установки, согласования и режима работы. Реактивная мощность и требуемая полная мощность электрического оборудования оцениваются отдельно — деление на cosφ не является автоматической заменой коэффициента тепловой эффективности.
Для приближённого проектного расчёта удобно сначала определить мощность, поглощаемую деталью в зоне нагрева, как произведение эквивалентной удельной мощности на площадь. Затем оценить потребную мощность на выходе преобразователя с учётом эффективности передачи энергии. У ASM Handbook рассмотрены реальные аспекты выбора частоты и мощности, нагрева и охлаждения; расчёт по одной площади является только начальным этапом [1].
Шаг 1. Задаём условную геометрию и режим
Для демонстрации рассмотрим гладкую цилиндрическую шейку вала. Все значения ниже заданы искусственно для иллюстрации размерностей. Они не являются рекомендованным режимом стали 45, 40Х или другой конкретной марки.
| Показатель | Значение | Примечание |
|---|---|---|
| Диаметр шейки D | 40 мм | 4,0 см |
| Длина нагреваемой поверхности L | 30 мм | 3,0 см |
| Расчётная эквивалентная удельная мощность q | 0,25 кВт/см² | Принято в примере как мощность, фактически поступающая в деталь |
| Эффективность передачи мощности η | 0,65 | Условное число для энергопередачи «генератор → деталь» |
| Время нагрева t | 8 с | Учебная гипотеза, подлежащая экспериментальной проверке |
| Резерв по выходной мощности | 20 % | Условный проектный запас, не нормативное требование |
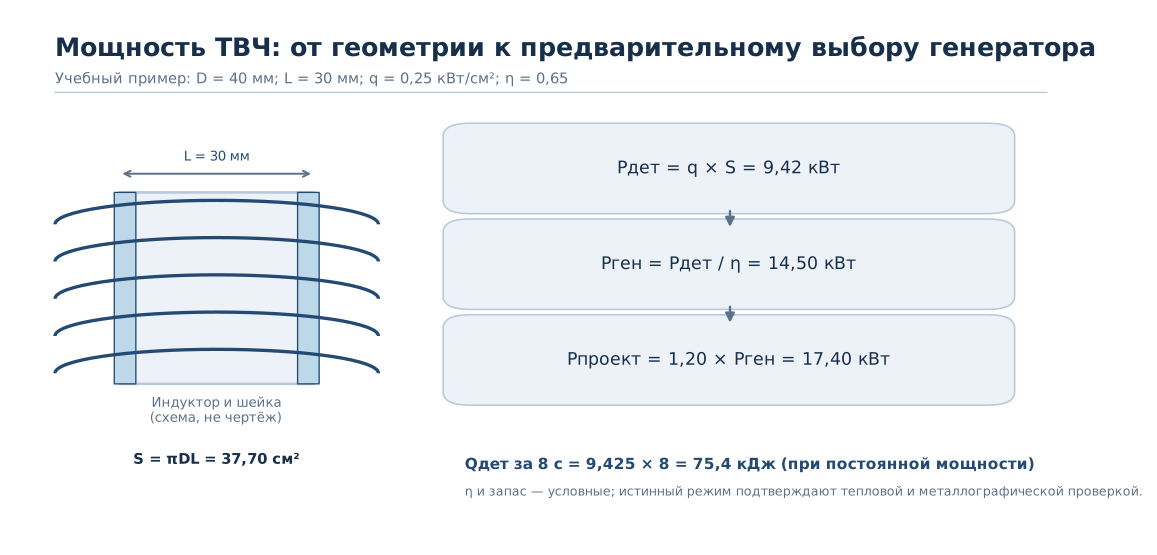
Сначала проверим геометрию: для гладкой боковой поверхности цилиндра S = πDL. Торцы в расчёт не включаем. Если индуктор нагревает также галтели и соседние уступы, реальная эффективно нагреваемая область будет иной.
Шаг 2. Площадь нагрева
Переведём размеры в сантиметры, чтобы избежать ошибки при применении q в кВт/см²:
D = 40 мм = 4,0 см;
L = 30 мм = 3,0 см;
S = π · D · L = π · 4,0 · 3,0 = 37,70 см².
Если ошибочно подставить D = 40 и L = 30 как числа в миллиметрах, результат 3769,9 будет выражен в мм², а не в см². Разница составляет 100 раз по площади, поэтому без явного перевода единиц мощность получится завышенной в 100 раз.
Шаг 3. Мощность, поглощаемая деталью
P_дет = q · S
      = 0,25 кВт/см² · 37,70 см²
      = 9,425 кВт ≈ 9,42 кВт.
Это не номинальная электрическая мощность всего источника. Здесь q специально определена как эквивалентная мощность, поглощаемая деталью на единицу расчётной площади, чтобы не смешивать её с входной плотностью потока на индукторе. В промышленных справочниках могут использоваться иные определения удельной мощности; коэффициенты из них нельзя механически переносить в представленную формулу.
Шаг 4. Предварительная мощность генератора
Для условной эффективности η = 0,65:
P_ген = P_дет / η
      = 9,425 / 0,65
      = 14,50 кВт.
Если принять условный двадцатипроцентный запас по выходной мощности:
P_проект = 1,20 · P_ген
         = 1,20 · 14,50
         = 17,40 кВт.
Полученное значение 17,40 кВт не означает, что требуется купить генератор именно такой мощности или установить такой режим. Паспорта преобразователей характеризуют длительный и кратковременный режимы, согласование с индукционной нагрузкой, ограничения выходного тока/напряжения, охлаждение и частотный диапазон. Проектирование установки должно учитывать реальную нагрузочную диаграмму.
Шаг 5. Проверка энергии за время нагрева
При времени t = 8 с и постоянной мощности, поглощаемой деталью, предварительная оценка:
Q_поступ = P_дет · t
         = 9,425 кВт · 8 с
         = 75,40 кДж.
Важное размерное соотношение: 1 кВт·с = 1 кДж. За то же время условный генератор отдаст P_ген·t = 14,50·8 = 116 кДж электрической энергии на выбранной границе баланса. Разность определяется принятым КПД; она не должна дополнительно вычитаться из 75,40 кДж второй раз.
Проведём упрощённую энергетическую проверку только нагреваемой оболочки толщиной h = 2,0 мм. Используем плотность ρm = 7850 кг/м³, усреднённую условную теплоёмкость c = 0,65 кДж/(кг·К), разность температур от 20 до 800 °C, ΔT = 780 К. Здесь ρm — плотность массы, а не удельное электрическое сопротивление, обозначенное буквой ρ в расчёте скин-эффекта.
Объём тонкой оболочки для оценки V≈S·h:
S = 37,70 см²; h = 0,20 см;
V ≈ S·h = 37,70·0,20 = 7,54 см³;
m ≈ 7,54 см³ · 7,85 г/см³ = 59,2 г = 0,0592 кг;
Q_идеал ≈ m·c·ΔT
        ≈ 0,0592·0,65·780
        ≈ 30,0 кДж.
Это грубая проверка порядка величины, а не тепловая модель: реальная цилиндрическая оболочка имеет немного другой объём, а энергия расходуется также на теплоотвод в сердцевину, нагрев прилегающих зон, поверхность и структурные превращения. Теплоёмкость меняется с температурой; температурное поле неравномерно. Поэтому разницу 75,4 − 30,0 кДж нельзя уверенно назвать «фактическими тепловыми потерями»: для этого необходим эксперимент либо расчёт температурного поля.
Шаг 6. Почему одна только энергия не гарантирует закалку
Можно подать одинаковую энергию разными комбинациями мощности и времени. Вариант с малой мощностью и длительным нагревом увеличит время для теплопроводности в глубину; вариант с высокой мощностью и слишком кратким воздействием может сформировать недостаточно однородный аустенит. На результате сказываются начальная температура детали, теплопроводность, удельное сопротивление, магнитная проницаемость, конструкция индуктора и распределение поля.
Нельзя считать, что выполнение равенства Q = P·t подтверждает достижение заданной температуры во всех точках поверхности. Нужна проверка распределения температуры по окружности и длине шейки и достижение необходимых фазовых превращений, а затем — фактический профиль твёрдости после охлаждения. Технические материалы по индукционному нагреву указывают на изменения электромагнитных свойств стали при переходе через температурную область потери ферромагнетизма [2].
Расчёт частоты и мощности выполняют совместно
Частота влияет на характерную глубину выделения электромагнитной энергии, мощность и время — на достижение требуемого температурного профиля. Нельзя разрабатывать два отдельных режима: «сначала выбираем частоту по слою, затем без связи подставляем мощность в справочник». На практике эти параметры взаимозависимы: увеличение частоты может изменить электрический импеданс системы и эффективность сопряжения с деталью. Зазор между индуктором и шейкой, радиусы галтелей, водяное охлаждение индуктора, способ вращения и позиционирования определяют возможность поддерживать расчётные параметры.
Рассчитывать необходимо не только номинальную мощность, но и производительность. Для сканирования длинного вала оценивают скорость подачи и ширину рабочей зоны; для многоступенчатого шпинделя — последовательность обработки шеек, риск повторного подогрева соседних поверхностей и время между нагревом и охлаждением.
Какие параметры занести в технологическую карту
| Раздел карты | Обязательная для разработки информация |
|---|---|
| Деталь и материал | Марка стали, состояние до ТВЧ, размер шейки, закаливаемая зона |
| Индуктор и положение | Чертёж индуктора, зазор, ориентация, скорость вращения |
| Электрический режим | Частота, активная выходная мощность, время, ток и напряжение в пределах доступной регистрации |
| Тепловой режим | Целевая температура/критерий нагрева, контроль равномерности |
| Охлаждение | Тип и температура среды, расход, расположение и время включения спрейера |
| Последующие операции | Отпуск, шлифование, допустимый съём материала |
| Контроль качества | Твёрдость, глубина слоя, структура, трещины, биение и размер |
ГОСТ 3.1405-86 содержит требования к оформлению документов на технологические процессы термической обработки [3]. Конкретные параметры режима и приемки должны быть установлены в техдокументации, а не выводятся непосредственно из формы карты.
Проверка результата на детали
После опытной обработки обязательно проверяют фактическую толщину упрочнения, а не только вычисленную глубину электромагнитного проникновения тока. ISO 18203:2026 описывает методы определения глубины поверхностно-упрочнённых слоёв [4]. Для измерения твёрдости применяют соответствующие методы — например, ISO 6508-1:2023 для Роквелла и ISO 6507-1:2023 для Виккерса, выбирая нагрузку и геометрию образца по методике [5, 6]. При необходимости дополняют металлографией и дефектоскопией.
Если измеренная толщина меньше требуемой, нельзя без проверки просто увеличить время нагрева: это может вызвать нежелательный прогрев сердцевины, снижение твёрдости в соседней зоне или чрезмерную деформацию. Требуется совместно исследовать частоту, мощность, зазор, индуктор, исходную структуру и охлаждение.
Частые вопросы
Можно ли использовать КПД из паспорта генератора вместо общего η? Не всегда. КПД самого преобразователя и полная эффективность передачи энергии в деталь — разные показатели; нужно правильно определить границы энергетического баланса.
Удельная мощность 0,25 кВт/см² подходит для стали 40Х? В данной статье это искусственно выбранный параметр для проверки расчётной цепочки. Он не является опубликованным или рекомендованным режимом конкретной марки.
Почему нельзя оценивать активную мощность по сетевым кВА без дополнительных данных? Полная мощность и активная мощность связаны коэффициентом мощности; кроме того, в преобразователе происходят потери. Электрическую схему следует анализировать отдельно.
Как понять, что генератор выбран правильно? По стабильной работе согласованной нагрузки в требуемом такте, достижению температурного профиля и подтверждённым после закалки свойствам и геометрии детали.
Вывод
Расчёт установки ТВЧ должен включать геометрию, удельную мощность с правильно определённой физической границей, эффективность передачи энергии, время, предварительный тепловой баланс, частоту и возможности системы охлаждения. Для условной шейки Ø40×30 мм представленная методика дала 9,42 кВт в детали, 14,50 кВт на выходе источника и 17,40 кВт с условным запасом. Эти значения демонстрируют порядок вычислений, но не заменяют технологической квалификации установки и проверки глубины упрочнённого слоя.
Проверенные источники
- Rudnev V., Fett G. A., Griebel A., Tartaglia J. Principles of Induction Hardening and Inspection. ASM Handbook, Vol. 4C (2014), pp. 58–86. https://doi.org/10.31399/asm.hb.v04c.a0005863
- Fluxtrol. Basics of Induction Technique, Part 2: Variation of Reference Depth with Temperature. https://www.fluxtrol.com/wp-content/uploads/2025/03/1b-Basics-of-Induction-Technique-Part-2.pdf
- Росстандарт. ГОСТ 3.1405-86, действующий. https://protect.gost.ru/gost/details/f9ce483c-06a0-4c9b-a267-85bf3ed867fd
- ISO 18203:2026. Steel — Determination of the thickness of surface-hardened layers. https://www.iso.org/standard/89021.html
- ISO 6508-1:2023. Metallic materials — Rockwell hardness test — Part 1. https://www.iso.org/standard/84343.html
- ISO 6507-1:2023. Metallic materials — Vickers hardness test — Part 1. https://www.iso.org/standard/83898.html
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary. https://www.iso.org/standard/87711.html