
Краткий ответ. В простейшей модели диффузионного насыщения полубесконечного тела при постоянном коэффициенте диффузии D и постоянной концентрации на поверхности распределение вещества определяется дополнительной функцией ошибок erfc. Характерная глубина изменяется пропорционально √(D·t), поэтому удвоение такой глубины при неизменном D требует примерно четырёхкратной выдержки. Это справедливо для заданной физико-математической модели; реальный режим цементации или азотирования требует учёта поверхностных реакций, температурной зависимости D, фазового состава, толщины детали и последующей термообработки. [1–4]
Что именно рассчитывается: концентрационный, а не твёрдостной профиль
При химико-термической обработке углерод или азот поступает к поверхности и далее перераспределяется по глубине. Для описания этого процесса вводят концентрацию C(x,t), где x — координата от поверхности, а t — время. При известном коэффициенте диффузии D можно оценить, насколько далеко распространилось концентрационное возмущение.
Однако глубина, где концентрация достигла условных 0,4 или 0,5 доли от разницы поверхностного и исходного значения, не обязана совпадать с глубиной цементованного и закалённого слоя по твёрдости (CHD). Химический профиль дополнительно преобразуется в конечную микроструктуру в ходе закалки и отпуска, а азотирование формирует фазы, выделения и нитридный слой. ISO 4885:2026 разделяет химические и твёрдостные характеристики, ISO 18203:2026 задаёт методы измерения слоёв в зависимости от обработки. [1, 2]
Применение аналитической модели особенно полезно на стадии оценки порядка величин, сравнения длительностей при одинаковой температуре, анализа чувствительности и проверки численной модели на простом частном случае.
Первый и второй законы Фика
В одномерном случае при изотропной диффузии поток вещества записывается как:
J = −D · ∂C/∂x,
где J — поток вещества через единицу площади в единицу времени, а D — коэффициент диффузии, м²/с. Знак минус означает направление переноса от более высокой концентрации к низкой.
Если сохранение вещества выполняется, нет объёмных источников и D не зависит от концентрации, температуры и координаты, уравнение принимает вид:
∂C/∂t = D · ∂²C/∂x².
Это второй закон Фика. Он требует начальных и граничных условий; одной записи уравнения недостаточно, чтобы вычислить время. Если D зависит от C или температуры, простое аналитическое решение обычно перестаёт подходить.
Аналитическое решение для полубесконечного тела
Рассмотрим модель с условиями:
- исходная концентрация одинакова по всему объёму:
C(x,0) = C₀; - в момент начала диффузии на поверхности поддерживается постоянная концентрация:
C(0,t) = Cₛ; - тело считается полубесконечным в направлении
x > 0; - коэффициент
Dпостоянен в пространстве и во времени.
Тогда концентрация в момент времени t > 0:
C(x,t) = C₀ + (Cₛ − C₀) · erfc[x/(2√(D·t))].
Удобно ввести безразмерную нормированную концентрацию:
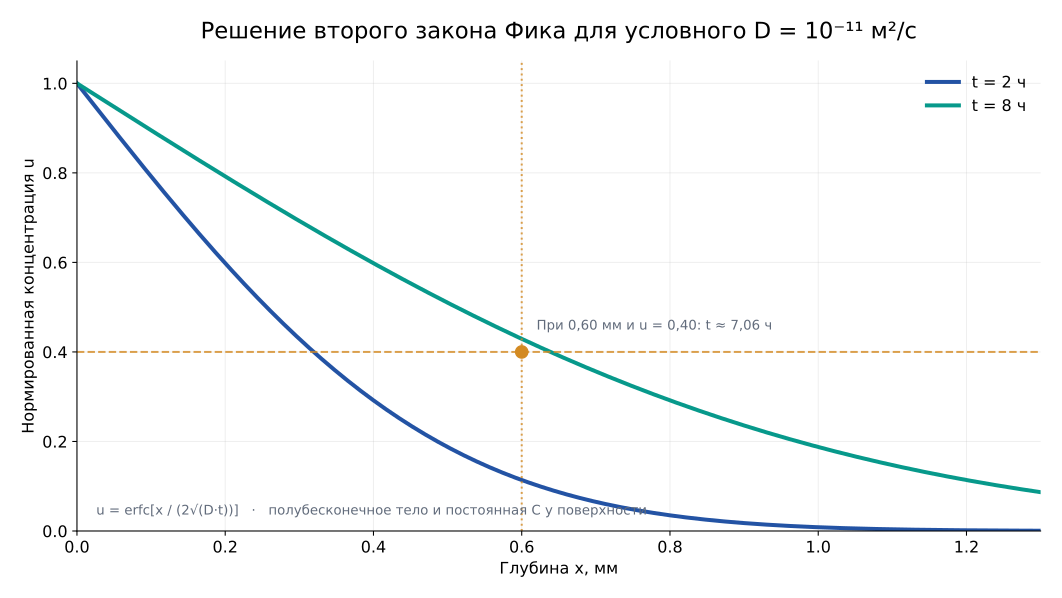
u(x,t) = (C − C₀)/(Cₛ − C₀) = erfc[x/(2√(D·t))].
При x = 0 значение u = 1, вдали от поверхности u → 0. Если выбран некоторый порог u* внутри интервала (0; 1), то искомая глубина:
x* = 2 · erfcinv(u*) · √(D·t),
где erfcinv — обратная дополнительная функция ошибок. Обращая выражение, получаем время:
t = [x*/(2·erfcinv(u*))]² / D.
Все размеры должны быть выражены в согласованных единицах: x в метрах, D в м²/с, t в секундах. Произвольная подстановка глубины в миллиметрах при D в м²/с приводит к ошибке в миллионы раз.
Полный расчёт на условных данных
Задача. В идеализированной модели поддерживается постоянная поверхностная концентрация. Требуется определить время, при котором на глубине x* = 0,60 мм нормированная концентрация будет равна u* = 0,40. Условно зададим D = 1,0×10⁻¹¹ м²/с — не паспортное и не рекомендованное значение для определённой стали.
Исходные данные:
| Параметр | Значение | Смысл |
|---|---|---|
| x* | 0,60 мм = 6,0×10⁻⁴ м | Выбранная глубина |
| u* | 0,40 | Условная относительная концентрация |
| D | 1,0×10⁻¹¹ м²/с | Допущение модели |
| erfcinv(0,40) | 0,595116 | Математическая функция |
Подстановка в формулу:
t = [(6,0×10⁻⁴)/(2×0,595116)]² / (1,0×10⁻¹¹).
Получаем t ≈ 25 412 с ≈ 7,06 ч. Проверка прямой подстановкой в выражение для u даёт 0,40 с округлением. Это время математической модели, а не готовый цикл цементации реальной детали. Здесь не учтены прогрев, изменение химического потенциала атмосферы, выход на установившиеся условия и закалка.
Как действует правило квадратного корня
При одном и том же пороге u* и постоянном коэффициенте D глубина пропорциональна корню из времени: x* ∝ √t. Поэтому:
t₂/t₁ = (x₂/x₁)², если D₂ = D₁.
Если в условной модели при t₁ = 2 ч достигнута некоторая глубина x₁, то при t₂ = 8 ч глубина того же концентрационного порога станет x₂ = 2 x₁. И наоборот, чтобы увеличить глубину на 50 %, потребуется увеличить время примерно в 1,5² = 2,25 раза. Это не означает, что назначать любое время цементации можно такой пропорцией: при другой температуре или изменяющемся углеродном потенциале меняется коэффициент переноса и граничные условия.
Почему температура существенно меняет результат
Диффузионные коэффициенты часто описывают зависимостью типа Аррениуса:
D(T) = D₀·exp[−Q/(R·T)],
где D₀ — предэкспоненциальный коэффициент, Q — энергия активации, Дж/моль, R = 8,314 Дж/(моль·К) — газовая постоянная, T — абсолютная температура, К.
Эту зависимость нельзя применять, подставляя температуру в градусах Цельсия. D₀ и Q подбираются для конкретной диффузионной системы, температурного интервала и фазового состояния. Для азота в феррите, углерода в аустените и диффузии в нитридной фазе параметры различаются. Нельзя брать опубликованный D для одного материала и режима и без проверки использовать его для другого.
Если температура меняется во времени, формула с D·t в некоторых идеализированных случаях обобщается через интеграл ∫D(T(t)) dt; но при одновременном изменении состава, фаз и поверхностного обмена требуются соответствующие уравнения и численный расчёт.
Где решение erfc перестаёт быть надёжным
| Допущение формулы | Возможное нарушение в производстве | Последствие |
|---|---|---|
| Полубесконечный массив | Тонкая стенка, зуб, насыщение с двух сторон | Влияние противоположной поверхности и наложение профилей |
| Постоянная концентрация у поверхности | Переключение boost/diffuse, изменение атмосферы | Граничные условия становятся нестационарными |
| Постоянный D | Изменение температуры, концентрации, фаз | Нельзя применять единственный коэффициент на весь цикл |
| Одна диффундирующая компонента | Одновременное насыщение C и N, взаимодействие с легирующими элементами | Необходима связанная кинетическая модель |
| Отсутствие реакций | Образование нитридов, карбидов и соединительного слоя | Часть вещества связывается в новые фазы |
| Концентрация равна контролируемому свойству | После насыщения проводится закалка и отпуск | Твёрдость определяется ещё и структурой, не только концентрацией |
Наиболее частая практическая ошибка — взять учебную √(D·t) и объявить результат «рассчитанной глубиной цементации по стандарту». Стандартная эффективная глубина — результат оценки по утверждённому критерию и методу, а не просто условная длина диффузии.
Как применить расчёт в технологической разработке
На предварительной стадии фиксируют марку, ожидаемый температурный интервал и литературные кинетические параметры, относящиеся именно к используемой фазе. Далее выбирают модель геометрии и граничных условий, оценивают концентрационные профили в разных точках, уточняют режимы насыщения и выдержки. После пробного процесса измеряют химический профиль или твёрдость на представительном шлифе, сравнивают с прогнозом и калибруют параметры.
На втором этапе учитывают реальную загрузку, температурную неравномерность, прогрев сердцевины, ограничение роста зерна, последующую закалку и припуски. Для ответственных деталей желательно документировать не только вычисленную глубину, но и границы достоверности модели, методику испытаний и реальные контрольные точки.
Вывод. Закон Фика позволяет воспроизводимо связать глубину, температуру, время и концентрацию в заданной модели. Но готовый производственный цикл должен быть подтверждён измерением конечного упрочнённого слоя, а не только решением дифференциального уравнения.
Проверяемые источники
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary.
- ISO 18203:2026. Steel — Determination of the thickness of surface-hardened layers.
- O. K. Rowan, G. D. Keil. Gas Carburizing. ASM Handbook, Vol. 4A.
- E. J. Mittemeijer. Fundamentals of Nitriding and Nitrocarburizing. ASM Handbook, Vol. 4A.
- Fick's laws of diffusion: definitions and semi-infinite analytical model (introductory reference).