
Краткий ответ. Правильное показание одного терморегулятора не доказывает, что вся садка выдерживалась при требуемой температуре. Для квалификации печи оценивают точность измерительной системы и пространственную однородность температуры рабочей зоны. В системе SAE AMS2750H:2024 различаются, в частности, испытание точности системы (SAT) и исследование равномерности температуры (TUS). Порядок зависит от класса печи, оборудования и требований договора.
Три разные температуры
- Уставка регулятора — число, заданное оператором.
- Показание управляющего датчика — температура в конкретной точке установки с погрешностью цепи измерения.
- Фактическая температура детали — зависит от положения в садке, тепловой массы, экранирования и длительности нагрева.
Эти величины могут различаться даже при исправном оборудовании. Выдержка по регулятору, начатая до прогрева сердцевины массивной поковки, не означает, что весь объём детали прошёл требуемую аустенитизацию или отпуск.
SAT, TUS и калибровка
| Процедура | Что проверяет | Чего не устанавливает сама по себе |
|---|---|---|
| Калибровка датчика/прибора | Погрешность средства измерения | Равномерность температуры всей печи |
| SAT | Согласованность/точность измерительной цепи по правилам процедуры | Поле температур в объёме |
| TUS | Пространственную и временную равномерность рабочей зоны | Фактическое завершение фазовых превращений в каждом изделии |
В применимой документации фиксируют допустимый температурный интервал, число и положение контрольных датчиков, требования к калибровке, длительность испытания и режимы загрузки. Нельзя переносить частоты проверок и допуски из одной отрасли на другую без квалификации конкретной печи.
Как строят программу TUS
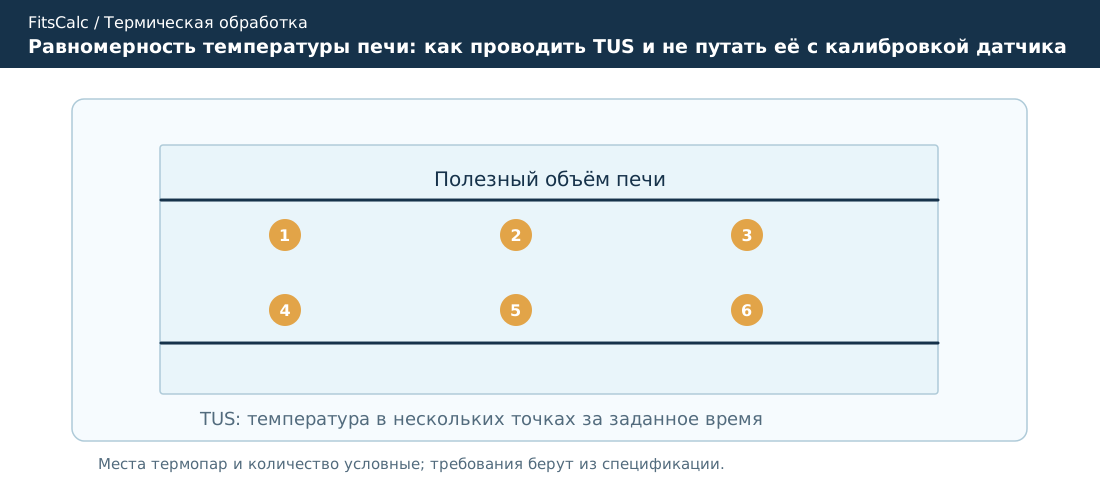
Выбирают рабочую зону, реально используемую для садки, и характерные крайние и центральные позиции. Устанавливают контрольные термопары по утверждённой схеме, записывают показания одновременно в течение требуемого периода и сопоставляют их с разрешённым диапазоном. Если условия обработки требуют испытания с загрузкой, имитацией или при разных уставках, это включают в план. Результаты оформляют с привязкой к идентификатору печи и средств измерения.
Демонстрационный пример распределения температур
Пусть на одной уставке шесть датчиков показали 822; 824; 827; 830; 826; 825 °C. Размах температур 830 − 822 = 8 °C. Он показывает наблюдаемую неравномерность только в измеренных точках и в указанное время. Сам по себе размах 8 °C не определяет годность: необходимо сопоставить каждое показание с разрешёнными пределами и учесть погрешности, условия испытания и стабильность во времени.
Почему температура может различаться
Причинами служат расположение нагревателей и вентилятора, подсос холодного воздуха, изоляция, загрузка у стенок, экранирование деталей, переполнение садки, износ контактных элементов и ошибочная работа регулятора. В атмосфере с циркуляцией газа распределение температуры зависит от схемы потока. Замена одного датчика без повторной проверки не обязательно устраняет проблему поля температур.
Последствия для структуры и размеров
Перегретые участки садки могут получить более крупное зерно или избыточное разупрочнение при отпуске. Недогретые — недостаточную аустенитизацию, низкую твёрдость после закалки и нестабильность свойств. Неодинаковая температура вызывает различия фазовых превращений, остаточных напряжений и размерных изменений. Поэтому статистика твёрдости по положению в садке — полезный косвенный контроль, но не замена TUS.
Что хранить в журнале
Идентификатор печи, назначение и класс точности по применимой спецификации, схему расположения датчиков, их калибровку, условия загрузки, протокол SAT/TUS, записи о ремонте и отклонениях, дату следующей проверки. Для каждой производственной партии должны сохраняться идентификатор термоцикла и прослеживаемость к конкретному оборудованию.
Частые вопросы
Заменяет ли SAT исследование TUS?
Нет. SAT относится к проверке измерительной системы, тогда как TUS характеризует распределение температуры в рабочем объёме. Исправный датчик может точно показывать 830 °C в своей точке, когда рядом в садке фактическая температура иная.
Можно ли после TUS не ставить термопары на детали?
Всё зависит от требований технологии. TUS подтверждает квалификацию температурной зоны печи, но не доказывает мгновенное достижение этой температуры в сердцевине конкретной массивной заготовки. Время выдержки и методы контроля температуры детали должны быть отдельно обоснованы.
Пример неправильной интерпретации показаний
Предположим, регулятор стабильно показывает 830 °C, а датчик у двери фиксирует 820 °C. Формально отклонение у этой точки составляет −10 °C относительно уставки. Но нельзя сразу делать заключение, что изделие у двери недогрето на 10 °C: датчик может измерять другой локальный объём газа, а металлическая садка обладает тепловой инерцией. Для правильной оценки нужны план датчиков, динамика во времени и правила TUS конкретной спецификации.
Если по условиям процесса наиболее массивный элемент должен полностью прогреться до начала выдержки, потребуется дополнительно контролировать температуру детали или квалифицированную зависимость времени от массы и схемы загрузки. Успешный TUS не гарантирует, что оператор правильно назначил выдержку после полной загрузки печи.
Как связать параметры печи с контролем партии
Рекомендуется вести журнал распределения измеренной твёрдости по местам размещения в садке. Если аномалии систематически концентрируются у двери или в заднем нижнем углу, это сигнал для расследования температурного поля, циркуляции воздуха и условий загрузки. Однако одно совпадение ещё не доказывает причинность: могут влиять различия размеров заготовок и исходной структуры. Для корректного анализа варьируют расположение контрольных свидетелей и сопоставляют данные с действующими температурными протоколами.
Вывод
Равномерность температуры печи — характеристика оборудования и его рабочего объёма, которую нельзя вывести из показания одного терморегулятора. Качественная термообработка требует одновременно пригодной измерительной системы, подтверждённой рабочей зоны и правильного прогрева деталей.