
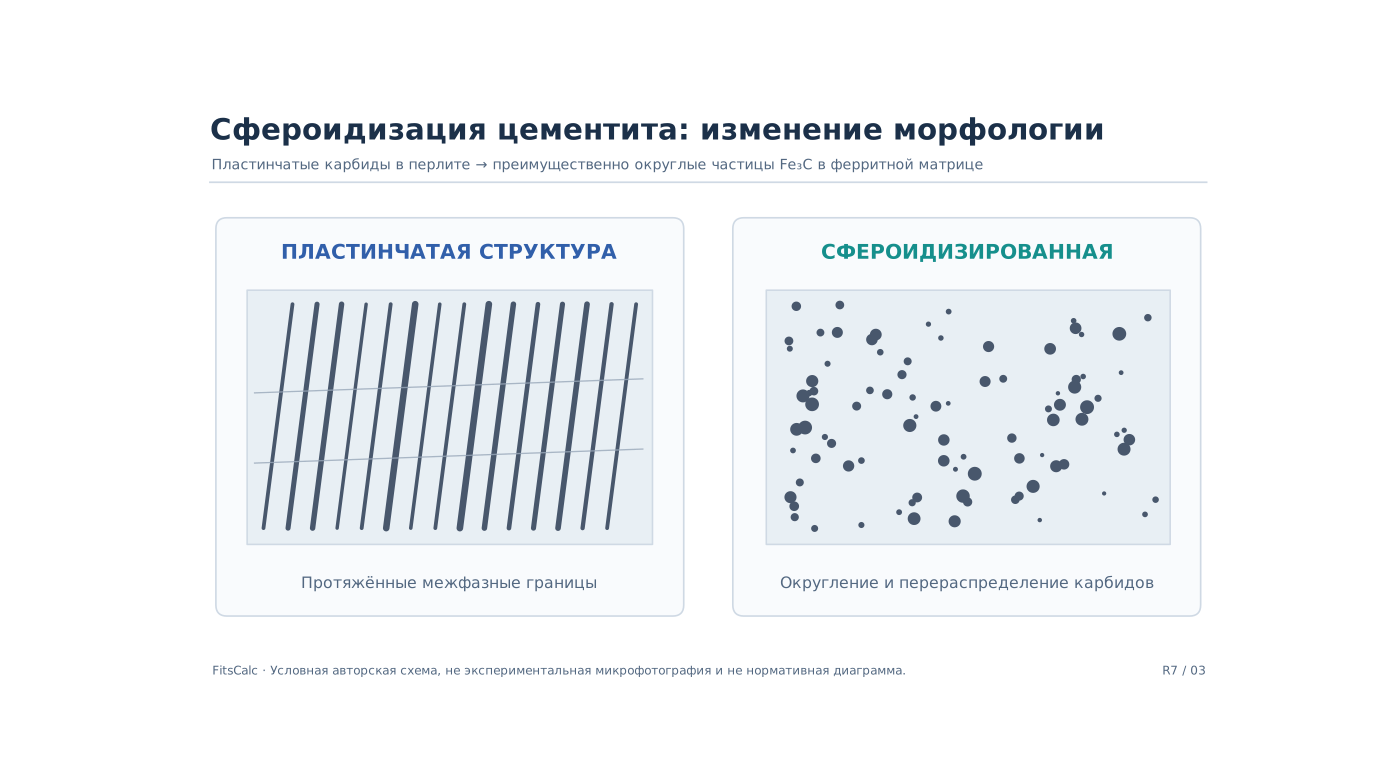
Краткий ответ. Сфероидизирующий отжиг назначают прежде всего для сталей, содержащих значительное количество карбидной фазы, когда требуется изменить морфологию цементита: вместо протяжённых пластинок и сеток получить преимущественно округлые частицы в ферритной матрице. Это облегчает некоторые операции холодного деформирования и механической обработки и подготавливает структуру к последующей закалке. Однако сфероидизация не означает безусловного улучшения любой операции резания и не сводится к выдержке всех марок стали при одной температуре [1–3].
В чём физическая сущность сфероидизации
Цементит Fe₃C является карбидной фазой в углеродистых сталях; его морфология существенно зависит от пути охлаждения, исходной микроструктуры и тепловой истории материала. В обычном пластинчатом перлите тонкие пластины феррита и цементита чередуются. Такая структура может эффективно сопротивляться деформации, но при холодной пластической деформации и некоторых вариантах обработки резанием протяжённые твёрдые карбидные участки становятся неблагоприятными.
При сфероидизации происходит перестройка карбидной фазы с уменьшением удельной межфазной поверхности: пластинки разделяются, округляются и укрупняются в частицы, стремящиеся снизить межфазную энергию. Результат зависит от диффузии углерода, температуры, выдержки и исходной дисперсности структуры. В литературе округлую карбидную фазу в ферритной основе часто называют сфероидизированной структурой или зернистым перлитом. Это не новое химическое соединение и не превращение цементита в графит: речь идёт об изменении формы и распределения частиц Fe₃C [2].
В высокоуглеродистых сталях важны не только карбиды, образовавшиеся из пластинчатого перлита, но и заэвтектоидный цементит. Если до обработки сформирована непрерывная карбидная сетка по границам бывших аустенитных зёрен, простой короткий отжиг может не устранить опасную морфологию. При её наличии маршрут должен оценивать предшествующую обработку, допускаемую аустенитизацию, перегрев и повторную подготовку структуры.
Для каких материалов процесс наиболее полезен
Типичная область применения — высокоуглеродистые инструментальные стали, подшипниковые стали и полуфабрикаты для сложной холодной формовки. Для высокоуглеродистой инструментальной стали сфероидизация может снизить сопротивление резанию перед изготовлением инструмента, уменьшить риск трещинообразования при холодной деформации и улучшить воспроизводимость последующей закалки. Для ряда конструкционных сталей с небольшим содержанием углерода такой процесс может оказаться избыточным: нужную технологичность обеспечивают нормализация, рекристаллизационный отжиг или иная ПТО.
Выбор основан на следующей операции. Для сложной высадки и объёмной штамповки преимуществом обычно является высокая пластичность и округлая, относительно равномерно распределённая карбидная фаза. При высокопроизводительном сверлении и протягивании оптимум не всегда совпадает с состоянием наименьшей твёрдости: большую роль играют стружкообразование, склонность к налипанию, достижимая шероховатость и стойкость инструмента. Поэтому «сфероидизированная = лучше всего обрабатывается на любом станке» — неверное упрощение.
Какие варианты отжига используют
Субкритический (подкритический) отжиг: выдержка ниже температуры Ac₁. Изменение морфологии цементита идёт в исходной ферритно-карбидной структуре без необходимости полного образования аустенита. Процесс может быть достаточно продолжительным; его эффективность зависит от исходной дисперсности перлита, уровня деформации и температуры [2].
Колебания температуры около критической точки: иногда применяют повторяющиеся нагревы и охлаждения вблизи Ac₁ или режимы с частичной аустенитизацией. Эта схема может ускорять перестройку карбидов в некоторых сталях, однако одновременно создаёт риск нежелательного растворения и повторного выделения карбидов. Конкретный интервал определяется по критическим точкам стали и экспериментальной оценке структуры.
Предварительная нормализация или иная подготовка: при грубой, неоднородной структуре после ковки может потребоваться отдельная операция до сфероидизирующего отжига. Правильная подготовка уменьшает разброс свойств по сечению и между заготовками.
Приводить единственный интервал 740–760 °C как режим для всех марок неверно. Ac₁ меняется с легированием, исходным состоянием и скоростью нагрева. Для хромистых и других легированных инструментальных сталей режимы должны определяться по технической документации и данным о фазовых превращениях конкретного материала.
Как выглядит пригодная структура
Для предварительной оценки применяют световую металлографию на подготовленном и протравленном шлифе. Подходящая структура обычно состоит из ферритной матрицы и распределённых в ней карбидных частиц округлой или близкой к округлой формы. При контроле важно не только то, что отдельные частицы выглядят круглыми, но и их распределение по площади шлифа, доля сохранившихся пластинчатых областей, наличие сетки и различие между сердцевиной и поверхностными слоями.
Изображение зависит от увеличения, качества полировки, травления и толщины наблюдаемых частиц в сечении. Одна микрофотография не обеспечивает достоверного заключения о всей заготовке. Для повторяемого контроля нужны утверждённые участки отбора образцов, тип травителя, увеличение, число полей зрения и критерии приемки. ASTM E407-23 описывает методы подготовки контраста при травлении, но сам по себе не устанавливает предельно допустимую долю пластинчатого цементита в изделии [4].
| Признак на шлифе | Возможное технологическое значение | Дополнительная проверка |
|---|---|---|
| Преобладают округлые частицы в феррите | Сфероидизация в основном достигнута | Сопоставить с эталоном и требованием ТУ |
| Сохранились многочисленные длинные пластинки | Неполная сфероидизация | Проверить исходный перлит и фактическую выдержку |
| Непрерывная карбидная сетка | Риск пониженной вязкости и обрабатываемости | Поперечный и продольный шлиф, история аустенитизации |
| Заметная разница поверхности и центра | Тепловая и/или исходная структурная неоднородность | Карта твёрдости, контроль температуры детали |
| Сильное укрупнение частиц | Возможное изменение баланса твёрдости и последующей закаливаемости | Размерный анализ карбидов и пробная закалка |
Почему одной твёрдости недостаточно
Твёрдость после отжига является необходимым контролируемым свойством, но одна и та же HB или HV может соответствовать разной дисперсности и распределению цементита. Грубый перлит и мелкая сфероидизированная структура иногда дают близкие значения твёрдости при различной штампуемости и характере образования стружки. Поэтому пригодность определяется сочетанием измерений механических характеристик, микроструктуры и пробной технологической операции.
При выборе режима для реального инструмента следует фиксировать исходную структуру, состояние после отжига и свойства после окончательной закалки и отпуска. Сфероидизация может улучшить одну стадию изготовления, но нежелательно изменить итоговый размер зерна или режим растворения карбидов при последующей аустенитизации.
Условный пример проверки партии
Пусть у партии инструментальных заготовок контроль ведут по двум заранее установленным показателям: твёрдость не выше условного предела HBW 240 и отсутствие непрерывной карбидной сетки по принятой металлографической методике. Предел выбран исключительно для учебного примера и не является нормой для конкретной стали.
Результаты: у образца № 1 HBW 228 и сетка отсутствует; у образца № 2 HBW 231, но выявлена протяжённая карбидная сетка; у образца № 3 HBW 249 при отсутствии сетки.
При сформулированных критериях образец № 1 удовлетворяет обоим требованиям; № 2 не проходит структурный контроль, несмотря на допустимую твёрдость; № 3 не проходит по твёрдости. Это показывает необходимость двух независимых методов контроля. Для партии правила выборки, объём контроля и обработка несоответствий должны быть отдельно зафиксированы.
Рекомендованный порядок назначения процесса
- Установить марку стали, химический состав в пределах плавки, исходные карбиды и способ получения заготовки.
- Определить цель: холодная формовка, точение, фрезерование, протягивание или подготовка к дальнейшей закалке.
- Провести исходный металлографический контроль, включая оценку карбидной сетки и полосчатости, если они возможны.
- Выбрать допустимый температурный интервал относительно Ac₁ и способ нагрева — подкритический, циклический или комбинированный.
- Подобрать выдержку с учётом эффективного сечения, садки и фактического достижения температуры в наиболее массивном сечении.
- Провести пробную обработку и проверить твёрдость, металлографию и технологический результат.
- Протоколировать режим и закрепить критерии стабильности по партии.
Частые вопросы
Можно ли сфероидизировать любую углеродистую сталь? Карбиды можно изменять в широком классе сталей, но потребность и экономическая эффективность процесса особенно велики там, где цементита достаточно много и его морфология мешает следующей операции.
Нужно ли обязательно нагревать выше Ac₁? Нет. Субкритическая сфероидизация является самостоятельным технологическим вариантом.
Будет ли максимально низкая твёрдость лучшей для сверления? Не обязательно. Контролируются стружкообразование, стойкость и качество поверхности, а не только HBW.
Графит и округлый цементит — одно и то же? Нет. Сфероидизация цементита меняет форму Fe₃C; графитизация предусматривает образование свободного углерода и является другим процессом.
Вывод
Сфероидизирующий отжиг — инструмент управления формой и распределением цементита, а не универсальный способ достижения низкой твёрдости. Успех подтверждается металлографией, механическими показателями и свойствами на последующих операциях. Режим определяется маркой стали и исходным состоянием, а качество — согласованными допусками на морфологию карбидов и реальным производственным результатом.
Источники
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary.
- Samuels L.E. Spheroidization and Graphitization. Light Microscopy of Carbon Steels. ASM International, 1999, pp. 165–183.
- Sahay S.S. Annealing of Steel. ASM Handbook, Vol. 4A, 2013, pp. 289–304.
- ASTM E407-23. Standard Practice for Microetching Metals and Alloys.
- ISO 643:2024. Steels — Micrographic determination of the apparent grain size.