
Краткий ответ. Для шлицевого вала одновременно требуются прочность сердцевины, износостойкость боковых поверхностей и сохранение геометрии центрирующих участков. Среду нельзя выбирать по одному обозначению стали или максимальному диаметру: нужно учитывать минимальное сечение по впадинам шлицев, форму переходов, прокаливаемость, схему теплоотвода и требования к остаточному закалённому слою после шлифования.
Почему шлицевой вал сложнее гладкого
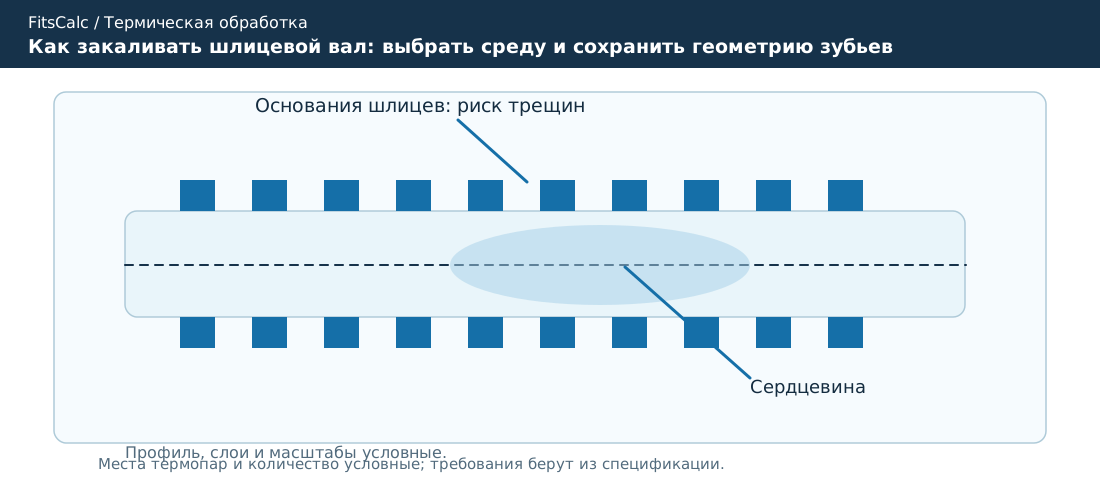
У гладкого круглого вала распределение теплового потока относительно равномерно по окружности. У шлицевого зубья и корни шлицев имеют различную толщину, охлаждаются с разной скоростью и содержат концентраторы напряжений. Закалочная трещина может возникнуть у основания выступа, хотя рядом на цилиндрической поверхности твёрдость будет нормальной. Отдельную роль играют проточки, отверстия, галтели и резкие переходы диаметров.
Для начального анализа технолог должен рассмотреть два сечения: минимальную несущую площадь вала и локальную геометрию каждого шлица. Эти сечения отвечают на разные вопросы: первое — на способность передать момент, второе — на локальную закалку, трещинообразование и последующий контактный износ.
Объёмная закалка или местное упрочнение
| Технология | Для какой задачи подходит | Ограничение |
|---|---|---|
| Закалка по всему объёму + отпуск | Повышение свойств вала по сечению | Возможны значительные деформации и трещины у впадин |
| ТВЧ поверхностей шлицев | Износостойкий рабочий слой при более вязкой сердцевине | Требует настройки индуктора и контроля распределения слоя |
| Цементация + закалка | Низкоуглеродистые цементуемые стали, контактная прочность шлицев | Удлинённый цикл и риск размерных изменений |
| Азотирование | Высокая поверхностная твёрдость при предварительно подготовленной сердцевине | Глубина и нагрузочная способность слоя должны соответствовать контакту |
Не допускается механически подменять одну технологию другой без проверки требуемой структуры и контактной нагрузки.
Выбор среды по прокаливаемости
Для объёмной закалки используют данные марочной полосы прокаливаемости, пробу Джомини и расчётную интенсивность охлаждения детали. ASTM A255-26 определяет методики установления прокаливаемости, но не выдаёт готовый результат для любого шлицевого вала. Если сталь обладает достаточной прокаливаемостью, предпочтительна менее интенсивная среда, поскольку чрезмерный теплоотвод в мартенситном интервале повышает риск напряжений. Однако «мягкость» среды допустима лишь при подтверждённой структуре в критическом сечении.
Для ТВЧ дополнительно проверяют локализацию поля и достаточный нагрев корней и боковых поверхностей. Нормируемая глубина слоя определяется по фактическому профилю твёрдости, а не по частоте генератора.
Расчётный контроль припуска
Предположим, предварительно предусмотрен слой эффективной глубиной 2,0 мм, а после упрочнения предусмотрено радиальное шлифование на 0,30 мм. При приближении слоя как равнотолщинного по нормали к поверхности остаточная глубина может быть оценена как 2,0 − 0,30 = 1,70 мм. Этот пример не применим без поправок на форму впадины шлица: там направление измерения, распределение тепла и локальная глубина слоя отличаются от цилиндрической части.
Контроль после обработки
Измеряют твёрдость боков, корней шлицев, посадочных шеек и при необходимости сердцевины. На специальных свидетелях или выборочных деталях выполняют профили твёрдости и металлографический контроль. Неразрушающими методами проверяют появление трещин у оснований шлицев и переходов. Геометрические параметры — биение, шаг, центрирование, профиль зубьев — контролируют отдельно; успешная твёрдость не компенсирует выход размеров за допуск.
Ошибки технологического маршрута
- Расчёт по наружному диаметру без минимального сечения.
- Контроль твёрдости только на гладком участке.
- Отсутствие учёта припуска последующего шлифования.
- Погружение вала так, что пузырьки задерживаются во впадинах.
- Подмена проверки трещин визуальным осмотром без квалифицированного метода.
Частые вопросы
Нужна ли полная мартенситная структура по сечению?
Не обязательно. Для части валов конструкцией задана прочная и вязкая сердцевина и локально упрочнённые поверхности шлицев. При объёмной закалке требования к сердцевине задают по прочности и вязкости после отпуска. Решение зависит от расчетных нагрузок, а не от стремления получить одинаковую твёрдость повсюду.
Можно ли шлифовать впадины после закалки?
Можно только если технология предусматривает такой припуск, профиль поддаётся обработке без новых повреждений, а после шлифования сохраняются требуемые размеры, шероховатость и минимальная глубина рабочего слоя. Контроль одного наружного диаметра не подтверждает состояние корней шлицев.
Сопоставление упрочнения с условиями работы шлицев
Перед выбором технологии необходимо установить, какая нагрузка преобладает: постоянное кручение, ударное включение, реверс, фреттинг или скольжение в подвижном шлицевом соединении. Для неподвижной посадки критична способность выдерживать контактные давления и микроперемещения без усталостного разрушения. Для подвижной — износ боковых поверхностей и сохранение профиля. В обоих случаях остаточные напряжения у корня шлица способны влиять на зарождение усталостной трещины.
Максимальная поверхностная твёрдость без достаточного основания не обязательно обеспечивает высокую контактную выносливость. Если рабочий слой слишком тонкий или резкий переход структуры располагается в зоне максимальных касательных напряжений, возможны подслойные повреждения. Поэтому требования к глубине слоя нельзя назначать только по привычному значению из другой детали. Они должны опираться на расчет контакта и проверку технологии.
Последовательность действий после выявления коробления
Сначала документируют биение и изменение размеров. Затем определяют, можно ли устранить искажение разрешенной правкой либо шлифованием без потери минимального рабочего слоя и появления новых рисков. Если допуск уже нарушен, но припуск позволяет корректировку, повторно измеряют твёрдость и глубину после чистовой обработки. Если же величина требуемого съёма превышает доступный слой, решение об исправлении отклоняют даже при визуально приемлемом результате.
При повторяющемся браке необходимо рассмотреть более мягкую закалочную среду, изменение положения детали, ступенчатые режимы, индукционное упрочнение либо другое исполнение шлицев. Выбор подтверждают сравнительными испытаниями, а не только более ровной формой одной детали.
Вывод
Рациональная закалка шлицевого вала определяется согласованием прокаливаемости, формы шлицев, допустимых искажений и глубины рабочего слоя. Для каждой партии необходимо подтвердить как металлургический, так и геометрический результат.
Связанные материалы FitsCalc
- Закаливаемость и прокаливаемость
- Закалка стали: температура и охлаждение
- Дефекты закалки: трещины и коробление