
Краткий ответ. Сплошной контроль означает проверку каждой детали по установленному признаку; выборочный — проверку установленной части партии по заранее принятому плану. Непрерывный мониторинг температуры печи относится к контролю процесса и не эквивалентен сплошной проверке готовых изделий. Для назначения объёма контроля нужно знать критичность дефекта, вид измеряемой характеристики, разрушающий или неразрушающий характер метода, стабильность процесса и допустимые риски поставщика и потребителя. Универсального процента проверки для всех закалённых деталей нет [1–4].
Почему виды контроля часто путают
На одном и том же заводе существуют два разных объекта наблюдения: технологический процесс и конкретные изделия. Термопара с регистратором может измерять температуру печи постоянно; оператор может ежедневно оценивать концентрацию полимера в охладителе; лаборант — измерять твёрдость на части деталей; дефектоскопист — проверять каждую ответственную деталь на поверхностные трещины. Эти действия имеют разные задачи, периодичность и последствия отклонений.
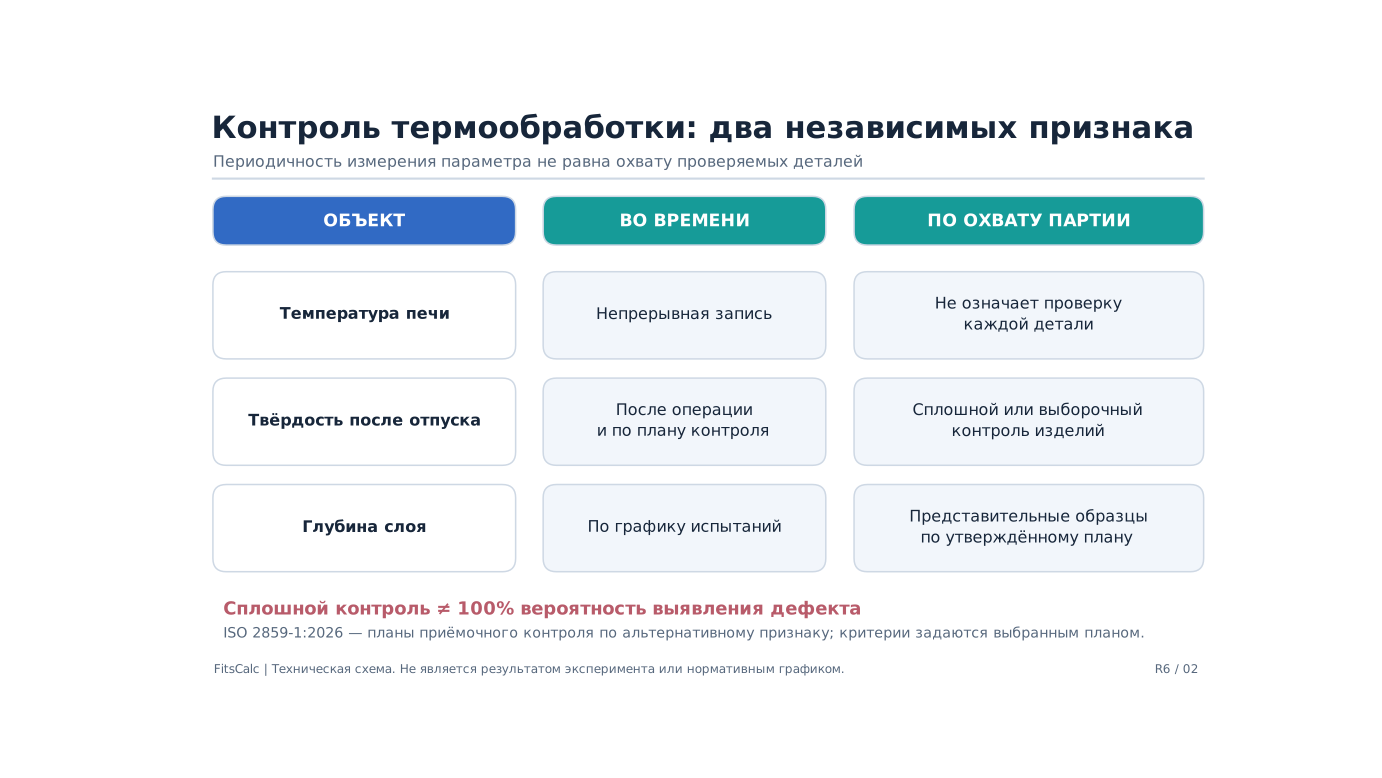
«Непрерывный» относится к способу получения информации во времени. «Сплошной» — к охвату единиц продукции. Их нельзя противопоставлять как взаимозаменяемые варианты. Одна партия одновременно может проходить непрерывный контроль термограммы, сплошную проверку геометрии и выборочное определение глубины слоя на образцах-свидетелях.
Что проверяют на разных этапах
| Этап | Объект | Пример | Документированный результат |
|---|---|---|---|
| Входной | Металл и заготовки до операции | Марка, сертификат, геометрия, идентификация плавки | Протокол приёмки материала и прослеживаемости |
| Операционный | Режим и оборудование | Уставка и фактическая температура, время нагрева, охлаждающая среда | Запись параметров с привязкой к партии |
| Приёмочный | Свойства детали после обработки | Твёрдость, глубина слоя, трещины, биение | Решение о соответствии требованиям |
| Периодическая верификация | Сам технологический процесс | Проверка воспроизводимости профиля твёрдости, сопоставление образцов | Отчёт о квалификации и состоянии процесса |
Входной контроль снижает вероятность обработки неподходящего материала, операционный помогает найти первопричину изменения свойств, а приёмочный устанавливает соответствие установленным критериям. Ни один из этих этапов автоматически не заменяет другой.
Когда выбирают сплошной контроль
Сплошная проверка особенно уместна для контролируемого неразрушающим методом критического признака, если риск пропустить дефект неприемлем. Например, для ответственной серии деталей технические условия могут предусматривать контроль каждой единицы на поверхностные трещины магнитопорошковым методом по согласованной методике. ISO 9934-1:2016 описывает общие принципы такого контроля для ферромагнитных материалов, но не задаёт автоматически единых браковочных критериев для всех изделий [5].
Важно различать 100 % подвергнутых проверке деталей и 100 % вероятности обнаружить дефект. Даже при полном охвате вероятность обнаружения зависит от вида и ориентации несплошности, чувствительности метода, подготовки поверхности, квалификации персонала и соблюдения инструкции. Сплошной контроль снижает выборочный риск, но не делает метод идеальным.
Дополнительное ограничение — разрушительные испытания. Невозможно проверить разрывом каждую деталь и одновременно поставить её потребителю. Для таких свойств используют образцы от партии, контрольные напуски, свидетели и квалификационные испытания с доказанной репрезентативностью. Число и место отбора устанавливают в документации.
Когда допустим выборочный контроль
При достаточно стабильном процессе часть характеристик может оцениваться выборочно. Но выборка не назначается правилом «возьмём каждую десятую деталь». План должен учитывать размер и формирование партии, однородность, риски ошибочной приёмки, контролируемый признак и критерий принятия решения.
ISO 2859-1:2026 устанавливает схемы приёмочного выборочного контроля по альтернативному признаку с индексированием по AQL, включая правила переключения режимов контроля. Редакция 2026 года заменила редакцию 1999 года [1]. Для количественного признака при выполнении специальных предпосылок предусмотрены планы ISO 3951-1:2022: постоянный контролируемый показатель и подходящие условия статистического распределения [2]. Эти два вида планов нельзя взаимозаменять без изменения метода анализа.
Признак «есть трещина / нет трещины» в результате принятой диагностики — альтернативный. Численное значение HRC — количественный; по нему можно отдельно проверять выход за допуск или применять статистические процедуры для измеряемых величин при выполнении требований стандарта.
Что означает AQL и чего он не означает
AQL — параметр индексирования схемы приёмки партий. Его нельзя читать как разрешение иметь «столько-то процентов брака в каждой поставленной партии». Реальные вероятности приёмки зависят от плана и качества партии; добротный план содержит явно выбранные правила формирования выборки и критерии решения. Сама процедура контроля не отменяет требования чертежа к каждой детали.
Демонстрационный расчёт: как меняется вероятность обнаружить хотя бы один дефект
Рассмотрим математическую модель, где каждая из n независимых проверок обнаруживает несоответствие с вероятностью p, а сам метод обнаружения считаем идеальным. Это упрощённая иллюстрация риска пропуска, а не готовый план ISO 2859-1.
P(обнаружить хотя бы один дефект) = 1 − (1 − p)^n

При p = 0,05 и n = 60:
P = 1 − 0,95^60 ≈ 0,9539, или 95,39 %.
Даже в столь благоприятной модели сохраняется около 4,61 % вероятности не увидеть ни одного дефекта в выборке, если фактическая доля несоответствий составляет 5 %. Если дефекты сгруппированы по садкам или инструментальным позициям, предпосылка независимости становится неверной: простая случайная выборка может оказаться нерепрезентативной. Для конечной партии при отборе без возвращения требуется гипергеометрическая модель. Пример не задаёт критерий приёмки партии: он показывает лишь зависимость чувствительности поиска от объёма выборки.
Как назначить периодичность измерений
Периодическая проверка имеет смысл для процессов, у которых контролируемые свойства меняются во времени: например, из-за старения охладителя, загрязнения среды, изменения тепловой нагрузки печи, постепенного ухудшения состояния индуктора или датчика. Интервал контроля должен вытекать из динамики риска и подтверждённой воспроизводимости, а не из произвольной формулы «раз в неделю».
При обнаружении недопустимого отклонения в параметрах процесса определяют временное окно риска: от последней доказанной годной проверки до восстановления нормального состояния. Всю продукцию потенциально затронутого интервала необходимо идентифицировать и оценить по установленному плану. Простой повторный замер температуры после корректировки не подтверждает годность ранее выпущенной партии.
Пример программы контроля после ТВЧ-закалки шейки вала
Предположим, технические требования задают диапазон поверхностной твёрдости, эффективную глубину слоя, отсутствие трещин, ограничение по радиальному биению и обязательный низкий отпуск. Конкретные числа оставим в чертеже: без марки стали, геометрии и эксплуатационных условий выдавать универсальные нормы неправомерно.
| Характеристика | Предпочтительный принцип контроля | Почему |
|---|---|---|
| Запись мощности, времени, перемещения, охлаждения | Непрерывная или поштучная регистрация параметров | Прослеживаемость истории каждой детали |
| Поверхностная твёрдость | Сплошной или утверждённый выборочный | Зависит от критичности и производительности метода |
| Эффективная глубина слоя | Разрушающий контроль на представительных образцах/деталях по плану | Требуется профиль свойств по сечению |
| Поверхностные трещины | Сплошной НК, если этого требуют ТУ | Высокая ответственность дефекта |
| Биение после ТО и шлифования | Измерение по плану, нередко поштучно | Прямое подтверждение геометрического допуска |
| Параметры охладителя | Операционный и периодический контроль | Физическое качество охлаждения изменяется |
Для измерения глубины поверхностного упрочнения следует применять установленное определение глубины и корректный метод, в том числе ISO 18203:2026 по применимости [3]. Один высокий показатель HRC на поверхности не заменяет профиль твёрдости в сечении.
Как оформить решение о годности партии
В протоколе нужны: идентификатор партии, марка и плавка стали, реальный цикл термообработки, критерии КД/ТУ, применённый метод, состояние средств измерений, объём и способ отбора, результаты, идентификация несоответствий, решение по партии и ответственные лица. Для выборочного контроля дополнительно указывают конкретную схему выборки и критерии приёмки/отклонения. Нельзя записывать только «контроль выборочный — соответствует» без основания, какие изделия и сколько проверены.
Перечень параметров удобно связать с картой технологического процесса. Связанные нормы качества и документация могут устанавливать более жёсткие требования, чем общий ориентир стандартов методов испытания.
Частые вопросы
Если печь автоматически ведёт термограмму, можно ли отказаться от измерения твёрдости? Нет, если твёрдость является нормируемым свойством. Термограмма подтверждает режим, а не конечную микроструктуру конкретной детали.
Выборка из одной садки представляет весь месячный выпуск? Не обязательно. Нужно подтвердить однородность процесса, партий и условий отбора.
Можно ли применять ISO 2859-1 к любым требованиям? Нет. Стандарт относится к схемам приёмки по альтернативному признаку. Для измеряемых характеристик при соответствующих предпосылках существуют иные методы.
Почему 100%-ный НК не гарантирует отсутствие трещин? Чувствительность любого физического метода ограничена; важно не только число проверенных единиц, но и процедура, доступность поверхности и критерии оценки.
Вывод
Объём контроля следует назначать по риску и измеряемому свойству. Разные характеристики одной детали могут одновременно требовать непрерывного мониторинга режима, сплошного неразрушающего контроля и выборочных разрушающих испытаний. Принятый план должен быть документирован и связан с чертежом и процессом производства.
Источники
- ISO 2859-1:2026. Sampling procedures for inspection by attributes — Part 1.
- ISO 3951-1:2022. Sampling procedures for inspection by variables — Part 1.
- ISO 18203:2026. Steel — Determination of the thickness of surface-hardened layers.
- ISO 6508-1:2023. Metallic materials — Rockwell hardness test — Part 1.
- ISO 9934-1:2016. Non-destructive testing — Magnetic particle testing — Part 1.