
Краткий ответ. Спрейерное охлаждение позволяет подводить жидкость непосредственно к нагретой зоне и управлять расходом, давлением, направлением струй и временем её подачи. Погружение удобнее, когда необходимо охлаждать деталь целиком и обеспечена равномерная циркуляция среды в баке. Спрейер не является заведомо более безопасным и не гарантирует меньшего коробления: преимущество зависит от геометрии, равномерности теплообмена, состава стали и согласования охлаждения с индукционным нагревом. Для выбора сравнивают фактическую твёрдость, профиль упрочнённого слоя, трещины, напряжения и изменение размеров [1–4].
Почему охлаждение при ТВЧ принципиально важно
Индукционный нагрев быстро создаёт аустенитизированную область вблизи поверхности детали. Для формирования нужного мартенситного слоя её охлаждают с подходящей скоростью. Сердцевина при этом может сохранять более вязкое исходное состояние, если тепловой цикл и прокаливаемость подобраны правильно. Однако быстрый нагрев не освобождает от риска структурных и термических напряжений: несимметричное остывание приводит к короблению, а высокая растягивающая составляющая напряжений способна инициировать трещины.
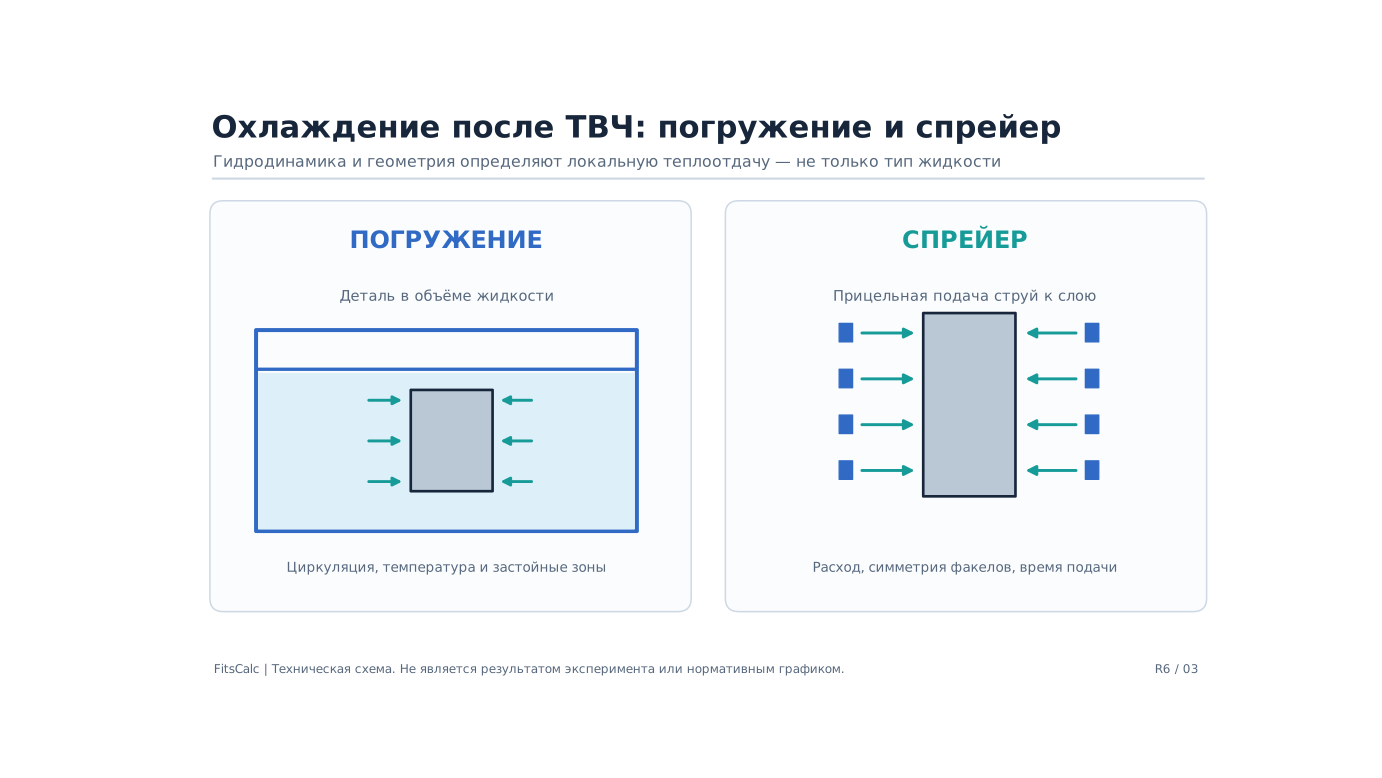
Поэтому задача технолога состоит не в максимизации «жёсткости» охладителя любой ценой. Нужно обеспечить требуемый продукт превращения в рабочей зоне при допустимых геометрических изменениях. ASM Handbook 4F (2024) различает обычное погружение, открытое спрейерное охлаждение, заливное охлаждение и погружённый спрейер; это набор различных технологических схем, а не всего два взаимоисключающих метода [1].
Что происходит при погружении
Нагретую деталь перемещают в ёмкость с жидким охладителем. Теплоотвод зависит от температуры жидкости, её состава, движения относительно поверхности и наличия газопаровых фаз. На различных стадиях в воде или масле возможны плёночное кипение, пузырьковое кипение и конвекция. Поэтому скорость охлаждения меняется по мере снижения температуры металла.
Главная технологическая ошибка — считать, что любая точка детали в баке охлаждается одинаково. Низкая скорость движения жидкости в закрытой полости, возле широкого торца или в зоне застойного течения может привести к иной структуре, чем на открытой поверхности. Движение жидкости улучшают насосами, мешалками, направленными потоками и соответствующим расположением садки. При этом чрезмерная асимметрия циркуляции сама способна усилить коробление [2, 3].
Преимущества погружения: простота организации полного охлаждения, возможность использования типовых баков и технологических жидкостей, отсутствие сложного индивидуального спрейера на каждой позиции. Недостатки — ограничения по доступу жидкости к отдельным поверхностям, влияние транспортировки детали, температурного режима и гидродинамики ванны.
Как работает спрейер
Спрейер подаёт жидкость через систему форсунок или отверстий непосредственно на требуемую поверхность. Для длинномерного вала индуктор и спрейер могут перемещаться относительно вращающейся детали; тогда зона нагрева и зона охлаждения последовательно проходят вдоль её оси. Для локального упрочнения шейки применяют неподвижный или специально согласованный с индуктором блок охлаждения.
Форма струи, равномерность орошения по окружности, расстояние от сопла, расход, скорость и температура жидкости влияют на коэффициент теплоотдачи. Расход нельзя наращивать без ограничений: при неодинаковой нагрузке на поверхности могут возникать локальные зоны переохлаждения, градиенты температур, большие остаточные напряжения и геометрические искажения. Исследование индукционной закалки зубчатых колёс из 42CrMo4 показало, что тщательно настроенное двухфазное водовоздушное распыление может давать свойства, сопоставимые с применением полимерного охладителя; результат относится к исследованным материалу и конструкции, а не ко всем видам деталей [4].
Что сравнивать при выборе
| Критерий | Погружение | Спрейер |
|---|---|---|
| Зона охлаждения | Вся погружаемая поверхность, доступная среде | Локальная или распределённая зона по схеме форсунок |
| Управляемые параметры | Состав, температура, циркуляция, положение и время погружения | Состав, температура, расход, давление, геометрия факела, время и перемещение |
| Риск неоднородности | Застойные зоны, газопаровая плёнка, особенности формы | Мёртвые зоны между струями, разброс форсунок, неполное покрытие |
| Оборудование | Бак, насосы, теплообмен, транспортировка | Сопла, коллектор, датчики, фильтрация, синхронизация с индуктором |
| Технологическая гибкость | Удобна для полного охлаждения детали | Удобен для адресного охлаждения рабочих поверхностей |
| Типичная ошибка | Приравнять температуру бака к температуре поверхности во всём цикле | Приравнять давление в магистрали к равномерному теплоотводу |
Эта таблица показывает свойства организации процесса, а не гарантированное ранжирование по качеству. Для реального выбора требуются испытания изделия или достоверная модель, подтверждённая измерениями.
Почему нельзя сравнивать среды по единственной скорости охлаждения
Приближённую локальную теплопередачу можно записать как:
q'' = h · (Tпов − Tср),
где q'' — плотность теплового потока, Вт/м²; h — эффективный коэффициент теплоотдачи, Вт/(м²·К); Tпов — температура поверхности, °C; Tср — характерная температура охладителя, °C. При кипении и струйном взаимодействии h не является постоянным: он меняется по времени, температуре поверхности и режиму течения. Формула описывает принцип и не является самостоятельным расчётом промышленного спрейера.
Одинаковый расход жидкости не означает одинаковую скорость охлаждения разных деталей. У массивного вала большой тепловой запас, у тонкостенной втулки существенно меньше, а на кромках и переходах теплоотвод устроен иначе. Именно поэтому профиль температуры поверхности, кривая охлаждения контрольного образца и результаты металлографии значительно информативнее одного рекламного значения скорости охладителя [2, 3].
Как выбирать охладитель
Вода, масла и водные полимерные растворы отличаются теплопередачей и поведением при изменении температуры и концентрации. Полимерные растворы требуют мониторинга концентрации, температуры, качества воды, загрязнений и состояния подачи. Для спрейеров критичны также фильтрация и стабильность факелов: отложения способны изменить расход через отдельные форсунки [5].
При выборе среды сначала оценивают прокаливаемость конкретной марки, фактическое сечение нагреваемой зоны, требования к твёрдости и глубине слоя. Затем проверяют, обеспечивает ли среда достаточную скорость охлаждения именно при данной гидродинамике. Мягкий охладитель может снизить деформации, но создать риск недокала; более интенсивный — обеспечить твёрдость, но повысить риск трещин. Баланс определяется испытанием, а не принадлежностью стали к условной группе «углеродистая/легированная».
Практический сценарий: шейка шпинделя
Пусть у шпинделя несколько рабочих шеек и нежелательно аустенитизировать всю длину. При последовательном индукционном нагреве шейки спрейер удобен, поскольку может быть направлен на уже нагретую поверхность, не охлаждая соседние зоны в той же степени. Для настройки потребуются: диаметр и длина шейки, марка и исходная структура, схема индуктора, скорость сканирования, время от окончания нагрева до начала охлаждения, гидравлическая схема и требуемая глубина слоя.
Контрольный цикл квалификации проводят на репрезентативных деталях: проверяют поверхностную твёрдость по окружности и длине, профиль по сечению, отсутствие трещин, биение и результат после отпуска. Если обнаружена осевая полоса недостаточной твёрдости, проверяют не только частоту генератора, но и область перекрытия факелов, фактический расход, загрязнение сопла, вращение детали и симметрию нагрева. Если трещины возникают у галтели, дополнительно исследуют концентрацию напряжений и локальную интенсивность охлаждения.
Минимальный протокол сравнения двух способов
- Зафиксировать одинаковые партию стали, исходную структуру, геометрию и целевой нагрев.
- Задокументировать характеристики охладителя, положение детали, фактический расход и температуру среды.
- Провести несколько повторных циклов каждого варианта по согласованной методике.
- Измерить твёрдость и глубину слоя по единому критерию, например используя ISO 18203:2026 по применимости [6].
- Сравнить биение, трещины, микроструктуру и при необходимости остаточные напряжения.
- Выбрать технологию по повторяемости результатов и риску брака, а не по максимальной скорости охлаждения.
Типичные причины неудачной спрейерной закалки
Недокал вдоль оси может возникать из-за задержки между нагревом и подачей жидкости, неправильной относительной скорости перемещения или недостаточного покрытия струями. Разная твёрдость по окружности — из-за несимметричного индуктора, отсутствия вращения или неравных расходов сопел. Трещины на кромках — из-за сочетания концентраторов напряжений, неподходящей скорости охлаждения и исходного дефекта материала. При обнаружении такого дефекта недостаточно просто уменьшить давление: требуется восстановить картину нагрева и охлаждения.
Не следует принимать визуально однородную мокрую поверхность за доказательство одинакового теплоотвода. Важны наблюдения, измерения и контрольная структура изделия.
Частые вопросы
Всегда ли спрейер охлаждает быстрее бака? Нет. Всё зависит от расхода, режима обтекания, температуры, состава жидкости и контакта с поверхностью.
Можно ли использовать только воду? Выбор зависит от стали и конструкции; полимерные растворы и другие среды применяются при обоснованном режиме.
Помогает ли вращение вала? Оно может усреднять условия нагрева и орошения по окружности, но не исправляет автоматически дефекты конструкции спрейера.
Нужен ли отпуск после ТВЧ? Обычно требуемая конечная структура и снятие напряжений предусматривают отпуск; самоотпуск возможен только как квалифицированный технологический вариант.
Вывод
Выбор охлаждения при ТВЧ — это задача согласования локальной теплоотдачи, фазовых превращений и геометрической точности. Погружение и спрейер допустимы при выполнении требований к детали. Решение принимают по измеренным результатам серий квалификационных испытаний, а не по названию охладителя.
Источники
- Rudnev V. et al. Induction Quenching. ASM Handbook, Vol. 4F (2024), p. 408–427.
- Zinn S. Quenching of Induction Heated Steel. ASM Handbook, Vol. 4C (2014), p. 87–102.
- MacKenzie D.S. Quench System Design. ASM Handbook, Vol. 4F (2024), p. 293–346.
- Rodman D. et al. Induction Hardening of Spur Gearwheels Made from 42CrMo4 Steel by Employing Spray Cooling. Steel Research International, 2011.
- Luo X. et al. Polymer Quenchants. ASM Handbook, Vol. 4F (2024), p. 178–249.
- ISO 18203:2026. Steel — Determination of the thickness of surface-hardened layers.