
Краткий ответ. Станина из серого чугуна после литья может сохранять остаточные напряжения из-за неравномерного охлаждения и геометрии стенок. При удалении припуска эти напряжения перераспределяются, что вызывает уход плоскостности, прямолинейности и взаимного положения баз. Стабилизирующую технологию выбирают с учётом марки чугуна, массы, конструктивной жёсткости и допуска, а подтверждают повторными геометрическими измерениями.
Источники нестабильности
В отливке соседствуют массивные рёбра, тонкие стенки, опорные площадки и переходы с разной скоростью охлаждения. Пока затвердевание и последующее охлаждение протекают неоднородно, возникают внутренние напряжения. При черновом фрезеровании одна часть материала удаляется, и распределение внутренних сил меняется. Поэтому деталь может изгибаться после снятия с приспособления, хотя прямо на станке измерение было нормальным.
Для крупной станины важно отличать два механизма: остаточное напряжённое состояние изготовления и обычное температурное удлинение при изменении температуры цеха. Оба влияют на геометрию, но требуют разных мер.
Три подхода к стабилизации
| Подход | Принцип | Основные ограничения |
|---|---|---|
| Термическое снятие напряжений | Контролируемый нагрев ниже опасных температур структурных изменений | Требуется размерная печь и равномерный цикл |
| Естественное выдерживание | Изменение состояния с течением времени | Длительность и степень эффекта непредсказуемы без контроля |
| Вибрационная обработка | Воздействие циклических нагрузок | Результат зависит от конструкции; не равен универсальному отжигу |
Исследования остаточных напряжений серого чугуна показывают, что различия между технологиями количественно значимы и зависят от конкретного процесса. Результаты одного эксперимента нельзя переносить в виде гарантированных процентов снятия напряжений на любую станину.
Технологический маршрут
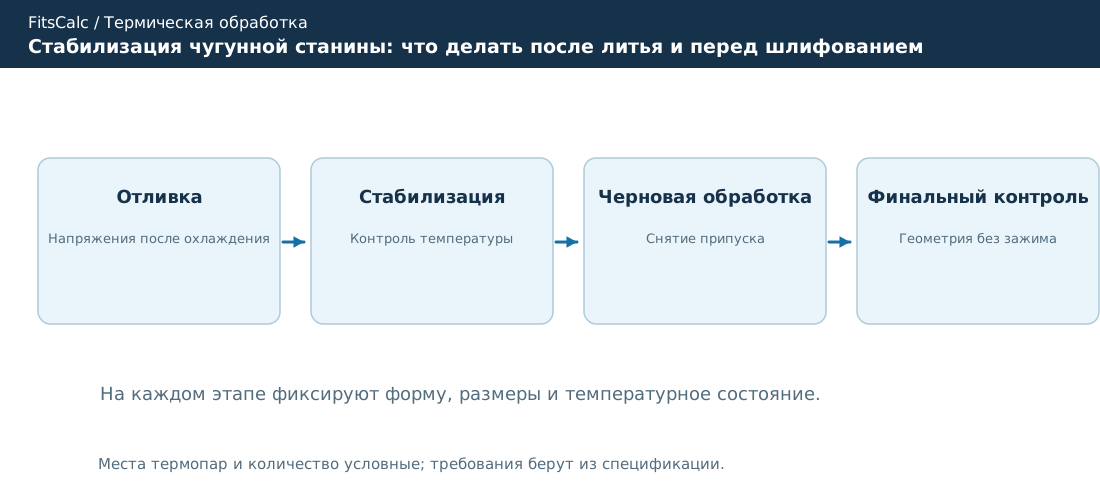
После выбивки и очистки отливки контролируют материал, литьевые дефекты, геометрию и припуски. При необходимости проводят стабилизирующую обработку с регистрацией температуры на характерных участках. Затем выполняют черновую механообработку, оставляя припуск на ответственные поверхности. Для высокоточных баз может потребоваться промежуточная проверка после выдерживания либо дополнительный цикл стабилизации. Чистовое шлифование начинают, когда геометрия на выбранном этапе становится воспроизводимой.
Условный расчёт температурной составляющей
Для базы длиной 1000 мм и допущенного коэффициента линейного расширения α = 11·10⁻⁶ 1/К изменение средней температуры на 2 К даёт ΔL = α·L·ΔT = 0,022 мм, то есть 22 мкм. Этот расчёт не предсказывает коробление от остаточных напряжений; он показывает, что даже идеально стабилизированная станина требует температурного контроля при точных измерениях.
Что измерять при приёмке
Для направляющих — прямолинейность, параллельность и взаимное положение. Для площадок — плоскостность. Для отверстий и направляющих — расстояния, соосность, углы, геометрию после снятия с базирования. Полезна регистрация температуры детали и окружающей среды вместе с результатами контроля. Повторные измерения в разные моменты времени показывают, действительно ли изменяется геометрия.
Ошибочные решения
- Считать выдерживание «несколько месяцев» гарантией неизменности размеров.
- Контролировать только геометрию при зажатой отливке.
- Игнорировать температуру материала при микронных допусках.
- Назначать температуру стабилизации без марки чугуна и рекомендаций литейного производства.
- Пытаться исправить усадочную раковину одним низкотемпературным отпуском.
Частые вопросы
Нужно ли «выдерживать на улице» каждую станину?
Нет. Естественное выдерживание — лишь один из применяемых подходов. Оно занимает значительное время и не заменяет оценку остаточных напряжений и конечной геометрии. При наличии подходящего оборудования может быть предпочтительна контролируемая термическая стабилизация.
Можно ли по одной разности размеров считать, что чугун нестабилен?
Нет. Изменение температуры, схемы опор, усилий зажима и методики измерения может дать аналогичный эффект. Нужна серия измерений при сравнимых условиях с прослеживаемыми температурой детали и настройками измерительного оборудования.
Разделение измерительной и реальной нестабильности
Длинная станина при измерении может изгибаться под собственным весом из-за недостаточно правильной схемы опор. После перестановки на другие опоры результат плоскостности меняется, хотя внутреннее напряжённое состояние материала осталось прежним. Поэтому при повторных измерениях необходима одна и та же схема опирания либо обоснованная компенсация деформации от собственного веса. Учитывают температурный градиент по длине и высоте детали, влияние сквозняков и нагрева от соседних станков.
Проверку размеров полезно выполнять не сразу после переноса из теплового участка в метрологический цех, а после установления температурного равновесия. Время выравнивания для массивной отливки может быть значительным и зависит от массы, геометрии и окружающей среды. Одна и та же рама при разной температуре даст различное межцентровое расстояние без всякого изменения структуры чугуна.
Что выбирать при ограниченном бюджете
Если печь не вмещает деталь, не следует автоматически заменять термическую стабилизацию произвольной вибрационной обработкой. Необходимы сравнительные пробы и документация, подтверждающие достижение требуемых допусков. Для единичной станины разумно закладывать дополнительные технологические припуски и этапы промежуточного контроля, а для серии — разрабатывать воспроизводимый маршрут с историей измерений. Экономическая оценка должна включать не только стоимость выдержки, но и потери при повторной финишной обработке из-за позднего ухода размеров.
Вывод
Стабильность чугунной станины определяется всем маршрутом — от охлаждения отливки до промежуточного снятия припусков и окончательного измерения. Стабилизирующая обработка полезна только при подтверждении фактического снижения деформаций.