
Краткий ответ. Деталь может изменить размеры уже после окончания термообработки, даже если первоначально прошла контроль твёрдости и геометрии. Причины — превращения остаточного аустенита, структурная релаксация мартенсита при отпуске и эксплуатации, перераспределение остаточных напряжений, а также последствия шлифования и предшествующей механической обработки. Для точного инструмента, колец, валов и шпинделей назначают не «один стабилизирующий нагрев», а согласованный маршрут закалки, своевременного отпуска, при необходимости обработки холодом, последующей механической обработки и контроля изменения размеров во времени [1–4].
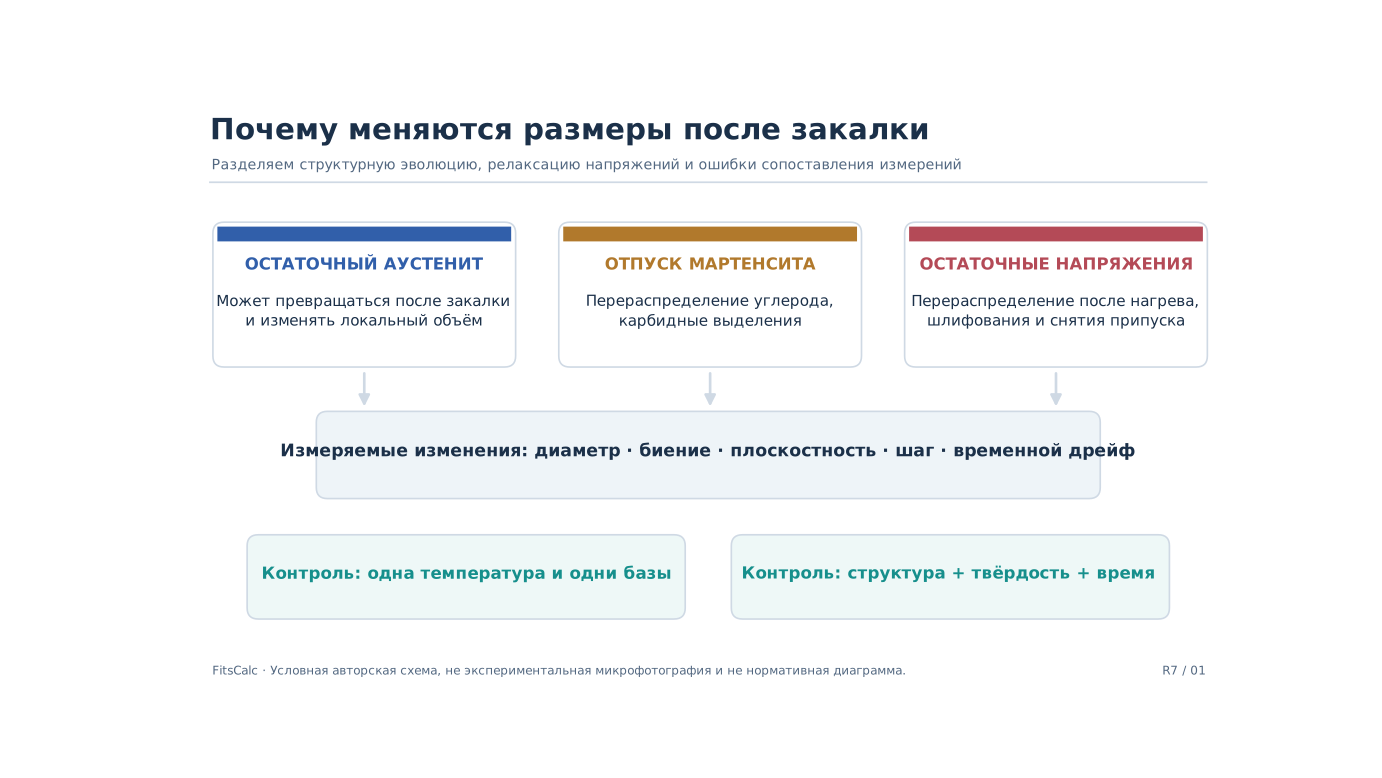
Что считать стабильностью размеров
Размерная стабильность — способность сохранять размеры и форму в установленных условиях времени, температуры и механических воздействий. Для технолога недостаточно записи «после обработки Ø40,000 мм»: следует указать интервал допуска, измерительные базы, температуру измерения, момент после завершения отпуска, допустимые изменения после хранения и эксплуатации. Измеренная геометрия включает не только диаметр, но и круглость, прямолинейность, плоскостность, биение, шаг и взаимное расположение поверхностей.
Для малой детали, работающей при комнатной температуре, важна стабильность в течение хранения. Для шпинделя или измерительной системы — дополнительно влияние длительной работы и умеренного нагрева. Для инструмента, испытывающего многократные температурные циклы, необходимо контролировать не только размер в спокойном состоянии, но и воспроизводимость возвращения к исходной геометрии.
Проверка должна отличать обратимое тепловое расширение от необратимого остаточного изменения. Если измерять деталь после нагрева до выравнивания температуры, легко получить кажущийся дрейф: температурная погрешность иногда существенно превосходит ожидаемое изменение структуры.
Причина 1. Остаточный аустенит
При закалке аустенит не всегда полностью превращается в мартенсит. Его остаточное количество зависит от состава, аустенитизации, температуры окончания мартенситного превращения, скорости охлаждения и дальнейших термических циклов. Остаточный аустенит может превращаться при последующем охлаждении или механическом воздействии; это изменяет удельный объём и распределение внутренних напряжений. Поэтому одна и та же измеренная твёрдость ещё не доказывает одинаковое количество остаточного аустенита [2, 3].
Нельзя по произвольному значению твёрдости вычислять объёмную долю аустенита: на неё дополнительно влияют карбиды, углеродистость мартенсита, структура отпуска и условия испытания. Для количественной проверки может использоваться рентгенодифракционная методика ASTM E975-22, область применимости которой включает преимущественно стали с близкой к случайной кристаллографической ориентацией исследуемых фаз [5].
Причина 2. Релаксация мартенсита и остаточных напряжений
Сразу после закалки сталь находится в неравновесном состоянии. Отпуск снижает часть внутренних напряжений и изменяет распределение углерода между матрицей и выделяющимися карбидами. Это может сопровождаться изменением формы и линейных размеров. Кроме того, напряжения возникают до закалки — при ковке, правке, сварке, черновом точении, резании, шлифовании и несимметричном снятии металла. Нагрев способен вызвать их перераспределение, даже если фазовые превращения при этом не являются доминирующим механизмом.
Важное следствие: термическая стабилизация не эквивалентна гарантированной геометрической точности. При искривлении длинного вала или короблении кольца требуется разбирать геометрию сечения, схему укладки, нагрев, способ охлаждения, последовательность обработки и изменения напряжений при съёме припуска. ASM Handbook отдельно рассматривает влияние конструкции и состояния заготовки на коробление инструментальных сталей [2].
Причина 3. Влияние чистовой обработки
После чистового шлифования тонкий поверхностный слой может подвергнуться локальному перегреву, изменению структуры и остаточного напряжённого состояния. Даже без видимых прижогов обработка способна изменить баланс напряжений, поэтому порядок «закалка → отпуск → грубое шлифование → контроль» не всегда достаточен для особо точных деталей.
Рациональный маршрут может предусматривать черновое шлифование, контроль поверхностных дефектов, стабилизирующую операцию, выдержку и окончательное доведение поверхности. Состав маршрута выбирают под заданную марку стали и точность; дополнительный отпуск не должен выводить материал за пределы требуемой твёрдости.
Как определить источник изменения размера
| Наблюдение | Возможная физическая причина | Чем подтвердить | Чего недостаточно |
|---|---|---|---|
| Диаметр медленно меняется при хранении | Структурные превращения и релаксация напряжений | Серия измерений при одной температуре, анализ структуры, при необходимости XRD | Разового контроля HRC |
| После шлифования изменилось биение | Неравномерное снятие слоя и перераспределение напряжений | Протоколы биения до/после, измерение температур и режима шлифования | Только осмотра поверхности |
| Размеры отличаются после прогрева | Тепловое расширение, градиент температур либо необратимая перестройка | Измерения до нагрева, при одинаковой контрольной температуре и после выдержки | Сравнения горячей и холодной детали |
| Кольцо изменило круглость | Неравномерность превращения и жёсткости сечения | Карта окружности, измерение в нескольких сечениях, термограмма процесса | Среднего наружного диаметра |
| После обработки холодом изменились размеры | Продолжение мартенситного превращения и напряжения | Оценка фазового состава до/после и контроль геометрии после отпуска | Предположения, что холод «исправляет» форму |
Пример контроля размерной стабильности
Рассмотрим условный измерительный вал, у которого после заключительной операции контролируют расстояние между базовыми торцами. При одной и той же температуре 20 °C получили: первоначально L₀ = 250,000 мм, через 7 суток L₇ = 250,006 мм, через 30 суток L₃₀ = 250,010 мм.
Разница за 30 суток: ΔL = L₃₀ − L₀ = 0,010 мм = 10 мкм.
Относительное изменение: ε = ΔL/L₀ = 0,010/250 = 0,00004 = 40 мкм/м.
Это не норматив допуска и не прогноз для конкретной марки; числа нужны для демонстрации расчёта. Вывод о годности невозможен без требования чертежа, неопределённости измерений и подтверждения одинаковых условий. Если установлен, например, внутренний критерий |ΔL| ≤ 5 мкм за 30 суток, эта условная деталь его не выдерживает, даже если в первый день размер находился в допуске.
Для практического эксперимента нужны повторные измерения и контрольный образец: иначе случайную погрешность и дрейф средства измерения можно принять за превращение структуры. Для партии изделий желательно использовать контрольную карту изменения размеров, а не отбирать единичную деталь по признаку «кажется, она повелась».
Алгоритм назначения стабилизирующей обработки
- Зафиксировать требования: допуски, допускаемый временной дрейф, температуру эксплуатации и необходимость сохранения высокой твёрдости.
- Установить исходное состояние: марку, фактическую плавку, предварительную обработку, структуру до окончательной закалки и расположение зон с разным сечением.
- Оценить фазовые причины: вероятность существенного остаточного аустенита и режим его измерения; при необходимости рассмотреть обработку холодом до отпуска [3, 5].
- Выбрать отпуск: температурно-временные условия по стали и рабочим свойствам; назначить отпуск после закалки в срок, установленный технологией [4].
- Согласовать механообработку: минимизировать резкое и несимметричное снятие металла после завершения основной структурной стабилизации.
- Квалифицировать маршрут: провести пилотную партию, проверить фазовый состав, твёрдость, геометрию и временной дрейф.
- Закрепить критерии: определить контрольные базы, периодичность измерений, температуру, условия хранения, допустимые отклонения и действия при несоответствии.
Чего не следует делать
Не назначать всем высокоточным стальным деталям одинаковый отпуск при условной «универсальной» температуре: мартенситная стабилизация, отпуск быстрорежущих сталей, обработка цементованных изделий и азотирование имеют различную кинетику. Не считать, что обработка холодом сама по себе снимает все напряжения; после неё может потребоваться отпуск. Не интерпретировать рост или уменьшение отдельного размера как однозначное доказательство конкретного фазового превращения: геометрический результат — сумма нескольких вкладов.
Частые вопросы
Почему точный инструмент изменяет размер, если после закалки HRC соответствует норме? Твёрдость не описывает объёмную долю остаточного аустенита и пространственное распределение напряжений. Для размерной стабильности проверяют структуру и геометрию во времени.
Можно ли стабилизировать точную деталь обычным низким отпуском? Иногда достаточно, но только при подтверждённых свойствах и заданном сроке хранения. В других случаях требуются несколько операций, включая обработку холодом или иной маршрут.
Нужно ли выдерживать деталь месяц после отпуска? Универсального обязательного срока нет. Его заменяет или дополняет квалифицированный цикл стабилизации с подтверждённым критерием изменения размеров.
Разрешает ли ISO 4885:2026 конкретный режим для стали 45? Нет. Это стандарт терминологии; режимы назначаются по данным о стали и требованиям изделия.
Вывод
Стабильность размеров обеспечивается проектированием всей технологической цепочки, а не только добавлением «стабилизирующего отпуска». Нужны согласование фазовых превращений и остаточных напряжений, управляемая механообработка, воспроизводимая термообработка и измерения при контролируемой температуре через установленное время. Критерий успеха — подтверждённая неизменность нормируемой геометрии, а не только соответствие исходной твёрдости.
Источники
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary.
- Control of Distortion in Tool Steels. ASM Handbook, Vol. 4D, 2014, pp. 312–319.
- Diekman F. Cold and Cryogenic Treatment of Steel. ASM Handbook, Vol. 4A, 2013, pp. 382–386.
- Penha R.N. et al. Tempering of Steels. ASM Handbook, Vol. 4A, 2013, pp. 327–351.
- ASTM E975-22. Standard Test Method for X-Ray Determination of Retained Austenite in Steel.