
Краткий ответ. Стали 45 и 40Х близки по номинальному содержанию углерода, но отличаются легированием и устойчивостью переохлаждённого аустенита. Хром в 40Х при соответствующих условиях обычно повышает прокаливаемость по сравнению с нелегированной сталью 45, что позволяет получать требуемую структуру в более значительном сечении либо применять менее интенсивное охлаждение. Но «40Х лучше 45» — не универсальный конструкторский вывод: важны сечение, нагрузка, требуемая твёрдость поверхности и сердцевины, деформации и стоимость полного маршрута [1–4].
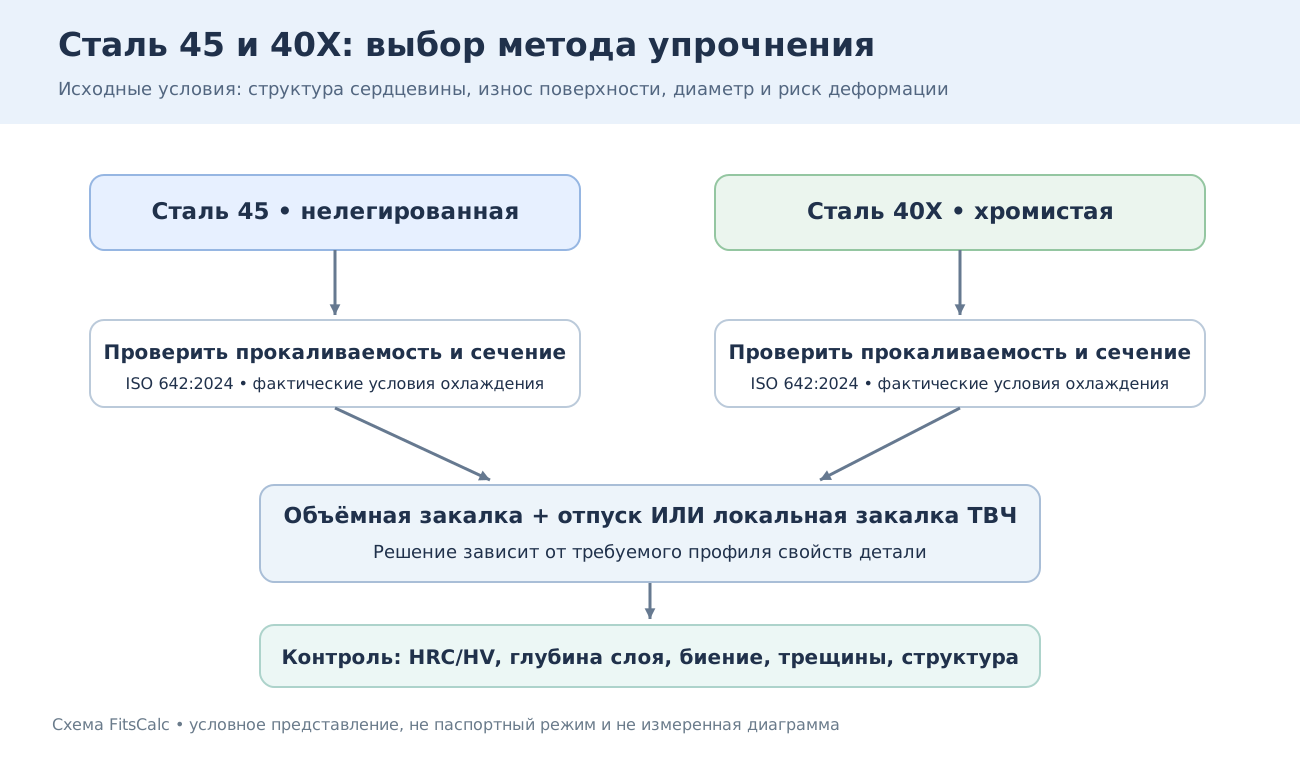
Чем различаются исходные материалы
Сталь 45 — нелегированная качественная конструкционная сталь по ГОСТ 1050-2013. Её используют для валов, осей, зубчатых деталей и других изделий, где требуются определённые свойства после нормализации, улучшения или поверхностного упрочнения.
Сталь 40Х — конструкционная хромистая легированная сталь по ГОСТ 4543-2016. Благодаря присутствию хрома и соответствующей кинетике превращений она во многих случаях имеет повышенную прокаливаемость. Однако реальный результат определяется химическим составом конкретной плавки и условиями охлаждения. Сравнивать следует не только обозначения марок, но и их полосы прокаливаемости, поставочное состояние и конечные параметры испытаний [3, 4].
Оба стандарта описывают металлопродукцию соответствующих классов. Они не задают автоматически одну температуру закалки, одинаковую для любой детали и любой печи. Для технологической карты используют марочные справочные данные, требования чертежа, условия выполнения операции и результаты квалификации процесса.
Закаливаемость и прокаливаемость: в чём разница
Закаливаемость характеризует способность стали приобретать высокую твёрдость в мартенситном состоянии и в значительной мере связана с содержанием углерода. Прокаливаемость описывает способность формировать заданную долю мартенсита на определённой глубине при установленном способе охлаждения. Поэтому два материала с близкой твёрдостью поверхности после закалки могут иметь совершенно различную структуру в центре детали.
Именно прокаливаемость часто определяет выбор между 45 и 40Х при увеличении диаметра вала. В небольшом сечении заданная твёрдость может быть достигнута обеими сталями; в более массивном — 45 может дать недостаточную долю мартенсита в центре при охлаждении, которое приемлемо по деформациям. Но без сравнения полных кривых и расчётной охлаждающей способности среды нельзя назвать «критический диаметр для 45 и 40Х» одним универсальным числом.
Метод подтверждения. ISO 642:2024 устанавливает торцевую пробу Джомини: цилиндрический образец диаметром 25 мм и длиной не менее 100 мм охлаждают с торца, а затем определяют изменение твёрдости по расстоянию. Полученную кривую сопоставляют с технологическими условиями детали через надлежащие расчётные или опытные зависимости. Стандарт описывает метод испытания; сам по себе он не позволяет по одному измерению HRC на поверхности рассчитать твёрдость центра готового вала [5].
Где нужна объёмная закалка, а где достаточно поверхностной
При объёмной закалке с высоким отпуском («улучшении») цель — сформировать требуемое сочетание прочности и вязкости по соответствующему эффективному сечению. Это типичная задача для тяжело нагруженных валов и ответственных частей приводов. Недостаточная прокаливаемость создаёт неоднородную сердцевину, а слишком интенсивная среда охлаждения способна повысить риск коробления и трещин.
При локальной индукционной закалке ТВЧ задача иная: повысить износостойкость определённой поверхности при сохранении свойств основной массы детали. Для шейки шпинделя это может означать твёрдый закалённый слой и вязкую сердцевину. Здесь не требуется одинаковая мартенситная структура на всю глубину, но требуется подтвердить толщину упрочнённого слоя по установленному критерию [6].
Поэтому правильный выбор начинается с чертежа: какая именно зона должна быть твёрдой, на какую глубину, а какие свойства требуются от сердцевины? Излишне высокая прокаливаемость также не всегда полезна — она может изменить структуру и уровень деформаций вне целевого участка при неудачном режиме.
Таблица предварительного сравнения
| Критерий | Сталь 45 | Сталь 40Х |
|---|---|---|
| Класс | Нелегированная конструкционная | Хромистая легированная конструкционная |
| Базовый ГОСТ на металлопродукцию | ГОСТ 1050-2013 | ГОСТ 4543-2016 |
| Прокаливаемость при сопоставимых условиях | Обычно ниже | Обычно выше |
| Типичный риск объёмной закалки массивного сечения | Недостаточная мартенситная доля центра | Неоднородность и деформации тоже возможны, но выбор среды может быть шире |
| Закалочная среда | Может потребоваться более интенсивное охлаждение | В определённых режимах допустимо менее интенсивное охлаждение |
| Локальная ТВЧ-закалка | Распространённый вариант при подходящих требованиях | Также применима при квалифицированной технологии |
| Окончательный выбор | По требуемой структуре, испытаниям и маршруту | По тем же критериям, без допущения о «безусловном превосходстве» |
Таблица отражает направления сравнения и не задаёт режимы. Для марочного решения нужно отдельно проверить химический состав плавки, состояние поставки, размеры, условия нагрева и реальную скорость охлаждения.
Как выбрать температуру нагрева
Для доэвтектоидных сталей полного объёмного упрочнения исходят из температуры завершения аустенитизации Ac₃ и рекомендованного для конкретной марки превышения над ней. Но заданная температура печи не всегда равна температуре детали в центре; также важны выдержка, исходная структура и допустимый рост зерна. Более высокая температура не гарантирует более качественную закалку: при перегреве растёт зерно и уменьшается вязкость.
При скоростном нагреве ТВЧ кинетика аустенитизации отличается от медленного печного нагрева. Важны частота, мощность, время, геометрия индуктора, исходная дисперсность ферритно-карбидной структуры и эффективность спрейерного охлаждения. Поэтому нельзя брать температуру из таблицы для печной закалки 45 и без коррекции назначать её для индукционной закалки 40Х.
Для высокоточных деталей исходное состояние особенно существенно. Нормализация или улучшение перед ТВЧ могут сделать структуру более однородной и повысить воспроизводимость нагрева, но это следует подтверждать опытным результатом, а не включать автоматически без анализа.
Как выбрать охлаждение, учитывая геометрию
Вода, водные растворы полимеров, масло и другие среды имеют разные охлаждающие свойства, которые меняются с температурой, концентрацией, перемешиванием и состоянием поверхности. Обычно для повышения прокаливаемости требуется достаточно интенсивное охлаждение в области наименьшей устойчивости аустенита, но в температурном интервале мартенситного превращения чрезмерная интенсивность увеличивает опасность высоких напряжений.
Сценарий А: компактная деталь простой формы. Возможно несколько охлаждающих сред. Сравнивают полученную твёрдость, структуру, отсутствие трещин и повторяемость партий.
Сценарий Б: длинный ступенчатый вал с пазами. Помимо материала оценивают длину, отношение l/d, переходы сечения, ориентацию в баке и возможность правки. Переход от 45 к 40Х может позволить иной режим охлаждения, но сам по себе не гарантирует отсутствие изгиба.
Сценарий В: упрочнение только посадочной шейки. Если сердцевина уже обеспечивает нужную прочность, поверхностная ТВЧ-закалка может уменьшить общий нагрев и деформацию по сравнению с объёмным упрочнением. Контролируют глубину слоя и переходную зону.
Практический расчёт остаточной глубины после шлифования
Пусть на чертеже шейки указано требование: остаточная эффективная глубина упрочнения после окончательной обработки не менее 0,90 мм. Планируемый радиальный съём при шлифовании составляет 0,25 мм. В простейшей геометрической оценке минимальная исходная глубина от поверхности до той же точки профиля должна составить:
h_до >= h_после + a = 0,90 + 0,25 = 1,15 мм.
Это условный расчёт припуска, а не прогноз технологической глубины. Фактический профиль твёрдости может меняться вследствие нагрева при шлифовании и остаточных напряжений. Глубина эффективного слоя задаётся нормативно определённым порогом твёрдости; метод её измерения должен соответствовать ISO 18203:2026 [6]. Если требуемая глубина определяется по иному порогу либо есть дополнительный резерв для разброса, простого сложения недостаточно.
Контроль после обработки: измеряют профиль твёрдости на подходящем образце или согласованным методом, сравнивают с требованиями чертежа, проверяют поверхность на трещины и определяют биение шейки. Нельзя ограничиваться исходной глубиной слоя до шлифования.
Сравнение маршрутов на примере вала
Для ответственного ступенчатого вала возможны два принципиально разных маршрута.
Маршрут 1 — объёмное улучшение: заготовка → предварительная обработка по необходимости → черновое точение → закалка → высокий отпуск → чистовая механическая обработка → контроль механических свойств и геометрии. Такой маршрут выбирают, когда требуется заданная конструкционная прочность значительной части сечения.
Маршрут 2 — улучшение сердцевины и локальная ТВЧ-закалка: заготовка → предварительная обработка → улучшение для получения нужных свойств сердцевины → обработка посадочных поверхностей → локальный индукционный нагрев и охлаждение → низкий отпуск/квалифицированный самоотпуск → шлифование → контроль глубины и твёрдости слоя. Этот вариант подходит, когда нужна износостойкая поверхность при вязкой сердцевине.
Нельзя заранее считать один маршрут дешевле. Для экономического сравнения учитывают стоимость исходного проката, энергию, оснастку индуктора, время цикла, припуски, расходы на контроль и риск брака.
Какие исходные данные нужны для выбора марки
- Чертёж с геометрией, точностью, допусками, шероховатостью и нагружаемыми поверхностями.
- Эксплуатационная задача: кручение, изгиб, контактная усталость, удар или износ.
- Требования к прочности сердцевины, твёрдости поверхности и глубине слоя.
- Наличие шпоночных пазов, отверстий, концентраторов напряжений и резких переходов.
- Состояние поставки, сертификат плавки и допуски химического состава.
- Доступные печи, охлаждающие среды, установки ТВЧ и оборудование контроля.
- Критерии приёмки: твёрдость, структура, несплошности, биение, размер после шлифования.
Без этих исходных данных выбрать между 45 и 40Х однозначно нельзя. Для ответственного узла ограничиваться табличной номинальной прочностью марки особенно рискованно.
Частые вопросы
Сталь 40Х обязательно закаливать в масле, а сталь 45 — только в воде? Нет. Это распространённые технологические ориентиры для некоторых изделий, но решение зависит от сечения, требуемой структуры, марки среды и охлаждающей способности оборудования.
Если обе стали дали одинаковые 55 HRC на поверхности, они равноценны? Нет. Возможны различия в структуре центра, остаточных напряжениях, распределении твёрдости и конструкционной прочности.
Можно ли закалкой ТВЧ полностью заменить цементацию? Только если исходное содержание углерода обеспечивает требуемую твёрдость и приемлемы свойства слоя и сердцевины. Цементация меняет поверхностный химический состав, ТВЧ — прежде всего структуру.
Что надёжнее у длинного вала: максимальная твёрдость или улучшение? Определяется сочетанием усталостной прочности, вязкости, износостойкости и допустимой деформации. Максимальная HRC обычно не является самодостаточной целью.
Вывод
Сравнение сталей 45 и 40Х имеет смысл только в контексте эффективного сечения и заданного распределения свойств. Повышенная прокаливаемость 40Х расширяет технологические возможности, но не делает её универсальной заменой 45. Разумный выбор подтверждают марочным составом, полосой прокаливаемости, пробным режимом, измерениями твёрдости по глубине и контролем геометрии после полного цикла.
Источники
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary.
- ASM Handbook. Normalizing of Steel, Vol. 4A.
- ГОСТ 1050-2013. Металлопродукция из нелегированных конструкционных качественных и специальных сталей.
- ГОСТ 4543-2016. Металлопродукция из конструкционной легированной стали.
- ISO 642:2024. Steel — Hardenability test by end quenching (Jominy test).
- ISO 18203:2026. Steel — Determination of the thickness of surface-hardened layers.
- ISO 6508-1:2023. Metallic materials — Rockwell hardness test.
- ISO 643:2024. Steels — Micrographic determination of the apparent grain size.