
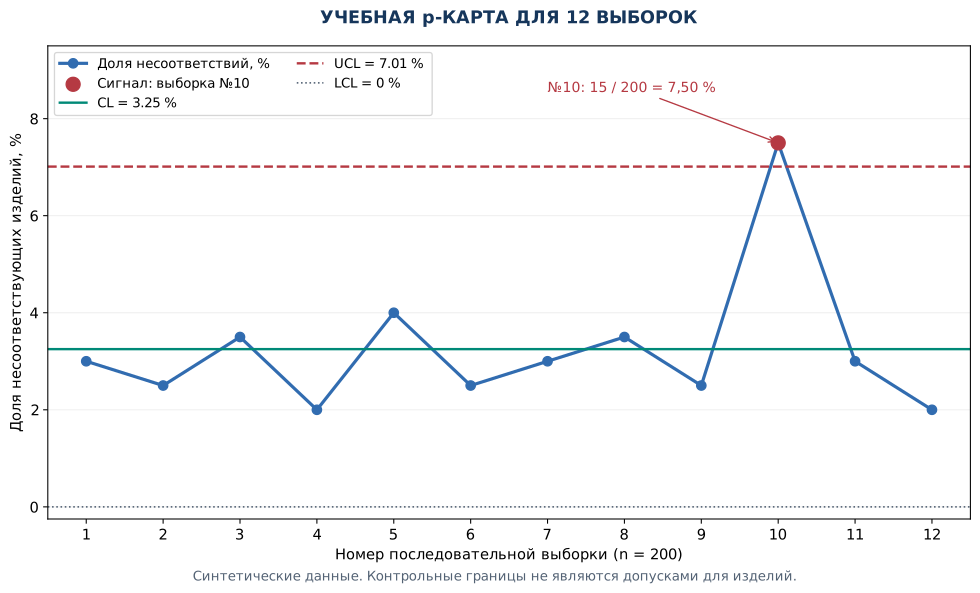
Краткий ответ. Процент забракованных деталей показывает наблюдаемую долю несоответствий, но сам по себе не отвечает на вопрос, стабилен ли процесс термообработки. Для анализа последовательных партий применяют статистический контроль: выбирают однозначный критерий несоответствия, сохраняют размер выборки и число негодных деталей, строят подходящую контрольную карту и отделяют естественные колебания от сигналов особых причин. При этом контрольные границы процесса не являются допусками по чертежу. Ниже приведён воспроизводимый учебный пример с p-картой, где одна партия выходит за верхнюю контрольную границу.
Что считать браком после термообработки
Критерий должен исходить из чертежа, технологической документации и правил приёмки. Несоответствиями могут быть недостаточная или избыточная твёрдость, не выдержанная глубина слоя, трещины, выход за допуск по биению, деформация, обезуглероживание или недопустимая микроструктура. Если изделие имеет одновременно два отклонения, для доли несоответствующих деталей оно учитывается как одна негодная деталь. Если же считают количество несоответствий, одна деталь может давать несколько событий — это уже другая статистическая величина и другой тип контрольной карты.
По терминологии NIST, p-карта применяется для доли несоответствующих единиц; c-карта и u-карта — для количества несоответствий при соответствующих предпосылках [1, 2]. Нельзя строить p-карту по числу отдельных царапин, если один корпус содержит несколько царапин и единица наблюдения меняется от строки к строке.
Как собрать минимальный массив данных
Для каждой партии или временного интервала создают протокол с полями:
| Поле | Пример записи | Зачем необходимо |
|---|---|---|
| Дата, смена, установка | 15.10.2026 / смена 1 / печь №2 | Прослеживаемость |
| Материал, плавка, размер | Одна марка и группа сечения | Сопоставимость |
| Число проверенных изделий n | 200 | Знаменатель доли |
| Число несоответствующих d | 6 | Числитель доли |
| Категория отклонения | Твёрдость / трещины / глубина | Разделение причин |
| Реальный технологический режим | По журналу печи и ванны | Диагностика сигнала |
| Изменения процесса | Замена жидкости, новая загрузка | Поиск особых причин |
Выборки должны быть сформированы по понятному правилу; смешение результатов различных сталей, геометрий и разных технологий в одну карту может скрыть изменение процесса. Если процесс меняется по расписанию, например вследствие планового перехода на другую сталь, разумнее рассматривать отдельные однородные страты данных.
Расчёт доли несоответствий
Для партии i:
p_i = d_i / n_i,

где p_i — доля несоответствующих изделий;
    d_i — число несоответствующих изделий;
    n_i — число проверенных изделий.
Процент несоответствий равен 100·p_i. Для совокупности партий с разным размером выборок общую долю корректно рассчитывать как сумму негодных деталей, делённую на сумму проверенных, а не как простое среднее процентов по партиям.
p̄ = (Σ d_i) / (Σ n_i).
Учебный пример: 12 последовательных выборок
Возьмём условное производство однотипных закалённых втулок. Каждая выборка включает 200 проверенных изделий; критерий несоответствия — выход хотя бы одной из нормируемых характеристик за установленные требования. Данные намеренно сконструированы так, чтобы показать сигнал нестабильности, а не описать реальный цех.
| № выборки | Проверено n | Несоответствующих d | Доля p, % |
|---|---|---|---|
| 1 | 200 | 6 | 3,0 |
| 2 | 200 | 5 | 2,5 |
| 3 | 200 | 7 | 3,5 |
| 4 | 200 | 4 | 2,0 |
| 5 | 200 | 8 | 4,0 |
| 6 | 200 | 5 | 2,5 |
| 7 | 200 | 6 | 3,0 |
| 8 | 200 | 7 | 3,5 |
| 9 | 200 | 5 | 2,5 |
| 10 | 200 | 15 | 7,5 |
| 11 | 200 | 6 | 3,0 |
| 12 | 200 | 4 | 2,0 |
| Итого | 2400 | 78 | 3,25 |
Средняя доля:
p̄ = 78 / 2400 = 0,0325 = 3,25 %.
Для контрольной p-карты с одинаковыми n=200 и обычными трёхсигмовыми границами согласно изложенной в NIST методике [1]:
σ_p = sqrt[p̄(1 - p̄)/n]
    = sqrt[0,0325 · 0,9675 / 200]
    ≈ 0,01254.

UCL = p̄ + 3σ_p ≈ 0,07012 = 7,012 %.
LCL = max(0, p̄ - 3σ_p) = 0 %.
CL  = p̄ = 3,25 %.
Если нижняя расчётная граница отрицательна, её в обычной p-карте принимают равной нулю. Выборка №10 имеет p₁₀ = 15/200 = 0,075 = 7,5 %, что выше верхней границы около 7,01 %. Это статистический сигнал особой причины. Он не сообщает автоматически, какие именно детали в выборке должны быть забракованы: изделия оцениваются по собственным требованиям чертежа. Аналогично выход партии за UCL не является прямым доказательством причины дефекта — требуется расследование.
Как читать контрольную карту правильно
Центральная линия CL отображает принятую базовую долю несоответствий в процессе. UCL и LCL показывают границы статистически ожидаемых колебаний при принятых модели и вероятностных предположениях. Границы допуска относятся к отдельным физическим характеристикам деталей и устанавливаются КД/ТУ. Это принципиально разные сущности.
На сигнал вне границ реагируют обследованием периода производства, настроек термической установки, охлаждающей среды и особенностей поступившего материала. При этом нельзя автоматически удалить неудобную точку из данных и объявить процесс стабильным. Исключение особой причины из базового расчёта контрольных границ может производиться после документированного расследования и по согласованным правилам пересчёта.
Количество партий в нашем примере небольшое; для утверждения постоянных промышленных границ требуется больше репрезентативных данных. Нормальное приближение в основе 3σ-предела также нуждается в проверке при малых n или очень низкой доле дефектов; в таких случаях применяют более подходящие биномиальные методы и отдельные правила статистического контроля. ISO 7870-2:2023 относится к контрольным картам Шухарта [3].
Как выяснить причину сигнала в десятом периоде
Профессиональное расследование должно последовательно ответить на несколько вопросов:
- Подтверждён ли подсчёт? Проверить первичные результаты приёмки, одинаковую применённую норму, правильность идентификации деталей и факт повторного контроля.
- Какой вид несоответствия вырос? Разделить недостаточную твёрдость, коробление, трещины и дефекты слоя. Общее число 15 само по себе не говорит о физическом механизме.
- Не изменился ли материал? Сопоставить номер плавки, сертификат, геометрию заготовок и состояние после предварительной обработки.
- Не изменился ли режим? Сравнить фактические графики температур, загрузку, выдержку, движение и температуру среды, параметры спрейера, скорость переноса и фактический отпуск.
- Не изменилась ли система измерений? Проверить твердомер, калибровку, состояние поверхности, оператора, метод отбора и место испытания.
- Повторяется ли сигнал? Сопоставить соседние выборки и провести дополнительную проверку продукции, изготовленной в потенциально затронутом интервале.
После подтверждения причины разрабатывают корректирующее действие, оценивают его эффект на последующих выборках и фиксируют изменения в технологической документации.
Когда нужны Cp и Cpk, а когда p-карта
Если контролируется количественная характеристика, например твёрдость на определённой площадке, глубина слоя или биение, то можно анализировать её реальное распределение и статистическую управляемость. Индексы Cp и Cpk применяются для сопоставления естественного разброса стабильного процесса с допуском при выполнении статистических предпосылок; NIST отдельно подчёркивает зависимость их интерпретации от стабильности и распределения данных [4].
Если известен только бинарный результат «годен/не годен» для каждой единицы, Cp/Cpk непосредственно из процентов брака вычислить нельзя. Для таких данных используйте p-карту или другую подходящую процедуру для доли несоответствий. Не следует подменять анализ процесса одним показателем «у нас менее 5 % брака»: даже при небольшой средней доле процесс может испытывать опасные эпизоды нестабильности.
Почему процент брака не равен экономическому ущербу
Два случая с одинаковой долей негодной продукции могут иметь совершенно различную стоимость. Локальная мягкая зона, исправимая при соблюдении технологии, и закалочная трещина в дорогом шпинделе различаются по вероятности безопасного исправления и последствиям. Поэтому дополнительно к p-карте учитывают стоимость брака, стоимость повторной обработки, число заблокированных изделий, необходимость повторного контроля и влияние на срок производства.
Для аналитики полезно рассматривать два параллельных уровня: статистическую устойчивость технологических параметров (температура, время, расход среды) и статистику результатов приёмки. Стабильная термограмма не гарантирует годность деталей, если изменилась исходная марка стали; хорошие показатели твёрдости не гарантируют отсутствия трещин.
Частые вопросы
Можно ли строить p-карту по пяти партиям? Расчёт возможен, но достоверность границ и анализа ограничена объёмом данных. Для промышленного решения нужна достаточная репрезентативная история.
Что означает точка ниже LCL? Возможное необычное улучшение либо изменение системы проверки; её также следует исследовать, а не игнорировать.
Следует ли выбрасывать партию №10 целиком? Нет автоматического правила. Потребуются приёмочное решение по документации, локализация подозрительной продукции и при необходимости дополнительный контроль.
Можно ли сравнить две печи по средней доле брака? Только после учёта разных материалов, сечений, маршрутов, объёма выборок и статистической неопределённости.
Вывод
Для анализа качества термообработки следует разделять три вопроса: соответствуют ли детали требованиям; стабилен ли процесс; сколько стоит отклонение. На них отвечают разные инструменты — приёмка по КД/ТУ, контрольные карты и экономическая оценка. В приведённом учебном примере p-карта обнаружила одну статистически необычную выборку при средней доле несоответствий 3,25 %, что обосновывает расследование, но не заменяет инженерный анализ причины.
Связанные материалы FitsCalc
- Разработка технологического процесса детали.
- Дефекты закалки: трещины и коробление.
- Поверхностная закалка ТВЧ.
Источники
- NIST/SEMATECH. Engineering Statistics Handbook, §6.3.3.2 Proportions Control Charts. https://www.itl.nist.gov/div898/handbook/pmc/section3/pmc332.htm
- NIST/SEMATECH. Engineering Statistics Handbook, §6.3.3 What Are Attributes Control Charts?. https://www.itl.nist.gov/div898/handbook/pmc/section3/pmc33.htm
- ISO 7870-2:2023. Control charts — Part 2: Shewhart control charts. https://www.iso.org/standard/78859.html
- NIST/SEMATECH. Engineering Statistics Handbook, §6.1.6 What is Process Capability?. https://www.itl.nist.gov/div898/handbook/pmc/section1/pmc16.htm