
Краткий ответ. Две детали с одинаковой химической маркой и твёрдостью могут иметь разную эксплуатационную надёжность из-за неоднородной микроструктуры. При металлографическом контроле необходимо различать крупное и смешанное зерно, видманштеттовую структуру, полосчатость, непрерывные карбидные выделения и неметаллические включения. Эти признаки возникают на разных стадиях производства и требуют разных методов диагностики. Не всякое отклонение исправляется повторной термообработкой; часть дефектов связана с исходным качеством металла [1–6].
Почему одинаковой твёрдости недостаточно
Твёрдость характеризует сопротивление локальному вдавливанию при заданных условиях испытания, но не описывает в отдельности границы бывшего аустенитного зерна, пространственное распределение карбидов, строчечность включений, анизотропию или скрытые структурные дефекты. Например, две закалённые заготовки могут соответствовать одному диапазону HRC, но различаться по сопротивлению хрупкому разрушению и усталости из-за размера зерна или включений.
Поэтому в производственной практике показатель твёрдости часто дополняют металлографией, макроконтролем, контролем дефектов сплошности и анализом технологической истории: плавка → литьё → горячая деформация → предварительная ТО → механообработка → окончательная ТО. Диагностику начинают не с предложения «ещё раз закалить», а с выяснения, на какой стадии возник признак.
Крупное зерно после нагрева
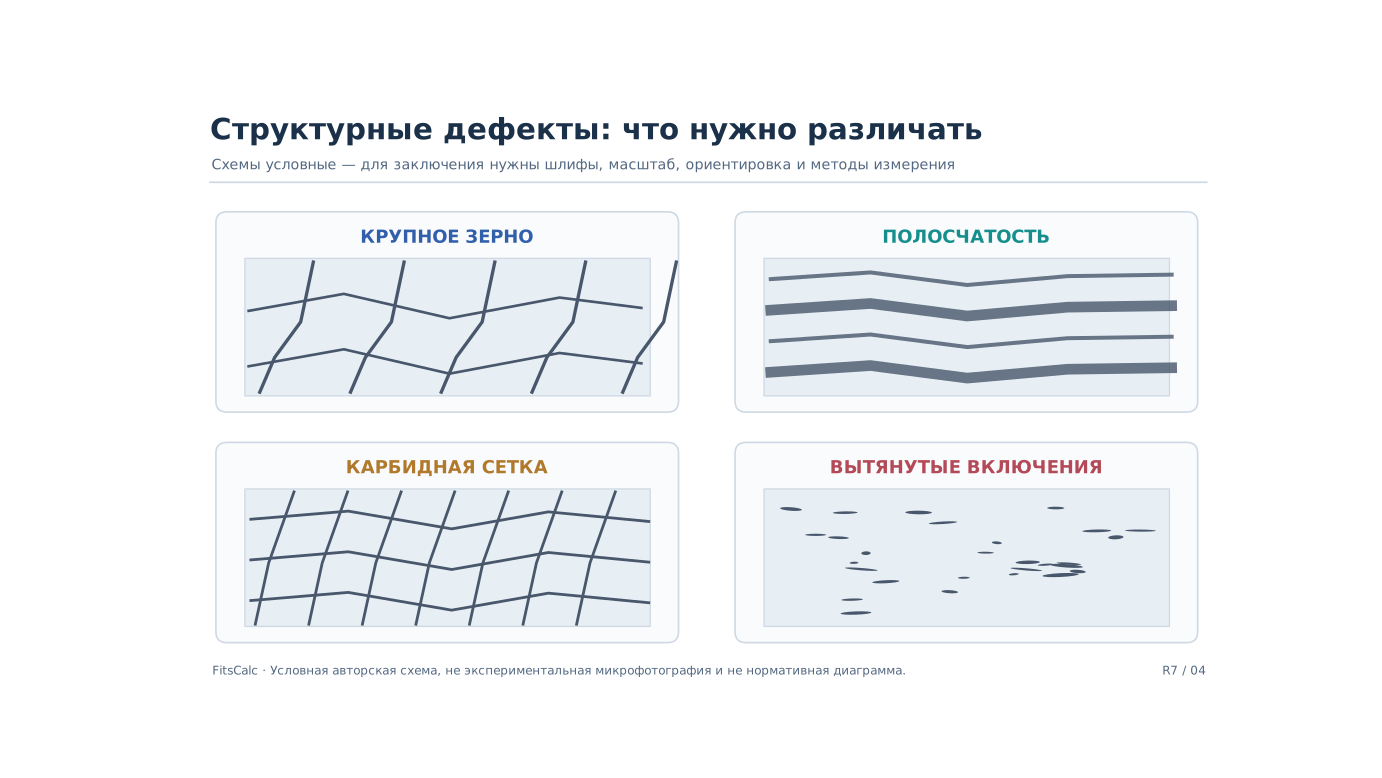
Рост аустенитного зерна возможен при чрезмерной температуре и длительной выдержке, особенно при неблагоприятном исходном состоянии и отсутствии достаточного закрепления границ. После охлаждения бывшие границы аустенита могут выявляться специальной металлографической подготовкой. Крупное зерно не обязательно означает превышение определённой цифры температуры: критические значения зависят от состава и предшествующей обработки.
Мелкозернистость обычно повышает сопротивление зарождению хрупкого разрушения, но итоговое поведение определяется также фазовым составом, текстурой, выделениями и термообработкой. Оценка среднего видимого размера зерна не равна оценке его трёхмерного размера. ISO 643:2024 определяет микрографические подходы к оценке кажущегося размера ферритного или аустенитного зерна в стали [2]. Для партии с резко смешанными размерами зёрен нельзя без оговорок использовать единственное среднее значение; соответствие конкретному критерию должно быть установлено КД/ТУ.
Видманштеттова структура
Под видманштеттовым строением в соответствующих сталях понимают характерные ориентированные пластинчатые или игольчатые выделения феррита, связанные с условиями выделения из аустенита. Такие участки могут ухудшать сочетание вязкости и пластичности; однако морфологию требуется идентифицировать, отличив её от мартенсита и иных пластинчатых структур. Неправильная идентификация только по «игольчатому виду» способна привести к ошибочному назначению повторной закалки.
Причину устанавливают по химическому составу, форме выделений, истории нагрева и охлаждения, а также результатам анализа дополнительных полей зрения. Если дефект связан с неблагоприятной аустенитизацией и последующим распадом, перекристаллизационная термическая обработка в некоторых сталях может исправить структуру. Исправимость нельзя распространять на пережог с межзеренным окислением или металлургические несплошности.
Полосчатость: влияние ликвации и прокатки
Полосчатость часто проявляется как чередование участков с различной долей феррита, перлита, карбидов или иных составляющих, вытянутых в направлении деформации. Причиной может быть исходная химическая неоднородность слитка, которая после горячей прокатки перераспределяется в полосы. Режим термообработки способен изменить фазовую морфологию и контраст этих полос, но не обязан устранить первопричину — химическую ликвацию.
Для диагностики необходимо сопоставлять продольные и поперечные шлифы. ASTM E1268-19 устанавливает качественные и количественные подходы к оценке степени полосчатости и ориентированности микроструктур. Этот стандарт описывает метод, а не универсальный предельный балл годности для всех деталей [3]. Для высоконагруженных валов существенны свойства по двум направлениям относительно волокон металла.
Карбидная сетка и грубые карбидные частицы
Карбидная сетка — связанная система карбидных выделений, часто по границам бывших зёрен, способная облегчать распространение трещин при нагружении. Она особенно значима для высокоуглеродистых и некоторых легированных сталей, если карбиды по морфологии, количеству и расположению неблагоприятны. Указание «в структуре обнаружены карбиды» само по себе не означает дефект: необходимо знать, допустимы ли они по ТУ и как распределены.
Грубые карбиды могут быть результатом исходной металлургической неоднородности, условий кристаллизации и горячей деформации либо последующих температурных циклов. Неподходящая повторная закалка не обязана растворить и перераспределить такие частицы, а чрезмерная аустенитизация способна вызвать рост зерна и дополнительные проблемы. Для сфероидизации цементита используют специальные режимы отжига, однако цель сфероидизации — изменение морфологии, а не гарантированное устранение любого крупного карбида.
Неметаллические включения — это другая группа дефектов
Оксиды, сульфиды, силикаты и другие неметаллические включения не являются продуктами обычной закалки. Они связаны главным образом с выплавкой, раскислением, очисткой и предшествующей обработкой металла. В прокате включения могут вытягиваться в строчки, формируя направленную неоднородность и повышая чувствительность к усталостным повреждениям.
ISO 4967:2026 предусматривает микрографический метод оценки неметаллических включений в прокатанной или кованой стали при установленной области применимости [4]. Нужно строго различать полосчатость фазовой структуры и строчечность неметаллических включений: они могут встречаться одновременно, но требуют разных диагностических и технологических решений. Обычный отжиг не удаляет включения из металла.
Диагностическая матрица
| Признак | Возможная причина | Чем подтверждают | Вероятное технологическое действие |
|---|---|---|---|
| Крупное или смешанное зерно | Перегрев, неудачная выдержка, неоднородное исходное состояние | Оценка зерна по ISO 643, анализ термоцикла | Коррекция аустенитизации и подготовка структуры, если исправимо |
| Видманштеттово выделение феррита | Условия распада аустенита после нагрева | Микроструктура, сопоставление охлаждения и состава | Рассмотреть фазовую перекристаллизацию и нормализацию |
| Полосы феррита/перлита | Ликвация и горячая деформация | Продольный шлиф, ASTM E1268, карта твёрдости | Оценить исходный прокат, технологию деформации и требования |
| Карбидная сетка | Неблагоприятные выделения и/или исходная карбидная неоднородность | Металлография на нескольких участках, химсостав | Пересмотр исходной заготовки и режима; оценка исправимости |
| Цепочки неметаллических включений | Металлургическое происхождение и вытяжка при прокатке | ISO 4967, при необходимости химический анализ | Замена материала, повышение требований к металлургии; не «лечить закалкой» |
| Неоднородный поверхностный слой | Обезуглероживание, неравномерная закалка, обработка поверхности | Профиль микротвёрдости, металлография поперёк слоя | Уточнить атмосферу, нагрев, охлаждение и припуски |
Как подготовить металлографическое исследование
Для объективного заключения составляют карту отбора образцов: продольное и поперечное направления, поверхность/сердцевина, зоны разного сечения, область обнаруженного отказа и контрольный участок. Фотографию одной площадки нельзя переносить на весь объём без оценки репрезентативности.
Подготовка обычно включает резку с минимальным повреждением исследуемой структуры, заливку или закрепление, шлифование, полировку и подходящее травление. ASTM E407-23 содержит рекомендации по травлению металлов и сплавов, но сам стандарт не присваивает дефекту оценку «годен/негоден» без критериев изделия [5]. При оценке зерна применяют ISO 643:2024 или согласованный метод ASTM E112-25e1 [2, 6]. Для полосчатости и включений применяют собственные специализированные документы.
Отдельно фиксируют увеличение, травитель, время травления, положение на образце и ориентацию микрофотографии. Без этих данных сравнение структур между лабораториями затруднено. Если автоматизированная сегментация изображений используется для анализа фаз, её результат проверяют с помощью контрольных полей зрения и согласованных правил разметки.
Условный пример расследования дефекта
Предположим, что две партии валов имеют одинаковый диапазон твёрдости после закалки и отпуска. У первой партии на продольном шлифе наблюдается выраженная фазовая полосчатость, у второй — более равномерное распределение составляющих. Однозначно приписывать различие работе печи нельзя: полосчатость могла возникнуть до термообработки вследствие ликвации и прокатки.
Порядок расследования: выбрать представительные образцы из каждой партии; записать их положение в исходном прокате; выполнить продольные и поперечные шлифы; оценить полосчатость согласованной методикой; сопоставить плавки, режимы горячей деформации, температуру аустенитизации и охлаждение; если необходимо — провести испытания по направлениям. Только после этого можно корректно заключить, связана ли неисправность с термической обработкой или исходным материалом.
Численный «балл полосчатости» без указания способа и плоскости измерения нельзя использовать как самостоятельный показатель. Аналогично нельзя заменить нормативную оценку включений визуальным сопоставлением с произвольным рисунком из интернета.
Алгоритм принятия решения
- По признаку дефекта определить, относится ли он к фазовому строению, карбидной неоднородности, включениям или несплошностям.
- Установить происхождение: металлургия, литьё, обработка давлением, нагрев, охлаждение, отпуск или механическая обработка.
- Выбрать стандартизованную методику наблюдения и измерения именно данного параметра.
- Проверить карту расположения дефекта, масштаб и воспроизводимость между полями зрения.
- Сопоставить результат с конкретной КД/ТУ, учитывая эксплуатационные нагрузки и геометрию.
- Определить возможность исправления; для структурных дефектов не обещать автоматического восстановления без повторного контроля.
- Зафиксировать решение: корректировка процесса, повторная термообработка по квалифицированному режиму, использование с ограничениями или брак.
Частые вопросы
Можно ли исправить все дефекты нормализацией? Нет. Нормализация способна изменить некоторые фазовые структуры, но не удаляет неметаллические включения, пористость и следы пережога.
Достаточно ли посмотреть на шлиф после отпуска? Не всегда. Для восстановления причины может потребоваться исходный шлиф и сопоставление с режимом горячей деформации.
Карбидная сетка — всегда брак? Критерий зависит от материала и ТУ. Но непрерывные хрупкие выделения требуют особой проверки в ответственных деталях.
Одинаковая HRC у двух образцов означает одинаковую ударную вязкость? Нет. Различия в зерне, фазовых составляющих и включениях могут существенно изменить поведение при ударе.
Вывод
Структурные дефекты необходимо разделять по механизму их образования и методам контроля. Только такая классификация позволяет отличить проблемы, исправимые термической обработкой, от исходных металлургических ограничений. Основанием для решения служат стандартизованные измерения, история производства и заданная эксплуатационная функция, а не отдельная фотография или значение HRC.
Источники
- ISO 4885:2026. Ferrous materials — Heat treatments — Vocabulary.
- ISO 643:2024. Steels — Micrographic determination of the apparent grain size.
- ASTM E1268-19. Assessing the Degree of Banding or Orientation of Microstructures.
- ISO 4967:2026. Steel — Determination of the non-metallic inclusion content — Micrographic method.
- ASTM E407-23. Standard Practice for Microetching Metals and Alloys.
- ASTM E112-25e1. Standard Test Methods for Determining Average Grain Size.