
Краткий ответ
Технологическая карта термической обработки должна определять воспроизводимую последовательность операций: идентификацию изделия и материала, оборудование и оснастку, температурно-временной цикл, среды нагрева и охлаждения, контроль и порядок регистрации отклонений. Указание только «закалить, отпустить» не обеспечивает повторяемость.
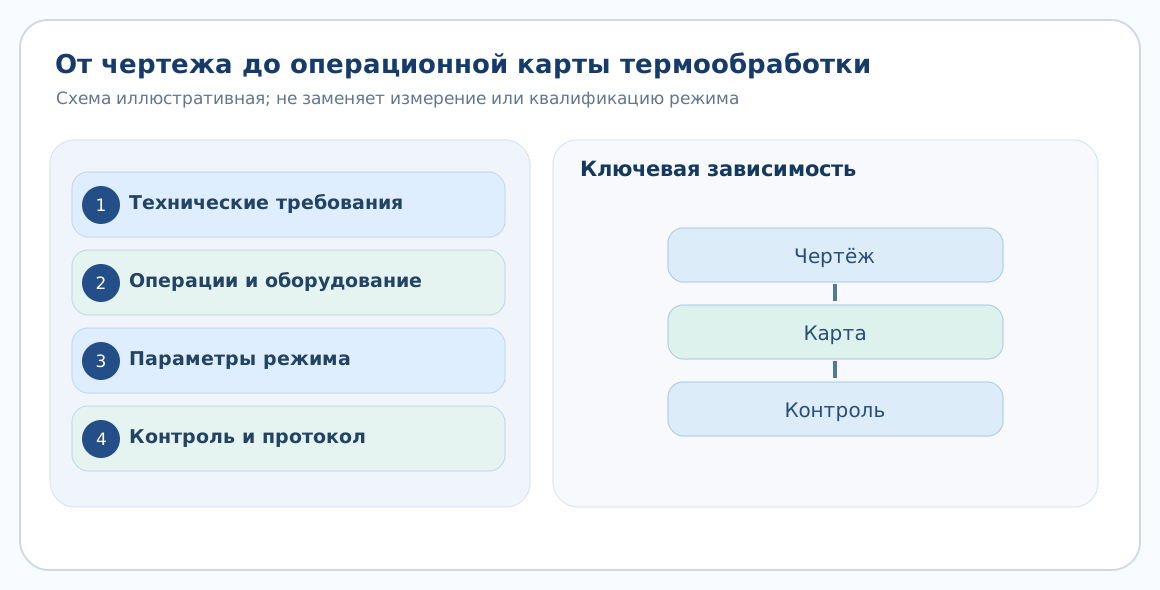
Какие данные нужны до составления карты
Исходными документами являются конструкторский чертёж, требования к материалу и состоянию поставки, технические условия на деталь, программа выпуска, описание доступного оборудования и контрольная методика. С чертежа снимают функциональные размеры, твердость, глубину упрочнённого слоя и ограничения коробления. Если критерий заявлен в обозначении, но метод определения отсутствует, технолог должен согласовать его до выпуска документа. ISO 15787:2016 регулирует представление требований к термообработанным деталям на технических чертежах; он не подменяет оформление маршрутной и операционной документации по ЕСТД.
ГОСТ 3.1405-86 определяет формы и требования к заполнению документов по термической обработке. В рабочем процессе номер редакции документа и основание для изменения режима должны быть прослеживаемыми.
Последовательность операций и контрольных переходов
Типовая технологическая карта может включать подготовку и очистку поверхности, установку партии, предварительный нагрев, аустенитизацию или насыщение, выдержку, охлаждение, отпуск, промывку и контроль. Для каждой операции указывают собственную среду и оборудование, а не один общий заголовок. В зоне «нагрев» важны уставка температуры и критерий достижения режима в детали; в зоне «охлаждение» — среда, температура ванны, перемешивание, ориентировка детали и временной интервал переноса. Точное содержание зависит от процесса.
Контрольный переход фиксирует, где измерять свойство и кто принимает решение. Для поверхностной закалки дополнительно указывают структуру и глубину слоя после финишного припуска, при необходимости образец-свидетель и допустимое место разрушающего контроля.
Что должно сопровождать партию
Журнал партии содержит номер плавки и садки, параметры печи, фактическую длительность, регистрационные кривые, результаты контроля ванны, данные приборов и заключение о годности. Поскольку один технологический режим может использоваться для нескольких конструктивно сходных деталей, в документации следует фиксировать границы применимости: максимальное сечение, масса садки, расположение и виды оснастки. Если квалифицированный режим нарушен, деталь не следует автоматически повторно нагревать: сначала проводят технический разбор и согласуют коррекцию. Это предотвращает потерю прослеживаемости.
Дополнительная проверка процесса
Карточка партии должна предусматривать поле фактического режима и блок несоответствий: какая величина вышла за пределы, когда нарушение обнаружено и кто принял решение. Изменение времени выдержки, массы деталей либо скорости охлаждения требует прослеживаемого основания. Нужно различать плановую редакцию технологической карты и разрешение на отклонение при уже выполняемой операции. Если партия направляется на повторный отпуск или закалку, фиксируют возможное влияние на твёрдость, размер зерна, деформации и поверхностные слои. Итоговый акт приёмки должен содержать не только слово «годно», но также методику измерений, прибор, контролируемые участки и идентификатор партии.
Диагностическая таблица
| Объект | Метод | Ограничение |
|---|---|---|
| Материал и состояние | Марка, партия, исходная структура | Прослеживаемость |
| Температурный цикл | Уставка, фактические кривые, выдержка | Повторяемость |
| Среда охлаждения | Состав, температура, движение | Закаливаемость и деформация |
| Приёмка | Метод, место, предел, запись | Решение о годности |
Практический пример
Рассмотрим условную карту для посадочной шейки вала, закаливаемой ТВЧ. Вместо строки «ТВЧ 55 HRC» карта включает номер индуктора, схему расположения, частоту и мощность как уставки квалифицированного процесса, скорость движения детали, охлаждение, последующий отпуск, зоны контроля и глубину слоя после шлифования. Реальные числа берут из квалификационного протокола, а не из публикации общего характера.
Алгоритм проверки в производстве
- Определите функциональное требование, марку материала, размер опасного сечения и исходное состояние.
- Опишите контролируемые параметры процесса и средства регистрации, включая измерительную неопределённость.
- Проведите квалификационную обработку на представительной загрузке, сохраняя фактические временные и температурные записи.
- Сопоставьте структуру, твёрдость, геометрию и другие заданные свойства с чертежом и нормативной документацией.
- Утвердите режим, контрольную карту и действия при отклонениях; сохраняйте прослеживаемость партии.
Типовые ошибки и ограничения
Универсальные режимы по одной марке или только по одному размеру не назначают: необходимо учитывать геометрию, прокаливаемость, тепловой цикл и состояние поставки. Численные примеры выше иллюстративные и не заменяют производственных испытаний.
При несоответствии нужно различать ошибку измерений, отклонение исходного материала и изменение технологического процесса. Повторный нагрев или более интенсивное охлаждение не назначают без оценки рисков деформации, трещин и изменения микроструктуры.
Вопросы технолога
Можно ли объединить маршрутную и операционную карту?
Возможность зависит от принятой схемы технологической документации; требования к форме и реквизитам нужно соблюдать.
Что делать при изменении размера партии?
Оценить влияние массы и укладки, при необходимости переквалифицировать процесс и выпустить ревизию карты.
Вывод
Технологическая карта термической обработки должна определять воспроизводимую последовательность операций: идентификацию изделия и материала, оборудование и оснастку, температурно-временной цикл, среды нагрева и охлаждения, контроль и порядок регистрации отклонений. Указание только «закалить, отпустить» не обеспечивает повторяемость. Окончательное решение принимают на основании квалификационного режима и подтверждённого контроля готовой детали.