
Краткий ответ
Тепловой баланс отделяет полезную энергию нагрева металлической садки от потерь через стенки печи, нагрева оснастки, вентиляции и открытия дверцы. Простая формула Q = m·c·ΔT даёт только приближение для металла; применять её непосредственно для мощности установленной печи без коэффициента полезного использования энергии нельзя.
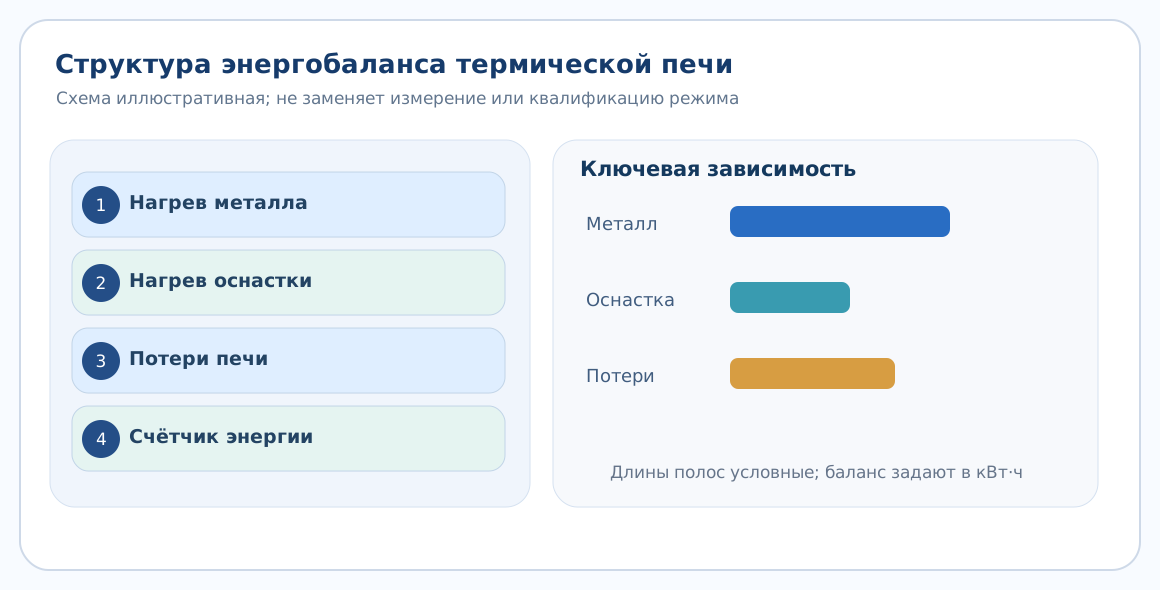
Из чего складывается требуемая теплота
Упрощённый баланс за период нагрева можно записать как E_вх = E_металл + E_оснастка + E_аккумуляция + E_потери. В член E_металл входит изменение энтальпии деталей; удельная теплоёмкость материала зависит от температуры и может заметно изменяться около фазовых превращений. В инженерном приближении используют усреднённое c, отдельно документируя принятый интервал температур. Дополнительные расходы определяются геометрией загрузки и конструкции агрегата. Для печи периодического действия важны циклы нагрева футеровки, а для непрерывной — установившиеся потери при потоке изделий.
Большая установленная электрическая мощность не равна полезной мощности, поступающей в детали. Температура атмосферы и температурная история самой массивной детали также не совпадают; именно поэтому расчёт энергии не заменяет проверку прогрева сердцевины.
Расчётный пример с явными допущениями
Рассмотрим условную стальную садку массой 80 кг, нагреваемую от 20 до 800 °C. Если для приблизительной демонстрации принять постоянную c = 0,60 кДж/(кг·К), то Q_металл = 80·0,60·780 = 37 440 кДж, или 10,40 кВт·ч. При условном коэффициенте полезного использования энергии за весь цикл η = 0,35 потребление будет приблизительно 29,7 кВт·ч. Это не значение КПД какой-либо конкретной печи: η выбран для демонстрации влияния потерь. При установленной мощности 30 кВт формальное деление даёт около 0,99 ч, но не учитывает ограничение скорости нагрева и время выдержки.
В действительном расчёте теплоёмкость, энтальпия фазовых превращений, масса поддонов и потери зависят от режима. Поэтому время термообработки назначают по температурной истории загрузки и квалифицированной технологии, а не по одному энергетическому результату.
Как построить производственный баланс
На каждой смене фиксируют массу садки и оснастки, электрическую энергию по счётчику, начальную и конечную температуру, длительность открывания дверцы, потребление газа и работу вентиляторов. Сравнивают сопоставимые партии, чтобы исключить влияние разной массы и размещения изделий. Полезен нормированный показатель кВт·ч/кг, но применять его для разнородных операций без классификации загрузок нельзя. Наблюдаемый рост удельного потребления может означать ухудшение теплоизоляции, неполную загрузку, чрезмерные выдержки или частые перезапуски печи. Решение подтверждают проверкой состояния оборудования и технологической карты.
Дополнительная проверка процесса
При сравнении энергопотребления не следует объединять смену с частыми простоями и смену с непрерывными загрузками в одну выборку без нормализации. Энергия холостого хода, нагрев поддона и повторный прогрев после открытия двери относятся к накладным затратам. Их фиксируют отдельно. Электрическая мощность нагревателей меняется по ступеням регулятора, поэтому произведение номинальной мощности на продолжительность обычно не равно показанию счётчика. Для технологического решения важна не минимальная оценка времени, а доказанное структурное состояние материала. Расход энергии также разделяют по типам печей: вакуумная, атмосферная и соляная ванна имеют различную структуру потерь.
Диагностическая таблица
| Объект | Метод | Ограничение |
|---|---|---|
| Масса металла m | Взвешивание партии | Килограммы |
| Энергия Q_металл | ∫m·c(T)dT | кДж или кВт·ч |
| Энергия оснастки | Масса и энтальпия поддонов | Включается отдельно |
| Энергопотери | Баланс по счётчику и журналу | Не подменяются фиксированным КПД |
Практический пример
При двух равных партиях 80 кг журнал показывает разное потребление — 32 и 42 кВт·ч. Сравните фактическую массу оснастки, длительность открывания дверцы, температуру футеровки перед загрузкой и долю работы вхолостую. Только после исключения этих факторов имеет смысл оценивать изменение теплоизоляции или регулирования. Отчёт связывает каждый энергетический показатель с конкретной садкой.
Алгоритм проверки в производстве
- Определите функциональное требование, марку материала, размер опасного сечения и исходное состояние.
- Опишите контролируемые параметры процесса и средства регистрации, включая измерительную неопределённость.
- Проведите квалификационную обработку на представительной загрузке, сохраняя фактические временные и температурные записи.
- Сопоставьте структуру, твёрдость, геометрию и другие заданные свойства с чертежом и нормативной документацией.
- Утвердите режим, контрольную карту и действия при отклонениях; сохраняйте прослеживаемость партии.
Типовые ошибки и ограничения
Универсальные режимы по одной марке или только по одному размеру не назначают: необходимо учитывать геометрию, прокаливаемость, тепловой цикл и состояние поставки. Численные примеры выше иллюстративные и не заменяют производственных испытаний.
При несоответствии нужно различать ошибку измерений, отклонение исходного материала и изменение технологического процесса. Повторный нагрев или более интенсивное охлаждение не назначают без оценки рисков деформации, трещин и изменения микроструктуры.
Вопросы технолога
Можно ли назначить время выдержки по кВт·ч?
Нет, энергия — условие нагрева, но не критерий завершения аустенитизации.
Можно ли рассчитывать по постоянной теплоёмкости?
Для предварительной оценки допустимо с указанием допущения; для точного баланса нужен c(T).
Вывод
Тепловой баланс отделяет полезную энергию нагрева металлической садки от потерь через стенки печи, нагрева оснастки, вентиляции и открытия дверцы. Простая формула Q = m·c·ΔT даёт только приближение для металла; применять её непосредственно для мощности установленной печи без коэффициента полезного использования энергии нельзя. Окончательное решение принимают на основании квалификационного режима и подтверждённого контроля готовой детали.